 Magnétiseur Jiu Ju

L'essentiel de la sélection de l'équipement de magnétisation : six indicateurs techniques clés à prendre en compte
Solution totale pour l'automatisation de la magnétisation
Solution intégrée de chargement magnétique automatisé
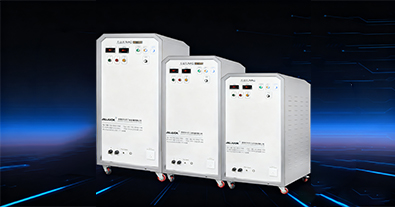
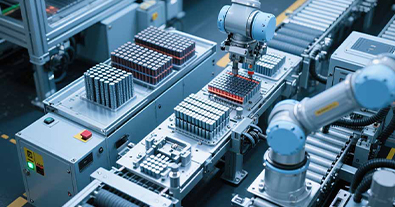
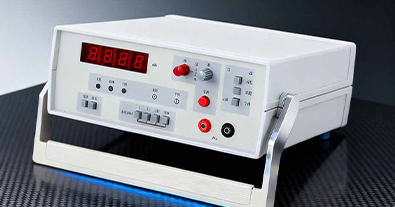
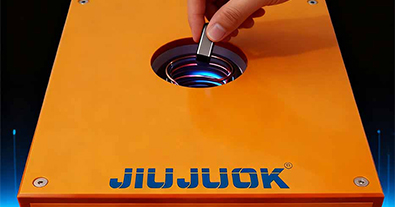
Pour les moteurs, les klaxons et les autres scénarios de fabrication qui reposent sur des aimants, les indicateurs techniques de l'équipement de magnétisation déterminent directement la performance finale des aimants et affectent en même temps le rendement de production des produits. Par conséquent, lors du processus de sélection, nous devons nous concentrer sur les six indicateurs techniques fondamentaux suivants, décrits ci-dessous :

1) Pourquoi l'uniformité de la magnétisation est-elle l'indice de sélection du noyau ? Comment juger de la norme ?
L'uniformité de la magnétisation est la clé pour déterminer l'équilibre de la distribution du champ magnétique de l'aimant. Si l'uniformité n'est pas conforme aux normes, le circuit magnétique du moteur formera une "zone de force inégale", ce qui non seulement provoquera une vitesse de rotation instable et un bruit de fonctionnement plus élevé, mais pourra aussi affecter directement la durée de vie du moteur. Lors de l'évaluation du noyau, il convient de vérifier si l'erreur d'intensité du champ magnétique dans chaque zone de l'aimant est contrôlée dans la limite de 3%. Par exemple, l'équipement de magnétisation JiuJi, grâce à l'optimisation de la conception de la bobine multipolaire, peut parvenir à une magnétisation uniforme de l'ensemble de la zone de l'aimant du moteur automobile à énergie nouvelle, ce qui permet d'éviter efficacement le problème de la faiblesse locale du magnétisme.
2) Pourquoi la plage d'intensité du champ magnétique doit-elle être adaptée avec précision aux exigences de la production ?
La force de magnétisation requise pour les différentes tailles d'aimants varie considérablement : les aimants pour les moteurs 3C nécessitent un champ de magnétisation de 8 000 à 12 000 G, tandis que les aimants pour les moteurs d'entraînement des véhicules à énergie nouvelle requièrent une force de 15 000 à 20 000 G. Si la plage de puissance de l'équipement de magnétisation ne couvre pas les besoins réels, les aimants seront insuffisamment magnétisés (les propriétés magnétiques ne seront pas conformes aux normes) ou surmagnétisés (le risque de démagnétisation de l'aimant augmentera). Lors du choix d'un aimant, vous devez d'abord définir les spécifications des aimants pour votre propre production et donner la préférence à un équipement dont les forces réglables couvrent entièrement la plage cible.
3. comment l'efficacité de la magnétisation affecte-t-elle la capacité de la ligne ? Comment choisir l'équipement le plus efficace ?
L'efficacité de la magnétisation est directement liée à la capacité de production de l'ensemble de la ligne de production. Les équipements de magnétisation traditionnels nécessitent 5 à 8 secondes pour un seul cycle de magnétisation, avec une capacité horaire de seulement 400 à 500 pièces, ce qui les rend difficiles à suivre le rythme de production des lignes de production de moteurs automatisées. L'équipement de magnétisation à haut rendement doit présenter les caractéristiques suivantes : "cycle de magnétisation court et capacité de production élevée par unité de temps". Par exemple, l'équipement de magnétisation JiuJu, grâce à la technologie d'optimisation du stockage des condensateurs, réduit le temps de magnétisation à 2 ou 3 secondes, et la capacité de production horaire a dépassé avec succès les 1 000 pièces, ce qui permet de s'adapter parfaitement au rythme de la chaîne de montage et d'empêcher efficacement la chaîne de production de connaître un goulot d'étranglement au niveau de la capacité de production.
4) Comment la stabilité opérationnelle de l'équipement de magnétisation permet-elle une production continue ?
Les défaillances fréquentes de l'équipement de magnétisation peuvent entraîner des interruptions et des temps d'arrêt de la chaîne de production, ce qui se traduit par des pertes économiques pour la production. Pour juger de la stabilité opérationnelle de l'équipement, nous devons nous concentrer sur deux points essentiels : la durabilité des composants principaux tels que les condensateurs à haute tension et les interrupteurs de décharge, et le fait que l'équipement soit équipé de dispositifs de protection contre les surtensions, les surintensités et d'autres dispositifs de sécurité. D'une manière générale, les équipements de magnétisation certifiés ISO9001 peuvent fonctionner sans problème pendant 8 heures, ce qui permet de réduire considérablement les temps d'arrêt liés à la maintenance. Par exemple, les équipements de magnétisation JiuJu ont fait l'objet de tests et d'une validation rigoureux, ce qui peut constituer une garantie fiable pour la continuité de la production.
5) Pourquoi la compatibilité est-elle une condition essentielle à la production de plusieurs modèles ?
Dans le processus de fabrication des moteurs électriques, des aimants de différentes formes et tailles, tels que des anneaux et des tuiles, sont souvent utilisés. Si l'équipement de magnétisation n'est pas suffisamment compatible, il est nécessaire de changer fréquemment les gabarits et les fixations, ce qui réduit considérablement l'efficacité de la production. Par exemple, l'équipement de magnétisation JUJI peut effectuer le changement de différentes tailles d'aimants en 3 minutes, ce qui peut satisfaire pleinement la demande de production flexible de moteurs à aimants multiples sans qu'il soit nécessaire d'acheter un équipement spécial supplémentaire pour une seule taille d'aimant.
6) Pourquoi l'adaptabilité intelligente est-elle essentielle pour les lignes de production automatisées ?
Dans une ligne de production intelligente, l'équipement de magnétisation doit pouvoir s'interfacer avec le système MES afin d'obtenir une récupération automatique des paramètres de magnétisation et une traçabilité complète des données de production. Si l'équipement ne dispose pas d'une configuration intelligente, il est nécessaire de régler manuellement les paramètres, ce qui est non seulement susceptible d'entraîner des erreurs opérationnelles, mais aussi de rendre difficile la recherche de la cause première des problèmes de qualité. L'équipement de magnétisation JiuJu peut être basé sur le modèle de moteur et accéder en un clic au schéma de magnétisation correspondant, tout en enregistrant automatiquement les données de production de chaque lot, afin de fournir un soutien solide au contrôle de la qualité.
Magnétisation des matériaux magnétiques
3C Magnétisation électronique
Magnétisation du rotor pour les moteurs électriques
Magnétisation du haut-parleur du klaxon
Industrie des véhicules à énergie nouvelle
Industrie des machines médicales

Jiuju Magnetization 100 Q&A: What Counts as a Defective Magnet
Nov 10, 2026
Defects in permanent magnets go beyond appearance: magn…

Magnetization 100 Q&A: Choosing the Magnet Operating Temperature
Nov 10, 2026
Operating temperature is the core constraint in magnet …

Precise Magnetization Control for AlNiCo Magnets: Case Video
Oct 30, 2026
AlNiCo magnets keep stable flux thanks to a very low te…

How NdFeB Magnets Achieve Stable Magnetism: Case Video
Oct 9, 2026
Stable NdFeB performance requires the right grade, a co…

轴向磁通电机多极充磁难点在哪?久巨工艺解答
Nov 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
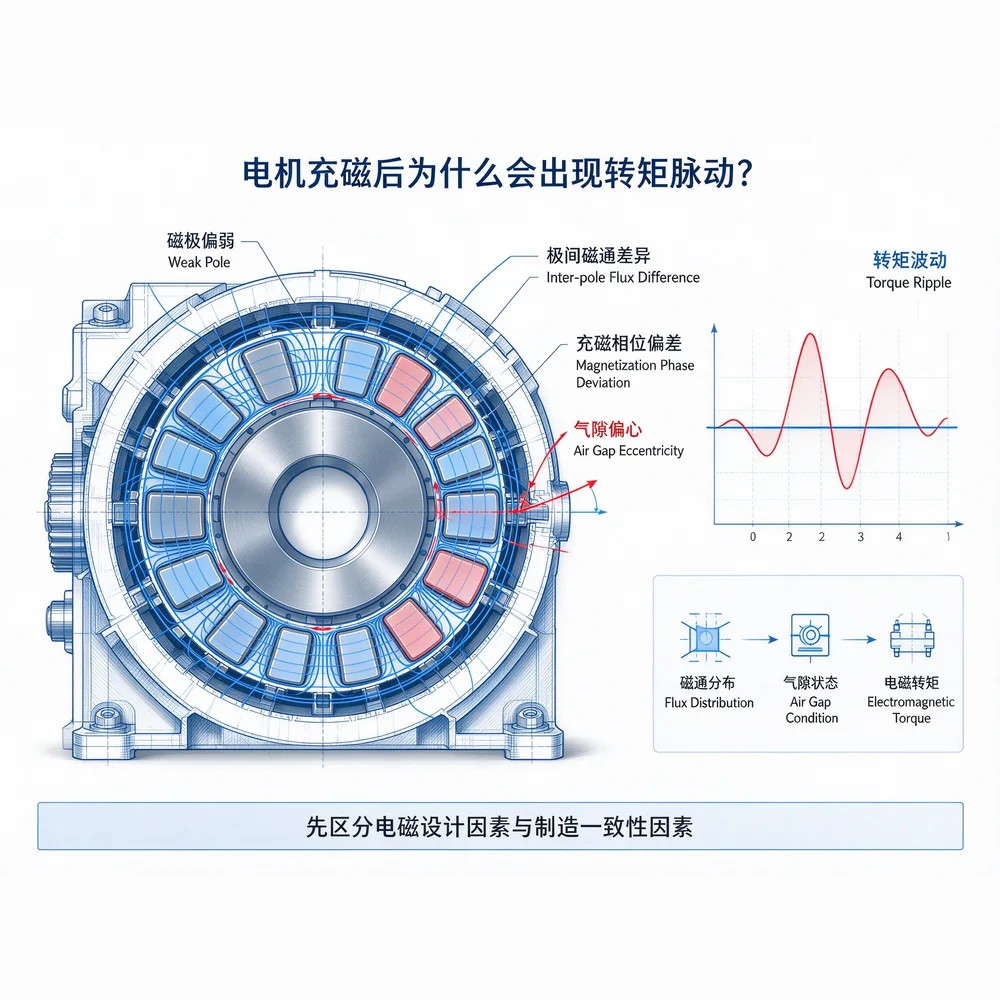
电机充磁后转矩脉动大如何解决?久巨工艺解析
Nov 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
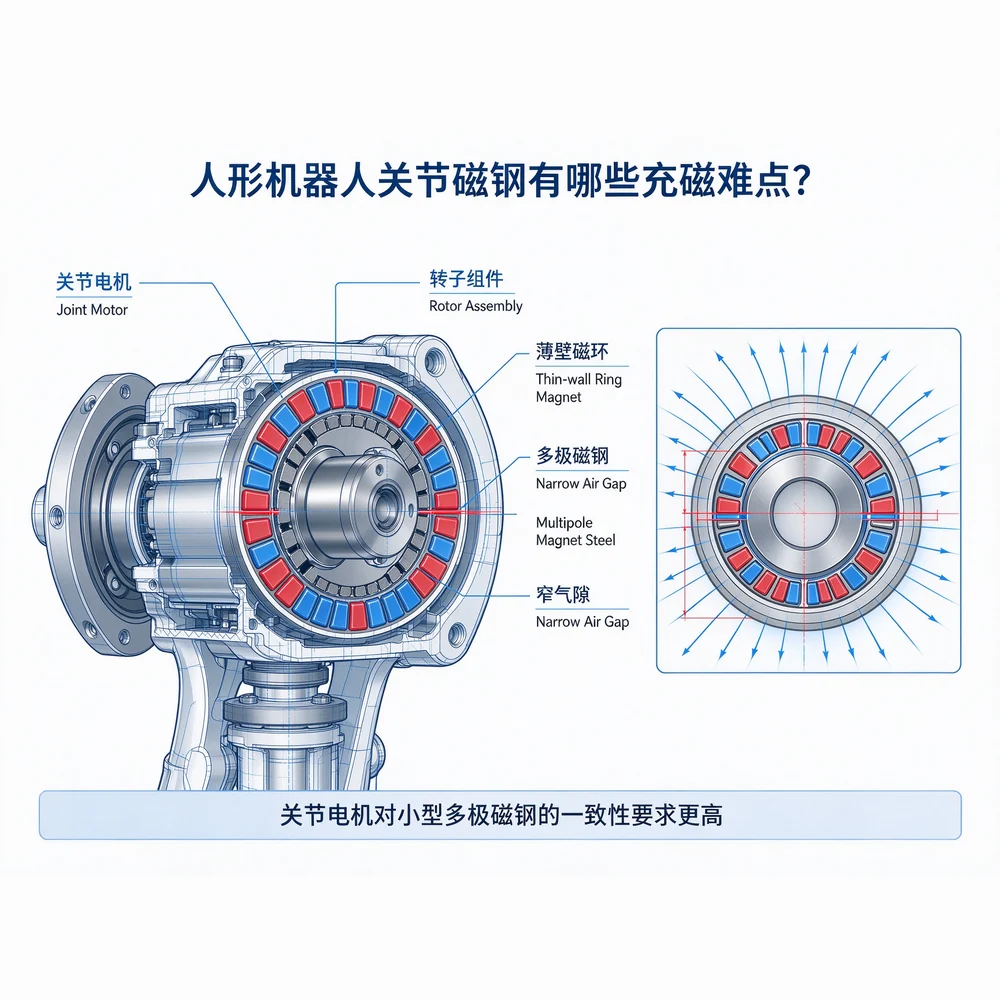
久巨人形机器人关节磁钢怎么保证充磁一致性?
Nov 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
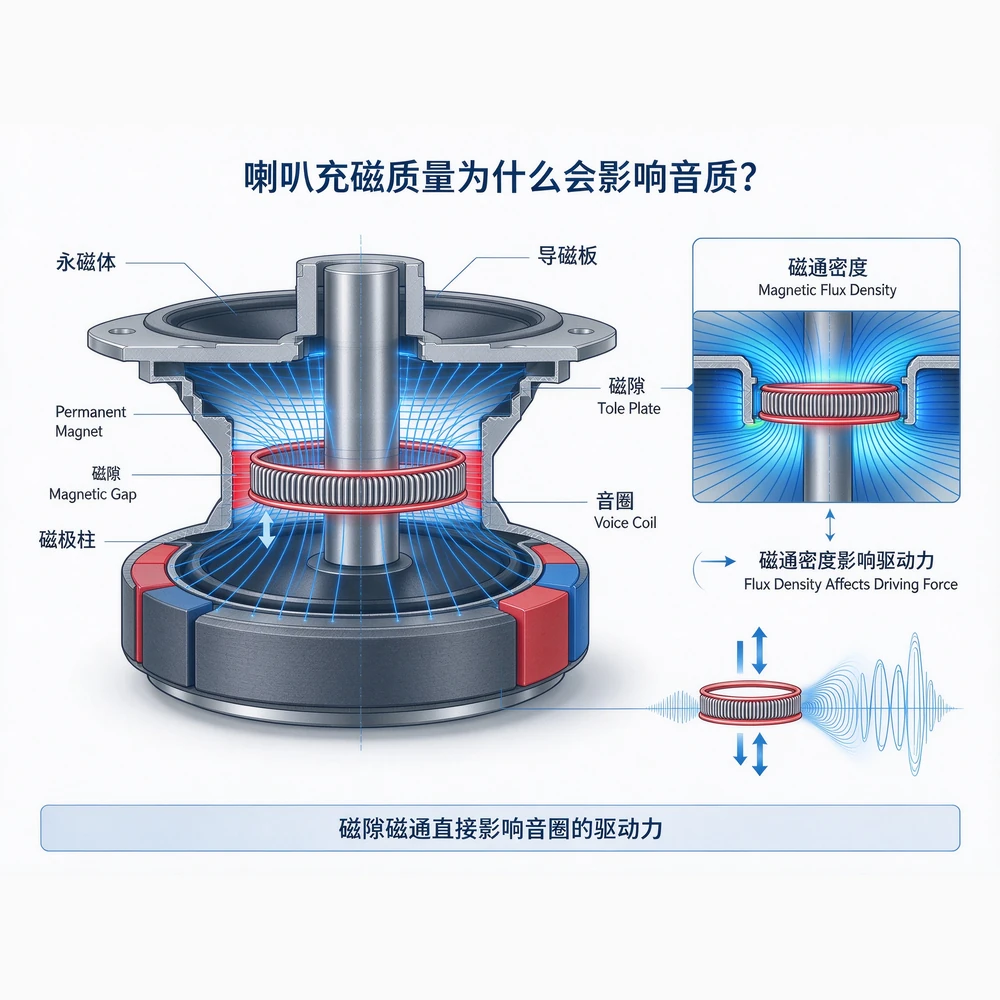
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Nov 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Nov 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Nov 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Nov 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Nov 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Nov 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Nov 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Nov 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Nov 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Nov 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Nov 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Nov 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Nov 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Nov 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Nov 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Nov 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Nov 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
Précédent. Faible rendement, consommation d'énergie élevée, faible capacité de production ? Une solution unique pour les équipements de magnétisation à haute puissanceArticle suivant. Pourquoi l'assemblage à grande vitesse et à haute précision d'aimants multipolaires est-il devenu un défi majeur pour la production de masse de moteurs à énergie nouvelle ?

 French
 Chinese
 English
 Russian
 Vietnamese
 Korean
 Thai
 Spanish
 Japanese
 Hindi
 Bengali
 Portuguese