 намагничиватель для джиу джу

Суть выбора намагничивающего оборудования: шесть ключевых технических показателей, на которые следует обратить внимание
Комплексное решение для автоматизации намагничивания
Автоматизированная магнитная зарядка Интегрированное решение
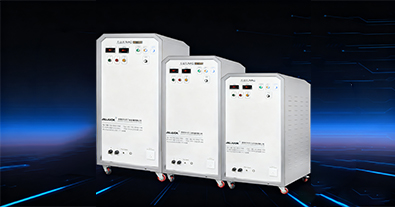
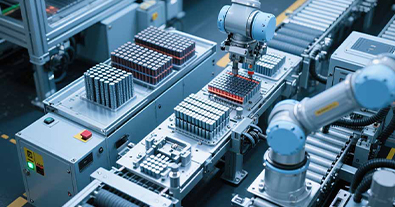
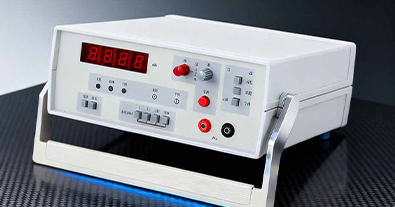
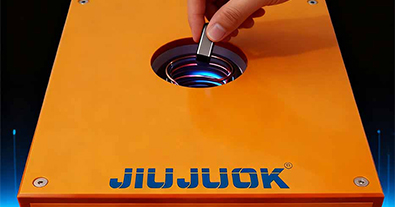
Для двигателей, рогов и других производственных сценариев, в которых используются магниты, технические показатели оборудования для намагничивания напрямую определяют конечную производительность магнитов и в то же время влияют на выход продукции. Поэтому в процессе выбора необходимо сосредоточиться на следующих шести основных технических показателях, описанных ниже:

1. Почему однородность намагниченности является показателем выбора сердечника? Как определить стандарт?
Равномерность намагничивания - это ключ к определению баланса распределения магнитного поля магнита. Если равномерность не соответствует стандарту, в магнитной цепи двигателя образуется "зона неравномерной напряженности", что не только вызывает нестабильную скорость вращения и повышенный шум при работе, но и может напрямую повлиять на срок службы двигателя. При оценке сердечника, чтобы увидеть, контролируется ли ошибка напряженности магнитного поля в каждой области магнита в пределах 3%, например, намагничивающее оборудование JiuJi, благодаря оптимизации конструкции многополюсной катушки, может достичь равномерного намагничивания всей области магнита нового энергетического автомобильного двигателя, эффективно избегая проблемы локального слабого магнетизма.
2. Почему диапазон напряженности магнитного поля должен точно соответствовать производственным требованиям?
Сила намагничивания, необходимая для магнитов разных размеров, существенно различается: магниты для двигателей 3C требуют намагничивающего поля 8 000-12 000Gs, в то время как магниты для двигателей новых энергетических транспортных средств требуют силы 15 000-20 000Gs. Если диапазон напряженности намагничивающего оборудования не соответствует реальным требованиям, магниты будут недостаточно намагничены (магнитные свойства не будут соответствовать стандарту) или перемагничены (увеличится риск размагничивания магнита). При выборе магнита следует сначала определить технические характеристики магнитов для собственного производства и отдать предпочтение оборудованию с регулируемой силой, которая полностью покрывает целевой диапазон.
3. Как эффективность намагничивания влияет на производительность линии? Как выбрать наиболее эффективное оборудование?
Эффективность намагничивания напрямую связана с производительностью всей производственной линии. Традиционному оборудованию для намагничивания требуется 5-8 секунд для одного цикла намагничивания, при этом его часовая производительность составляет 400-500 штук, что не позволяет ему соответствовать производственному ритму автоматизированных линий по производству электродвигателей. Высокоэффективное оборудование для намагничивания должно обладать характеристиками "короткий цикл намагничивания и высокая производственная мощность в единицу времени", например, оборудование для намагничивания JiuJu, благодаря технологии оптимизации хранения конденсаторов, сокращает время одного намагничивания до 2-3 секунд, а часовая производственная мощность успешно превышает 1 000 штук, что позволяет органично вписаться в ритм сборочной линии и эффективно предотвратить возникновение узких мест в производственной мощности линии.
4. Как стабильность работы намагничивающего оборудования обеспечивает непрерывность производства?
Частые отказы намагничивающего оборудования могут приводить к перебоям и простоям в работе производственной линии, нанося экономический ущерб производству. Чтобы судить о стабильности работы оборудования, необходимо сосредоточиться на двух основных аспектах: долговечности основных компонентов, таких как высоковольтные конденсаторы и разрядные выключатели, а также на том, оснащено ли оборудование защитой от перенапряжения, перегрузки по току и другими функциями безопасности. В целом, сертифицированное по ISO9001 оборудование для намагничивания может обеспечить 8 часов непрерывной бесперебойной работы, что может значительно сократить время простоя в обслуживании. Например, оборудование для намагничивания JiuJu прошло тщательное тестирование и проверку, что может служить надежной гарантией непрерывности производства.
5. Почему совместимость является ключевым требованием при производстве нескольких моделей?
В процессе производства электродвигателей часто используются магниты различных форм и размеров, например кольцевые и плиточные. Если оборудование для намагничивания недостаточно совместимо, необходимо часто менять оснастку и приспособления, что значительно снижает эффективность производства. Высококачественное оборудование для намагничивания должно иметь возможность быстрой смены форм. Например, оборудование для намагничивания JUJI может выполнить смену магнитов разных размеров в течение 3 минут, что может полностью удовлетворить спрос на гибкое производство двигателей с несколькими магнитами без необходимости приобретения дополнительного специального оборудования для магнитов одного размера.
6. Почему интеллектуальная адаптивность имеет решающее значение для автоматизированных производственных линий?
В интеллектуальной производственной линии оборудование для намагничивания должно иметь возможность взаимодействия с системой MES, чтобы обеспечить автоматическое получение параметров намагничивания и полную отслеживаемость производственных данных. Если оборудование не имеет интеллектуальной конфигурации, необходимо вручную задавать параметры, что не только чревато ошибками в работе, но и затрудняет поиск первопричины проблем с качеством. При выборе следует обратить внимание на то, поддерживает ли оборудование сенсорное управление, многогрупповое хранение параметров и другие функции, например, оборудование для намагничивания JiuJu может на основе модели двигателя одним нажатием кнопки получить доступ к соответствующей схеме намагничивания, при этом автоматически записывая производственные данные каждой партии, чтобы обеспечить мощную поддержку контроля качества.
Намагничивание магнитных материалов
3C Электронное намагничивание
Намагничивание ротора для электродвигателей
Намагничивание рупорного динамика
Индустрия новых энергетических транспортных средств
Медицинское оборудование

Jiuju Magnetization 100 Q&A: What Counts as a Defective Magnet
Ноя 10, 2026
Defects in permanent magnets go beyond appearance: magn…

Magnetization 100 Q&A: Choosing the Magnet Operating Temperature
Ноя 10, 2026
Operating temperature is the core constraint in magnet …

Precise Magnetization Control for AlNiCo Magnets: Case Video
Окт 30, 2026
AlNiCo magnets keep stable flux thanks to a very low te…

How NdFeB Magnets Achieve Stable Magnetism: Case Video
Окт 9, 2026
Stable NdFeB performance requires the right grade, a co…

轴向磁通电机多极充磁难点在哪?久巨工艺解答
Ноя 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
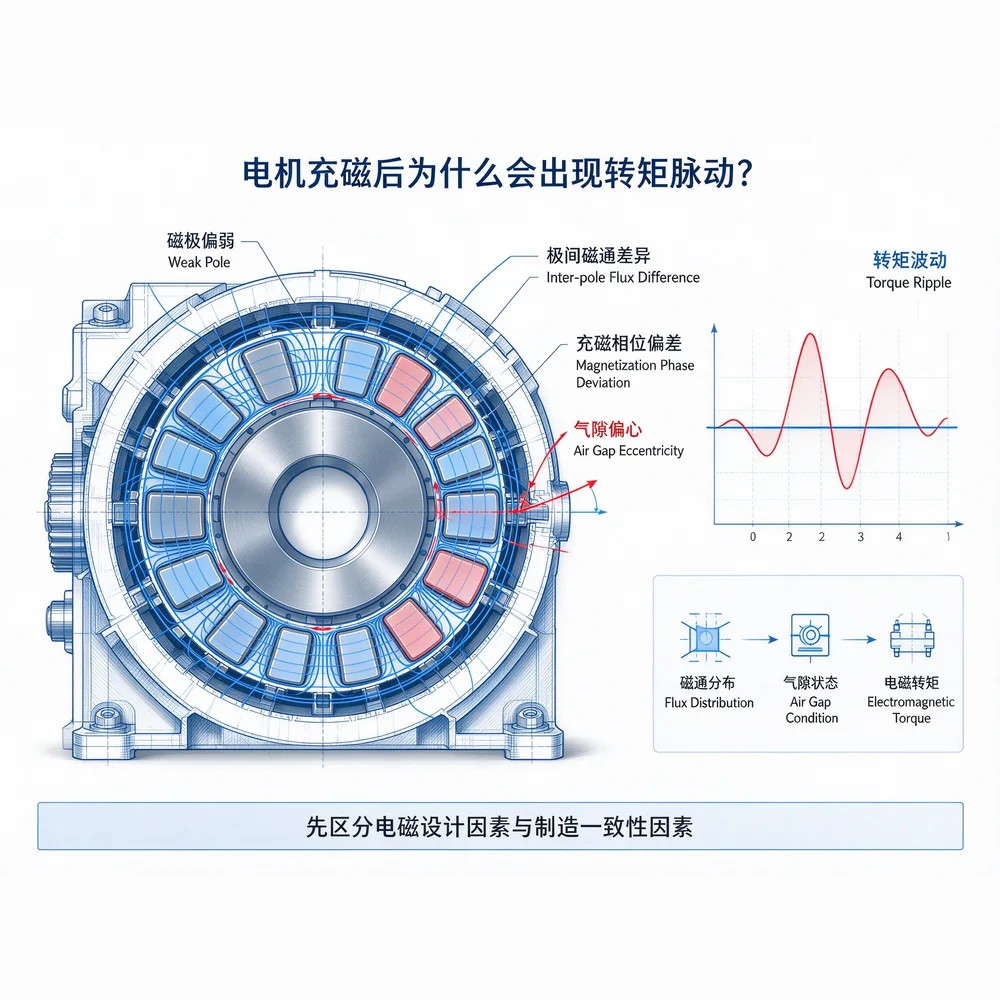
电机充磁后转矩脉动大如何解决?久巨工艺解析
Ноя 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
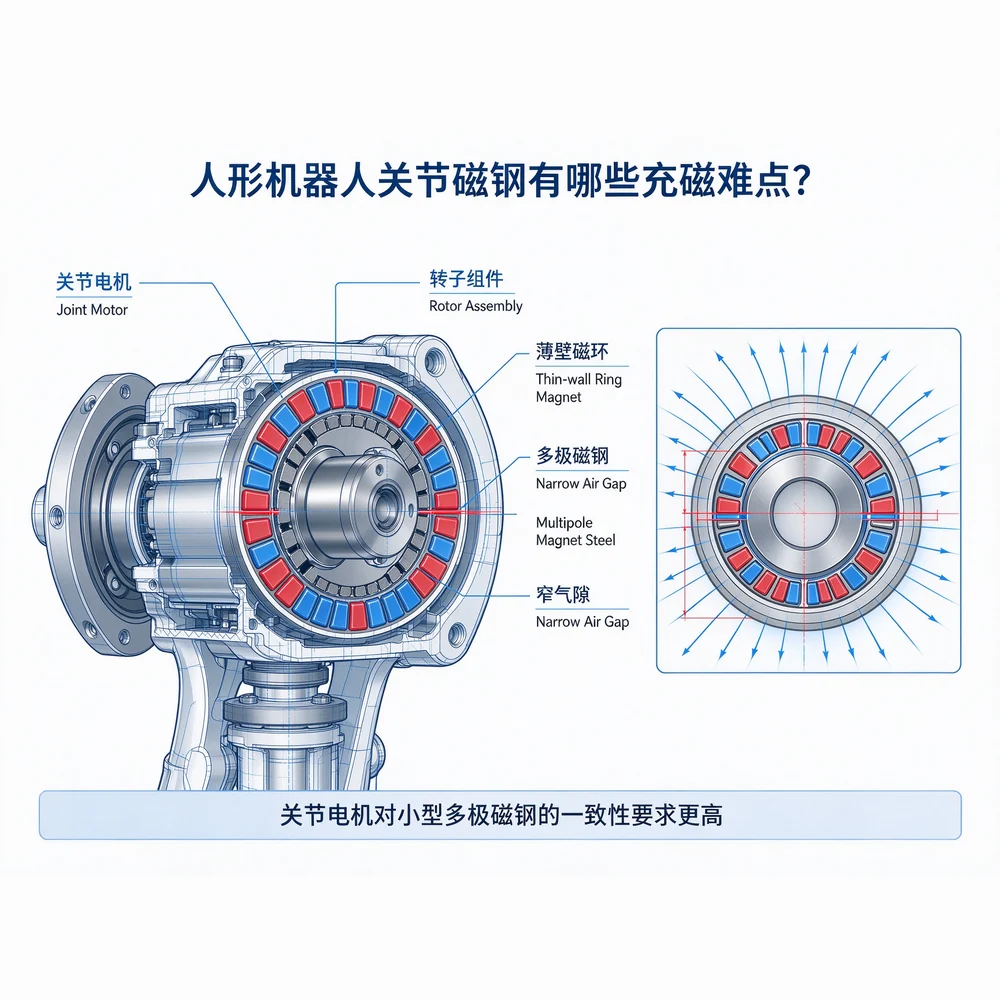
久巨人形机器人关节磁钢怎么保证充磁一致性?
Ноя 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
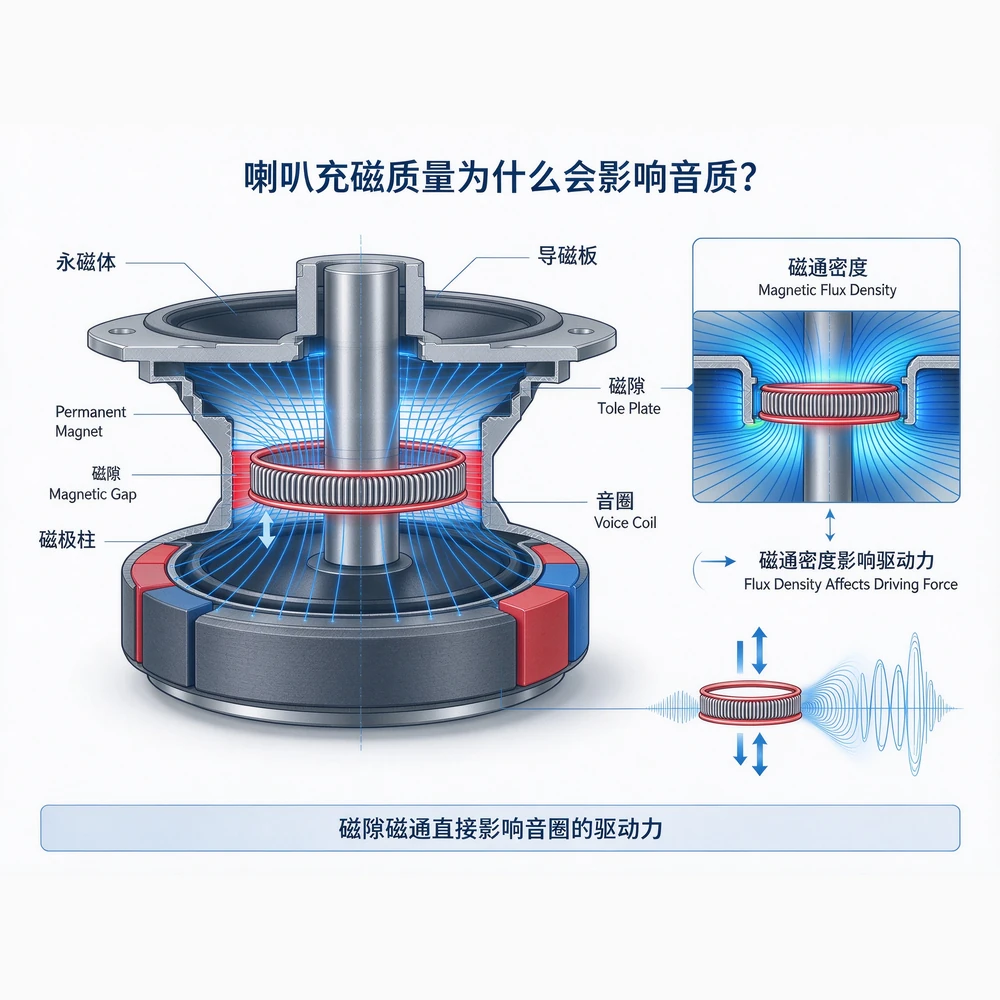
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Ноя 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Ноя 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Ноя 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Ноя 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Ноя 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Ноя 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Ноя 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Ноя 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Ноя 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Ноя 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Ноя 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Ноя 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Ноя 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Ноя 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Ноя 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Ноя 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Ноя 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
Предыдущий. Низкая производительность, высокое энергопотребление, низкая производственная мощность? Универсальное решение для мощного намагничивающего оборудованияСледующая статья. Почему высокоскоростная и высокоточная сборка многополюсных магнитов стала ключевой задачей в массовом производстве двигателей новой энергии?

 Russian
 Chinese
 English
 Vietnamese
 Korean
 Thai
 French
 Spanish
 Japanese
 Hindi
 Bengali
 Portuguese