 Magnétiseur Jiu Ju

锂电配套传感器磁件,久巨小尺寸薄片充磁如何防碎裂?
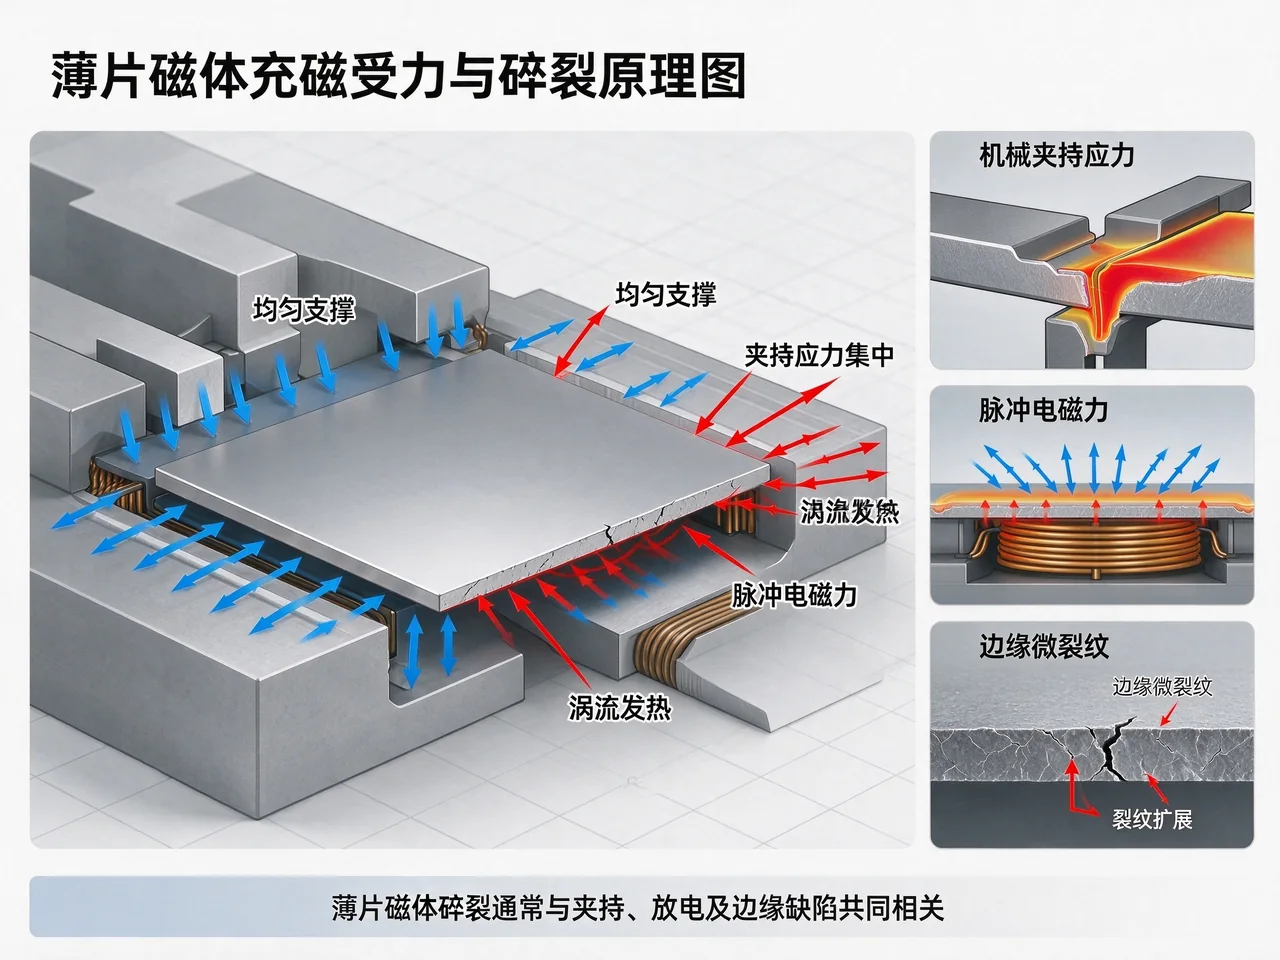
薄片碎裂不是运气不好。应力来自三处:夹持的机械力、放电时的电磁力与涡流发热、磁体边缘的固有缺陷。三处都不难控,难在同时控住,任何一处放开,崩边率就上去了。
夹持力够定位就好
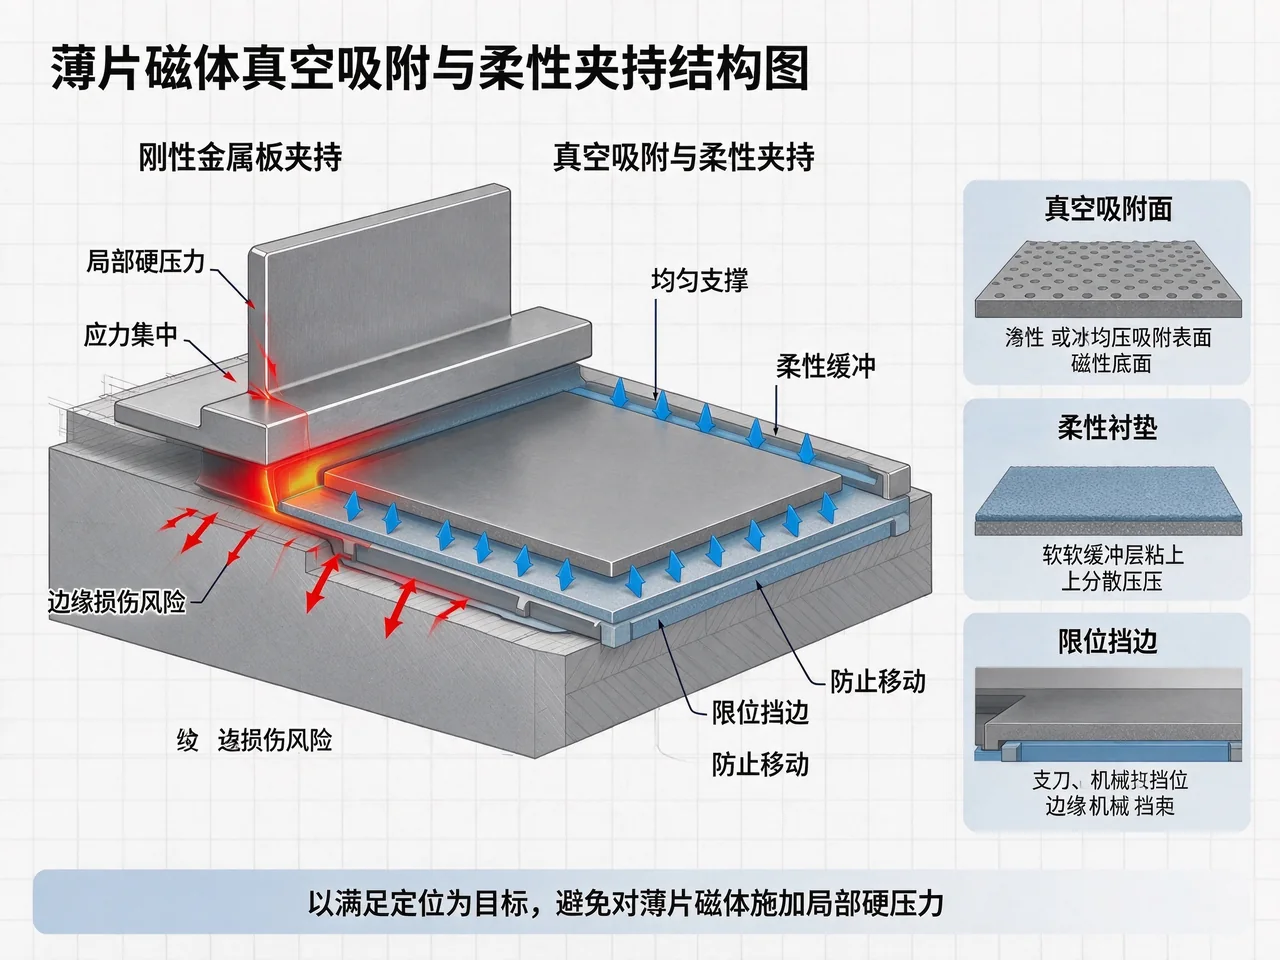
薄片最怕硬夹。金属压板直接压在磁面上,局部应力集中,崩边就从压点开始。改成真空吸附或者弹性衬垫,把力分散到整个面,再用限位挡边止住位移,定位精度不会丢。
要提醒的是,真空吸附对表面平整度和镀层有要求,吸附面有毛刺反而会压出裂纹。吸附前先把表面吹干净,碎屑会被吸在垫面上,等于给工件垫了颗石子。
放电本身也在施力
脉冲放电时磁体受到电磁力,薄片刚度低,形变更明显。加上涡流发热,脆性材料的强度还会下降。能量一次给足不如分两三次递进,让应力和热量有释放的间隙,最终磁通并不会差多少。对薄片来说,放电间隔的控制和能量大小一样重要。
边缘和贴合面最容易被忽略
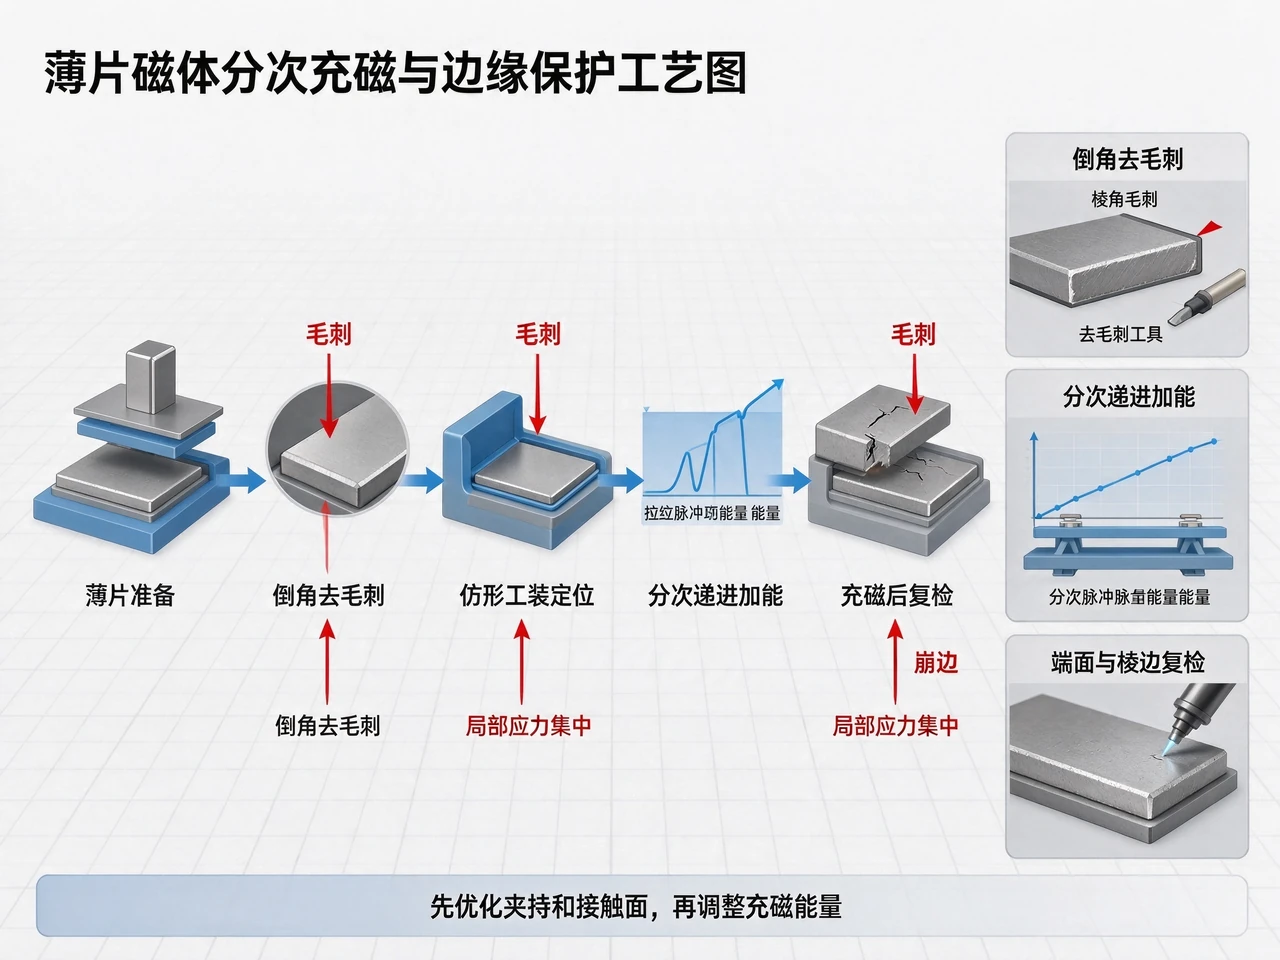
来料边缘如果有微崩、倒角不到位,充磁只是把它放大。磁极面做倒角、控住毛刺,对降低崩边率的作用往往比调设备更直接。充磁头与工件的贴合面做成随形,避免点接触造成的局部应力。
锂电配套的传感器磁件尺寸小、批量大,这几项都应该在工装入厂时就定下来,不要留给现场调。批量稳定之后,建议把崩边率直接作为工装验收指标,改一次夹持方式就能看出来。
关键要点
● 薄片用真空吸附或柔性衬垫,避免金属硬压
● 分次递进加能,给应力与热量释放间隙
● 来料边缘倒角与去毛刺,比调设备更有效
● 充磁头贴合面做随形,避免点接触造成局部应力
常见问答
Q:碎裂多发生在充磁还是装配?
A:看断口位置。充磁开裂多在受压面与边缘,装配开裂常出现在配合处。
Q:降低能量能减少碎裂吗?
A:能,但会牺牲饱和。优先改夹持方式和贴合面,再考虑动能量。
Q:薄片能不能整盘一起充?
A:可以,前提是盘内每片受力一致,且边缘不互相挤压。
Magnétisation des matériaux magnétiques
3C Magnétisation électronique
Magnétisation du rotor pour les moteurs électriques
Magnétisation du haut-parleur du klaxon
Industrie des véhicules à énergie nouvelle
Industrie des machines médicales
Autres secteurs

Jiuju Magnetization 100 Q&A: What Counts as a Defective Magnet
Nov 10, 2026
Defects in permanent magnets go beyond appearance: magn…

Magnetization 100 Q&A: Choosing the Magnet Operating Temperature
Nov 10, 2026
Operating temperature is the core constraint in magnet …

Precise Magnetization Control for AlNiCo Magnets: Case Video
Oct 30, 2026
AlNiCo magnets keep stable flux thanks to a very low te…

How NdFeB Magnets Achieve Stable Magnetism: Case Video
Oct 9, 2026
Stable NdFeB performance requires the right grade, a co…
Magnétisation de la tête de chargement magnétique du téléphone portable -- adaptation précise de la technologie de base du chargement magnétique
Nov 13, 2025
Magnetizing magnetic charging heads for phones: matchin…
Magnétiseur électronique JiuJu : résoudre les problèmes de l'industrie et parvenir à un équilibre optimal entre performance et coût
Nov 11, 2025
The Jiuju electronic magnetizer balances performance an…
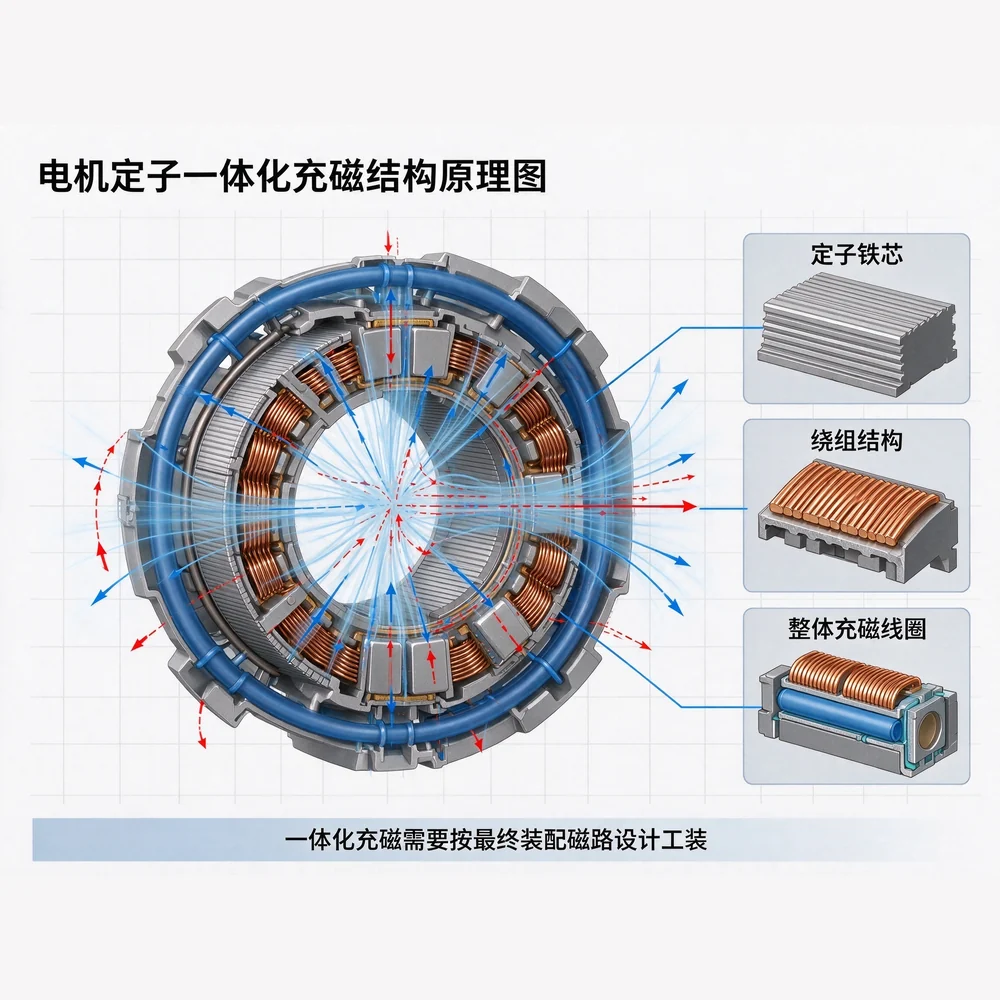
定子一体化充磁成为热点,久巨方案相比单体充磁有哪些利弊?
Nov 20, 2026
两种方案没有绝对优劣,差别在磁化时机。一体化让磁化方向跟着实际磁路走,代价是工装复杂、能量高;单体简单高效,但要防装配二次退磁。
Magnetization 100 Q&A: Single-Pole vs Multi-Pole Magnetization
Nov 10, 2026
This video explains the difference between single-pole …

Vidéo illustrant le processus de magnétisation des haut-parleurs d'aigus Jiuju — Machine de magnétisation Jiuju
Sep 14, 2026
Case video: Video Demonstrating the Magnetization of Ji…

Bruit anormal du moteur et perte de puissance ? La cause réside dans un champ magnétique irrégulier — Magnétiseur Jiuju
Sep 6, 2026
Motor noise and torque loss often trace back to uneven …

How Critical Is Magnetization in Magnetic Switch Production?
Oct 29, 2026
In magnetic switches, magnetization controls holding fo…

Vidéo présentant le procédé de magnétisation des haut-parleurs anciens de Jiuju — Machine de magnétisation Jiuju
Sep 13, 2026
Case video: Video Demonstrating Jiuju’s Magnetization P…
Vidéo présentant un cas pratique de magnétisation de haut-parleurs par Jiuju — Machine de magnétisation Jiuju
Sep 10, 2026
Case video: Video Demonstrating the Magnetization Proce…

Pourquoi la tête de vis “ colle-t-elle ” à la vis ? Explication en vidéo sur la magnétisation — Magnétiseuse Jiuju
Août 2, 2026
Case video: Why Does the Tip “Stick” to the Screw? A Vi…
Vidéo sur la magnétisation du rotor d'un moteur automobile — Machine de magnétisation Jiuju
Juil 22, 2026
Case video: Video on Magnetizing Automotive Motor Rotor…

Exemple vidéo d'une machine à magnétiser les rotors de moteurs automobiles — Machine à magnétiser Jiuju
Juil 5, 2026
Case video: Video Case Study: Magnetizing Machine for A…

Magnétiseur de moteur à quatre stations JiuJi : une solution révolutionnaire pour améliorer l'efficacité de la fabrication des moteurs des véhicules à énergie nouvelle
Nov 10, 2025
The Jiuju four-station motor magnetizer improves effici…


Vidéo explicative sur le choix d'un aimantateur — Aimantateurs Jiuju
Août 8, 2026
Case video: Video Guide on How to Select a Magnetizing …
Vidéo explicative de 20 secondes pour vous apprendre à choisir une machine à magnétiser — Machines à magnétiser Jiuju
Juil 21, 2026
Case video: A 20-Second Video Guide on How to Choose a …
Vidéo de démonstration du processus d'utilisation d'une machine à magnétiser de 3 000 V avec refroidissement par eau glacée — Machine à magnétiser Jiuju
Juil 3, 2026
Case video: 3000V Magnetizing Machine and Chiller Opera…
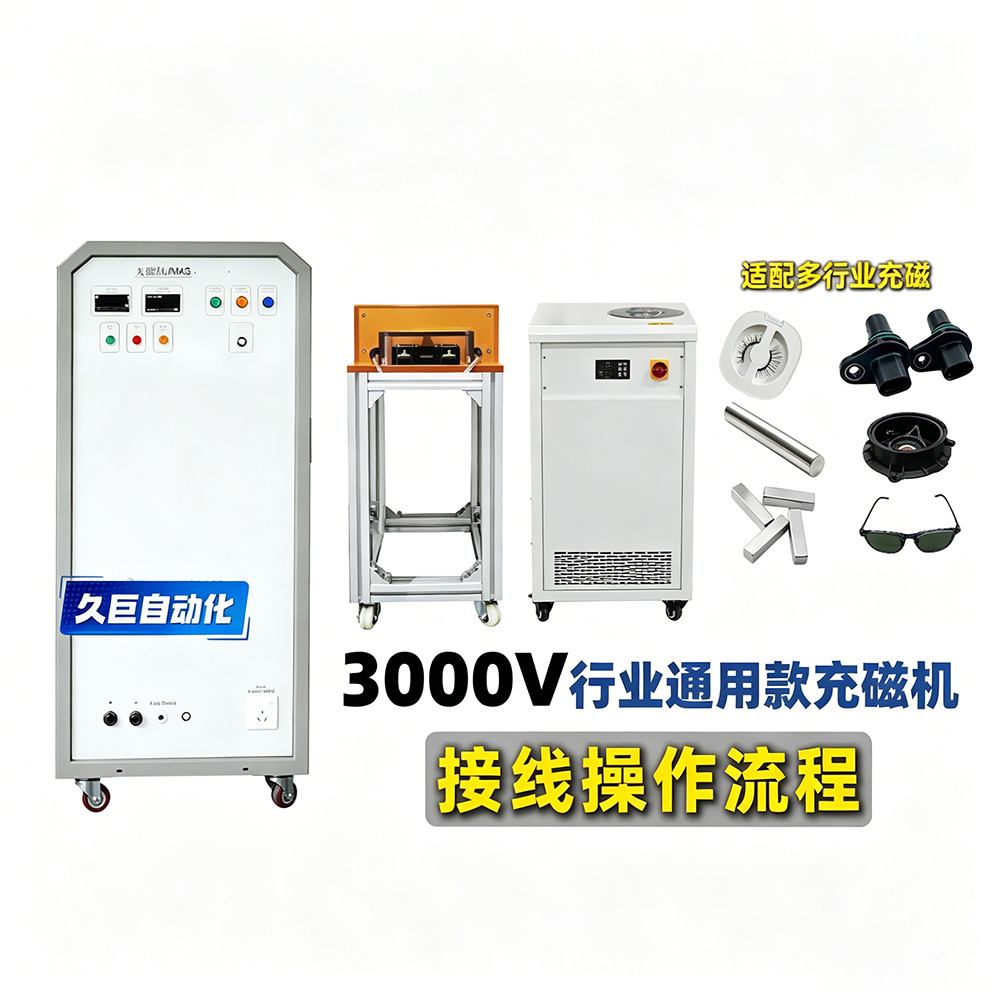
Vidéo présentant la procédure de câblage d'une machine à magnétiser polyvalente de 3 000 V — Machine à magnétiser Jiuju
Juil 2, 2026
Case video: Video on the Wiring Procedure for a 3000V G…
Précédent. 充磁产线智能化改造,久巨 CCD 定位对多极充磁有什么帮助?Article suivant. 定子一体化充磁成为热点,久巨方案相比单体充磁有哪些利弊?

 French
 Chinese
 English
 Russian
 Vietnamese
 Korean
 Thai
 Spanish
 Japanese
 Hindi
 Bengali
 Portuguese