 Magnétiseur Jiu Ju

Scaling Automotive Electronic Magnetic Parts: Solving Magnetization Consistency
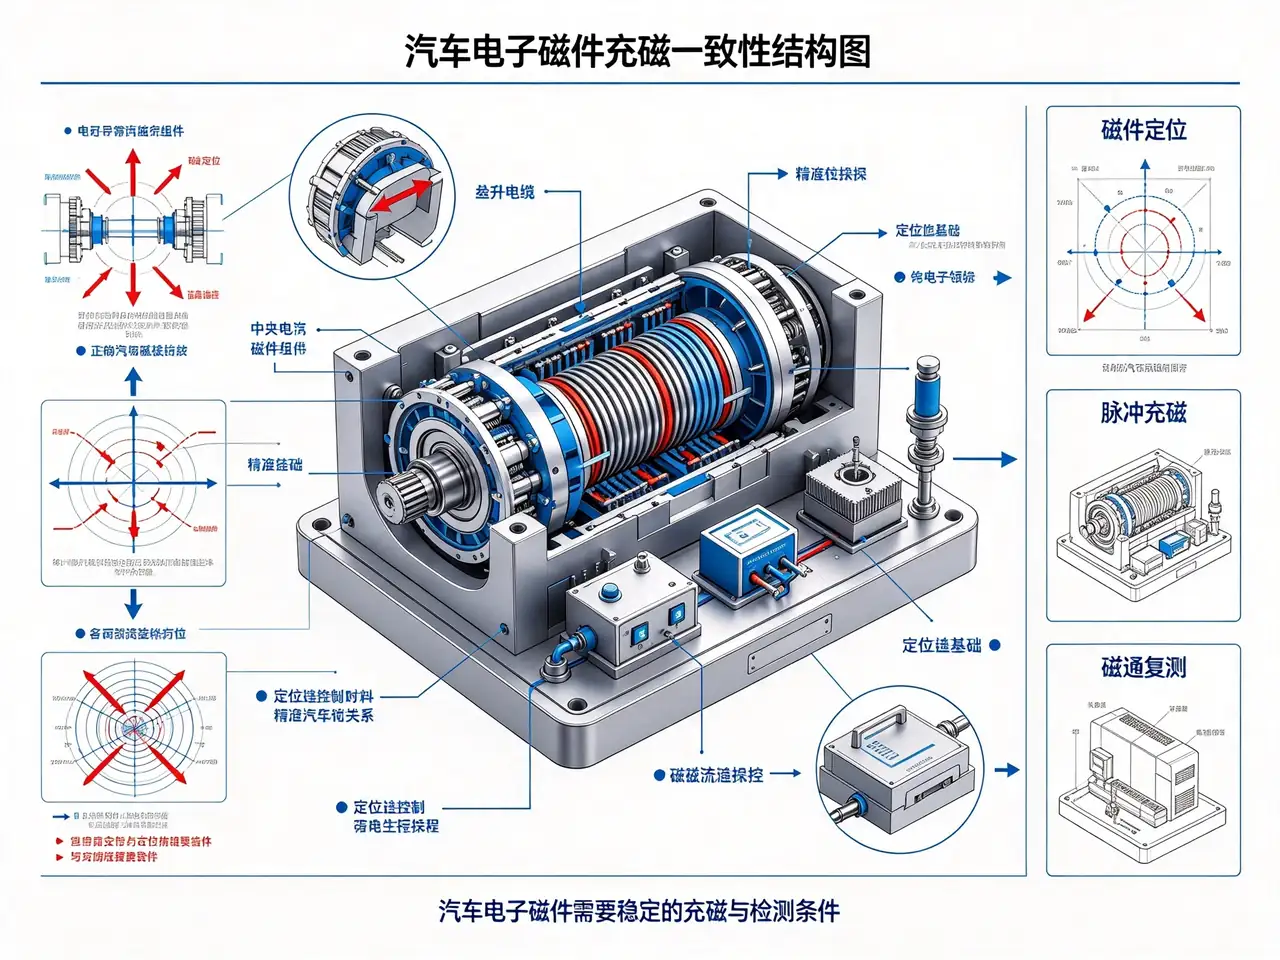
一致性不稳很少只有一个原因。现场排查下来,多数是来料差一点、能量差一点、检测差一点,三个小偏差叠成一批大波动。解法不是把设备调到最优,而是把三处的不一致分别量出来。
先查来料,再查设备

同一牌号不同批次的磁体,尺寸公差、镀层厚度、甚至取向度都可能有差异。取向偏一点,同样能量下磁通就差一截。扩产阶段换供应商或换批次最频繁,这一段最容易失控。
做法是来料按批留样,用固定工装和固定能量测一组磁通,做出批次基线。基线一跳,先别动设备参数。
能量一致性要看到回路里
储能电容容量衰减、接触器触点氧化、线缆接头松动,都会让实际放电和设定值脱节。多工位设备还要看各工位之间是否同步,阻抗不一样,强弱就不一样。
可行的办法是定期测放电电流波形,把峰值和脉宽作为设备点检项。波形一致,才谈得上能量一致。
检测本身也会制造不一致

探头没标定、测量位置每次不一样、工件放置角度有偏差,这些都会让合格件被判成不合格,或者反过来。按久巨的经验,先统一测量口径,再谈过程能力,顺序反了会白忙。
把这三处的数据放在同一张趋势图上,哪一处先跳,问题就在哪。
关键要点
● 来料按批留样做磁通基线,基线跳动时先不动设备参数
● 把放电电流波形纳入设备点检,峰值与脉宽都要看
● 多工位设备要单独比对各工位阻抗与同步性
● 先统一测量口径再评估过程能力,顺序不能反
常见问答
Q:换了一批磁体磁通就偏低,是充磁机功率不够吗?
A:先做能量阶梯试验。曲线还有上升空间才是功率问题,走平了要查来料取向和尺寸。
Q:多工位设备各工位数据不一样正常吗?
A:小幅差异正常,系统性偏差不正常。用同一批工件在各工位轮换测,就能分离出工位因素。
Q:过程能力指标做不出来怎么办?
A:先确认测量系统本身是否稳定。测量重复性差的时候,过程能力数据没有意义。
Magnétisation des matériaux magnétiques
3C Magnétisation électronique
Magnétisation du rotor pour les moteurs électriques
Magnétisation du haut-parleur du klaxon
Industrie des véhicules à énergie nouvelle
Industrie des machines médicales
Autres secteurs

Jiuju Magnetization 100 Q&A: What Counts as a Defective Magnet
Nov 10, 2026
Defects in permanent magnets go beyond appearance: magn…

Magnetization 100 Q&A: Choosing the Magnet Operating Temperature
Nov 10, 2026
Operating temperature is the core constraint in magnet …

Precise Magnetization Control for AlNiCo Magnets: Case Video
Oct 30, 2026
AlNiCo magnets keep stable flux thanks to a very low te…

How NdFeB Magnets Achieve Stable Magnetism: Case Video
Oct 9, 2026
Stable NdFeB performance requires the right grade, a co…
Magnétisation de la tête de chargement magnétique du téléphone portable -- adaptation précise de la technologie de base du chargement magnétique
Nov 13, 2025
Magnetizing magnetic charging heads for phones: matchin…
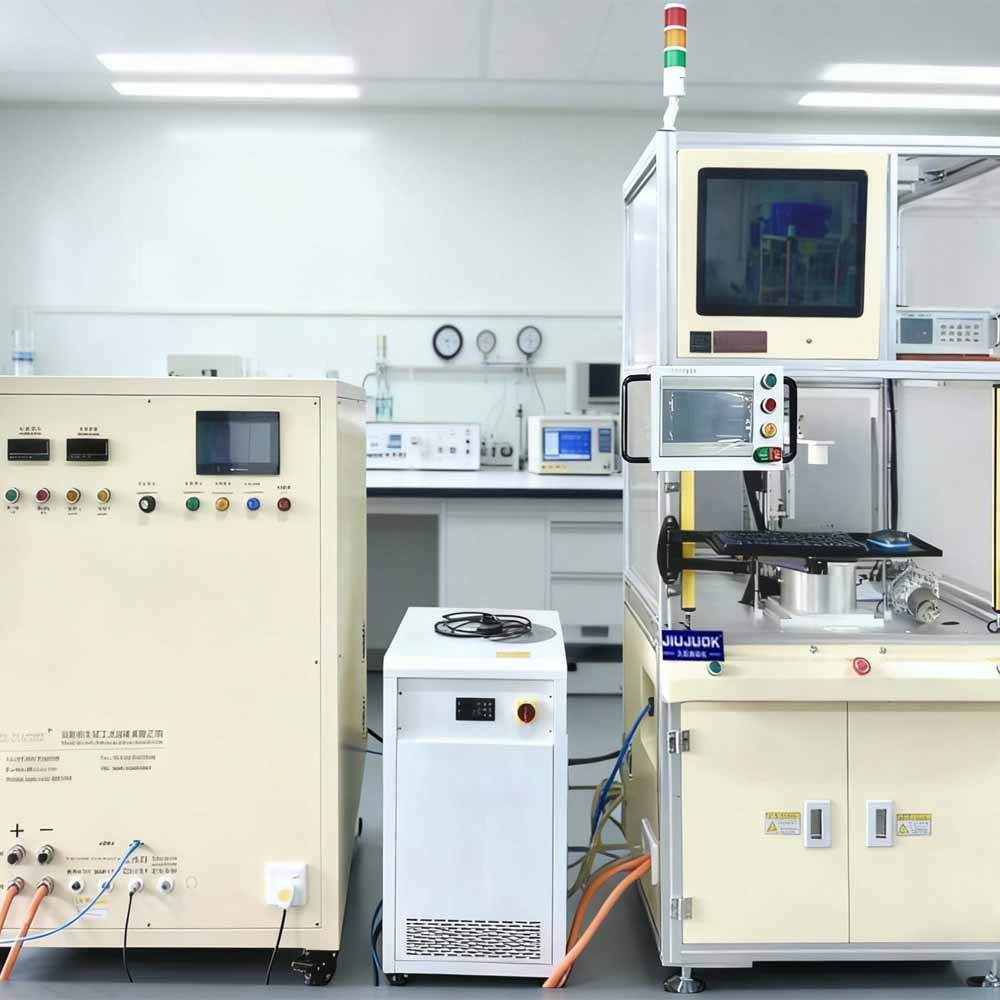
Magnétiseur électronique JiuJu : résoudre les problèmes de l'industrie et parvenir à un équilibre optimal entre performance et coût
Nov 11, 2025
The Jiuju electronic magnetizer balances performance an…
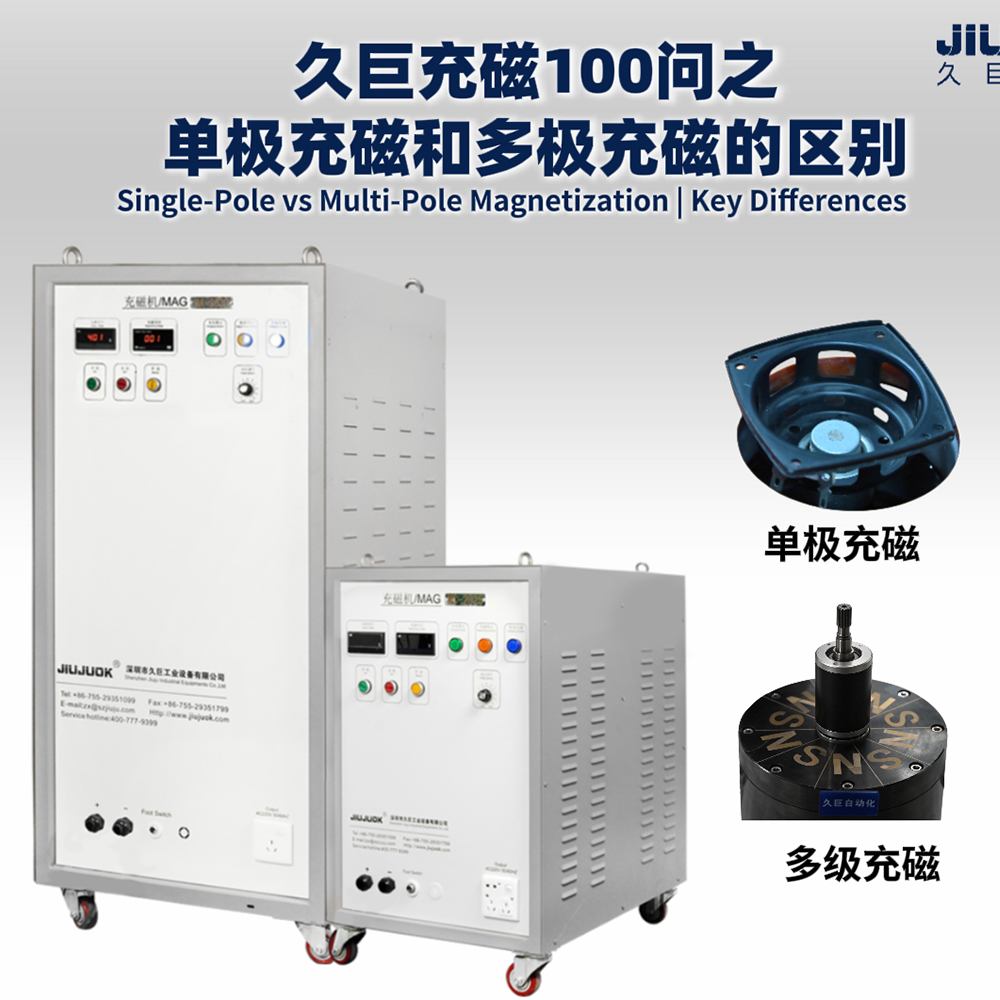
Magnetization 100 Q&A: Single-Pole vs Multi-Pole Magnetization
Nov 10, 2026
This video explains the difference between single-pole …

Vidéo illustrant le processus de magnétisation des haut-parleurs d'aigus Jiuju — Machine de magnétisation Jiuju
Sep 14, 2026
Case video: Video Demonstrating the Magnetization of Ji…

Bruit anormal du moteur et perte de puissance ? La cause réside dans un champ magnétique irrégulier — Magnétiseur Jiuju
Sep 6, 2026
Motor noise and torque loss often trace back to uneven …

Contrôle qualité en série des moteurs à aimants permanents : pourquoi le contrôle magnétique est-il indispensable ? — Magnétiseurs Jiuju
Sep 5, 2026
Why surface flux inspection is indispensable for volume…

How Critical Is Magnetization in Magnetic Switch Production?
Oct 29, 2026
In magnetic switches, magnetization controls holding fo…

Vidéo présentant le procédé de magnétisation des haut-parleurs anciens de Jiuju — Machine de magnétisation Jiuju
Sep 13, 2026
Case video: Video Demonstrating Jiuju’s Magnetization P…
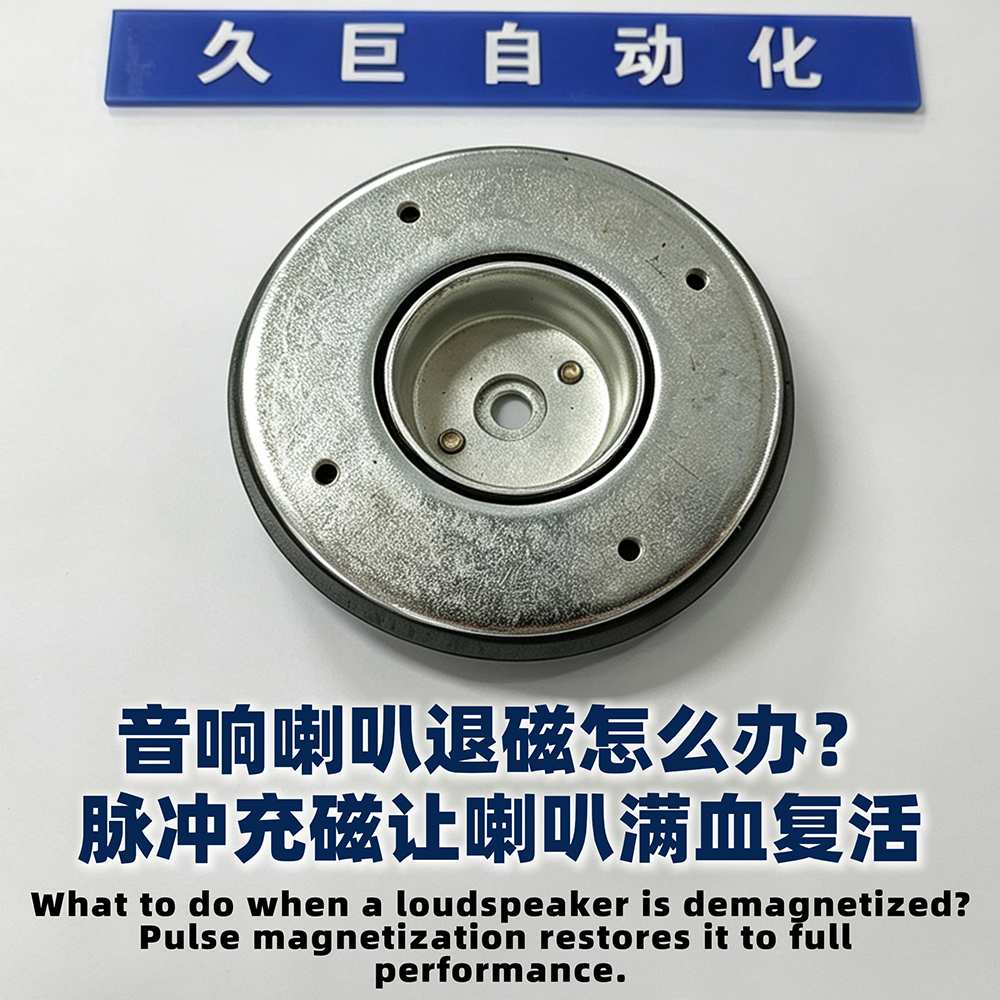
Vidéo présentant un cas pratique de magnétisation de haut-parleurs par Jiuju — Machine de magnétisation Jiuju
Sep 10, 2026
Case video: Video Demonstrating the Magnetization Proce…

Pourquoi la tête de vis “ colle-t-elle ” à la vis ? Explication en vidéo sur la magnétisation — Magnétiseuse Jiuju
Août 2, 2026
Case video: Why Does the Tip “Stick” to the Screw? A Vi…
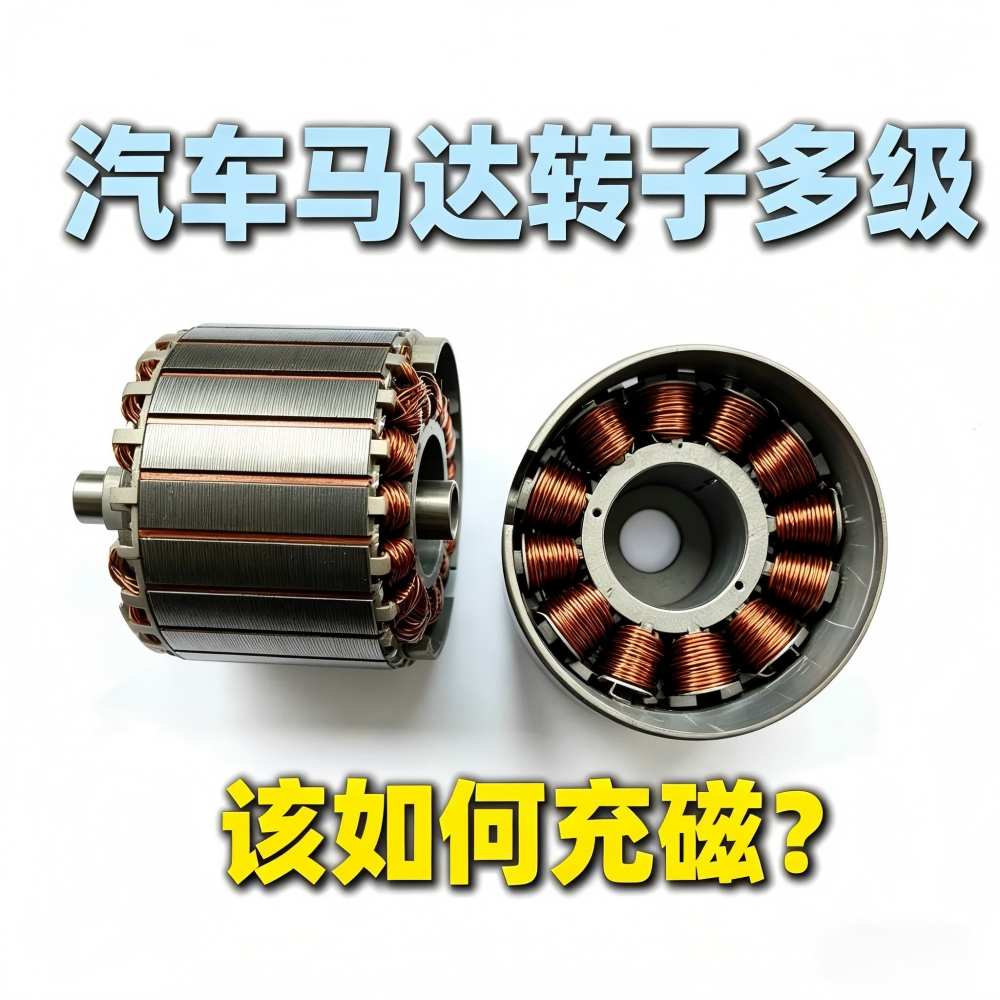
Vidéo sur la magnétisation du rotor d'un moteur automobile — Machine de magnétisation Jiuju
Juil 22, 2026
Case video: Video on Magnetizing Automotive Motor Rotor…

Exemple vidéo d'une machine à magnétiser les rotors de moteurs automobiles — Machine à magnétiser Jiuju
Juil 5, 2026
Case video: Video Case Study: Magnetizing Machine for A…

Magnétiseur de moteur à quatre stations JiuJi : une solution révolutionnaire pour améliorer l'efficacité de la fabrication des moteurs des véhicules à énergie nouvelle
Nov 10, 2025
The Jiuju four-station motor magnetizer improves effici…


Vidéo explicative sur le choix d'un aimantateur — Aimantateurs Jiuju
Août 8, 2026
Case video: Video Guide on How to Select a Magnetizing …
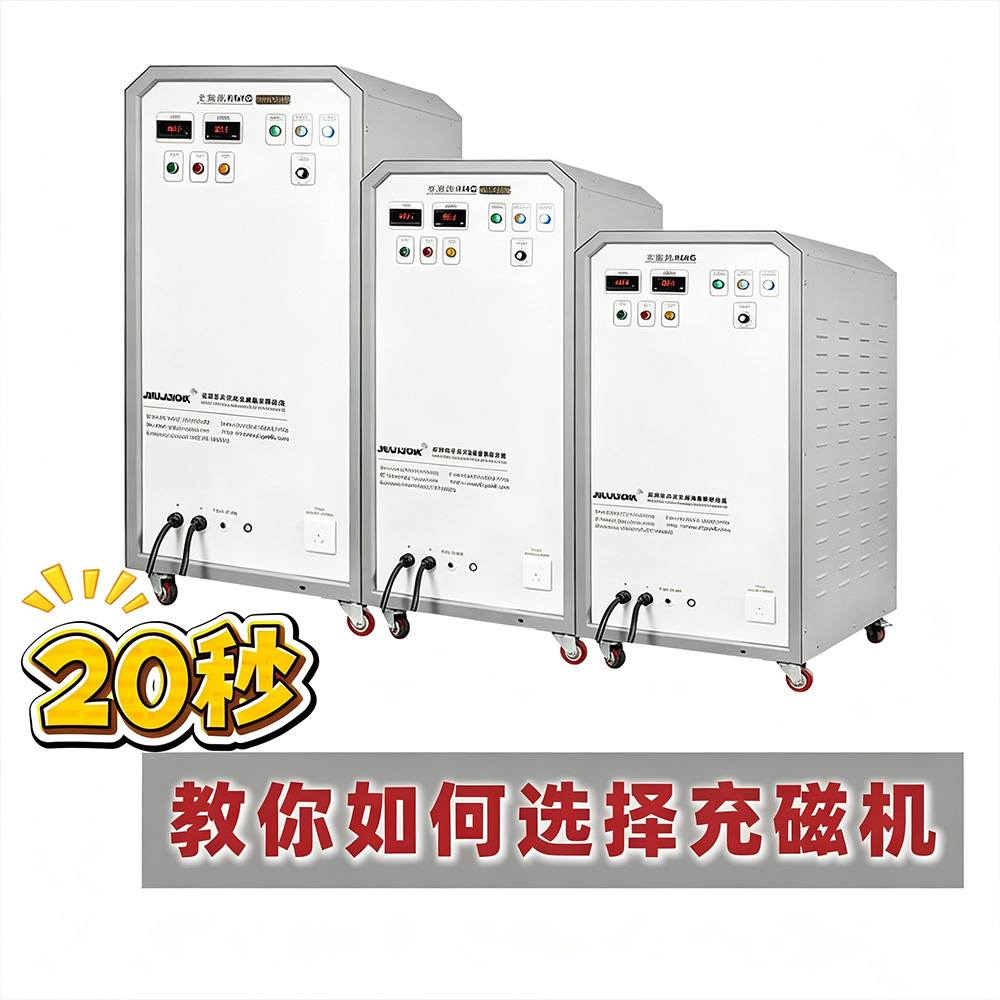
Vidéo explicative de 20 secondes pour vous apprendre à choisir une machine à magnétiser — Machines à magnétiser Jiuju
Juil 21, 2026
Case video: A 20-Second Video Guide on How to Choose a …
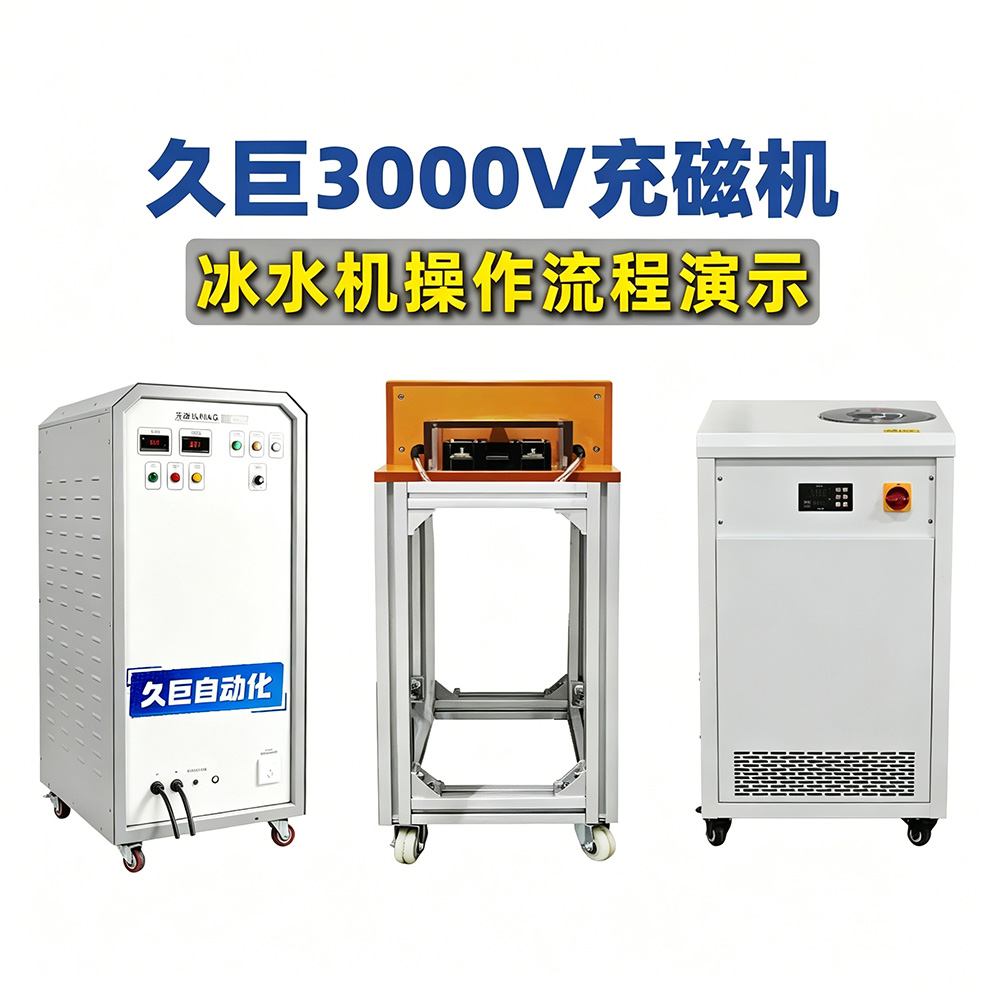
Vidéo de démonstration du processus d'utilisation d'une machine à magnétiser de 3 000 V avec refroidissement par eau glacée — Machine à magnétiser Jiuju
Juil 3, 2026
Case video: 3000V Magnetizing Machine and Chiller Opera…
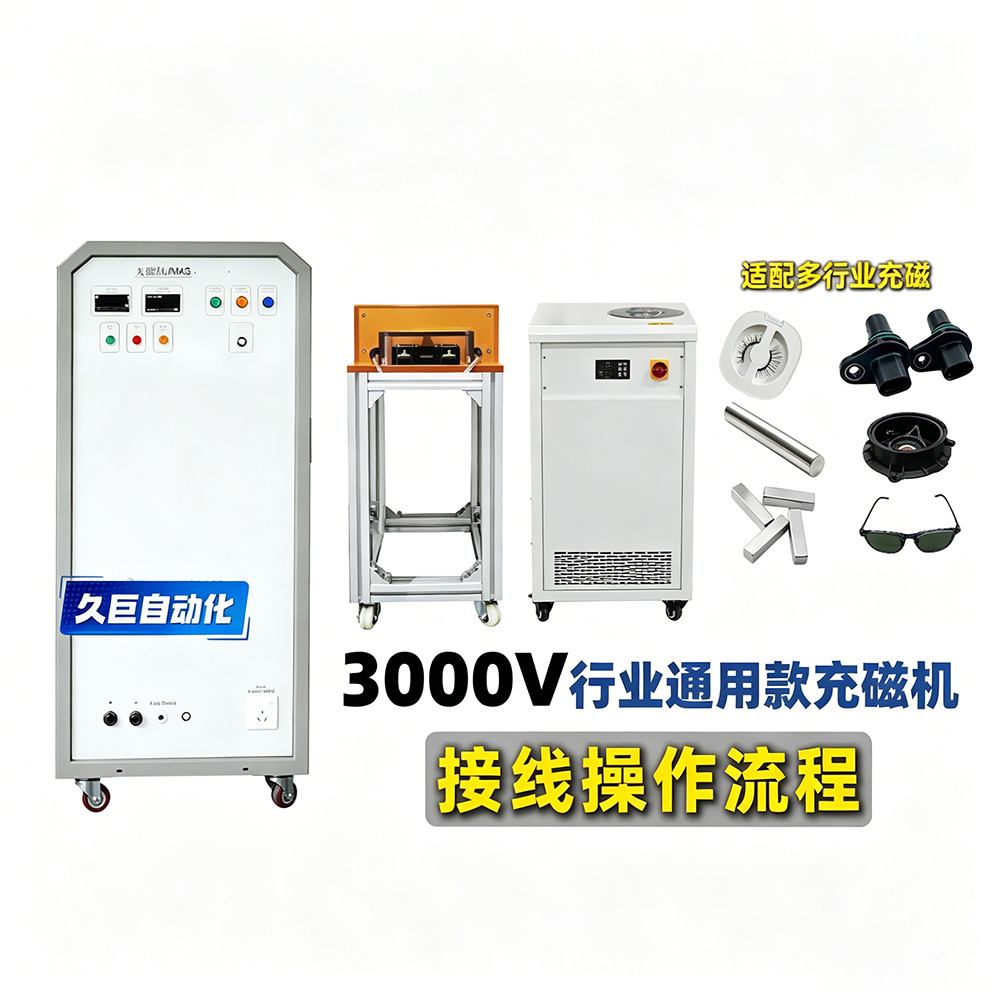
Vidéo présentant la procédure de câblage d'une machine à magnétiser polyvalente de 3 000 V — Machine à magnétiser Jiuju
Juil 2, 2026
Case video: Video on the Wiring Procedure for a 3000V G…

 French
 Chinese
 English
 Russian
 Vietnamese
 Korean
 Thai
 Spanish
 Japanese
 Hindi
 Bengali
 Portuguese