 Magnétiseur Jiu Ju

Pourquoi les nouveaux outillages ne s'alignent-ils jamais correctement ? Les trois pièges à éviter lors du changement rapide de configuration des dispositifs de serrage magnétiques
Solution totale pour l'automatisation de la magnétisation
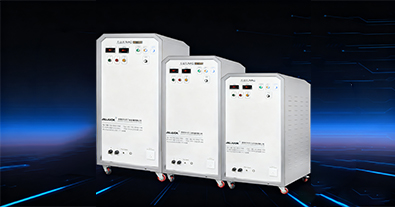
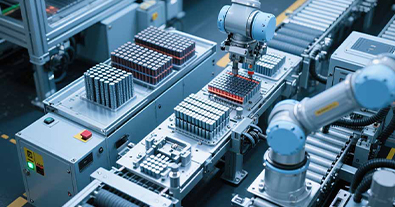
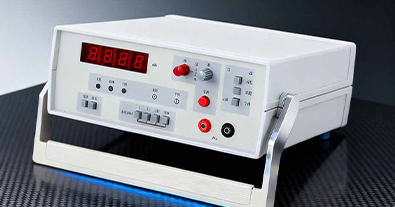
Solution intégrée de chargement magnétique automatisé
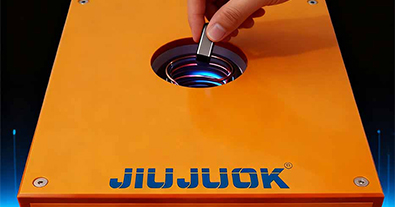
Q1 : À chaque fois que je change les spécifications du produit, l'aimantation devient instable et il faut une demi-heure de réglage pour que tout revienne à la normale. D'où vient le problème ?
R : Dans 90 % des cas, le problème vient du positionnement des gabarits. La position des bobines et des fixations varie selon les produits ; de nombreuses usines procèdent, lors des changements de modèle, à un centrage à l’œil nu ou à des marquages au feutre, ce qui n’offre absolument pas une précision suffisante. Si l'entrefer entre la bobine et l'aimant présente un décalage de cinq fils, l'efficacité de couplage de l'énergie de décharge peut diminuer de plus de 10 %. Pour standardiser les changements de modèle, il faut mettre en place trois mesures : fabriquer une plaque de positionnement pour chaque jeu de gabarits, permettant un alignement rapide à l'aide de goupilles et de trous de positionnement, sans avoir à recourir à un réglage manuel. Après le changement de modèle, effectuer trois cycles de test avec des pièces d’essai ; ne passer à la production en série qu’une fois la cohérence vérifiée. Apposer sur chaque jeu de gabarits une étiquette indiquant les paramètres de changement de modèle : le produit correspondant, la tension à utiliser et la hauteur d’alignement ; les nouveaux employés n’auront qu’à suivre ces instructions.

Q2 : Après le changement de modèle, la première magnétisation ne parvient jamais à atteindre sa pleine capacité et il faut ajuster la tension à plusieurs reprises pour trouver la valeur adéquate ?
R : Ce n'est pas un problème lié à l'équipement, mais une étape manquante dans le processus de changement de modèle. La résistance de contact d'un nouveau gabarit ou d'un gabarit réinstallé est différente de celle d'avant, ce qui entraîne une différence significative de l'énergie de décharge à tension égale. Une fois le changement de modèle effectué, procédez d’abord à une décharge à vide sans installer les aimants, puis utilisez la sonde de courant d’un oscilloscope pour enregistrer la forme d’onde et vérifier si le courant de crête correspond à la valeur standard. Si ce n’est pas le cas, vérifiez si la surface de contact du gabarit présente des traces d’oxydation ou si le contact est insuffisant. Ces deux problèmes représentent la grande majorité des cas où la charge n’est pas complète lors d’un changement de modèle. Intégrez cette étape dans le protocole de changement de modèle : consacrer deux minutes supplémentaires à cette vérification à chaque changement de modèle est bien plus rentable que de passer une demi-heure par la suite à ajuster la tension à plusieurs reprises.
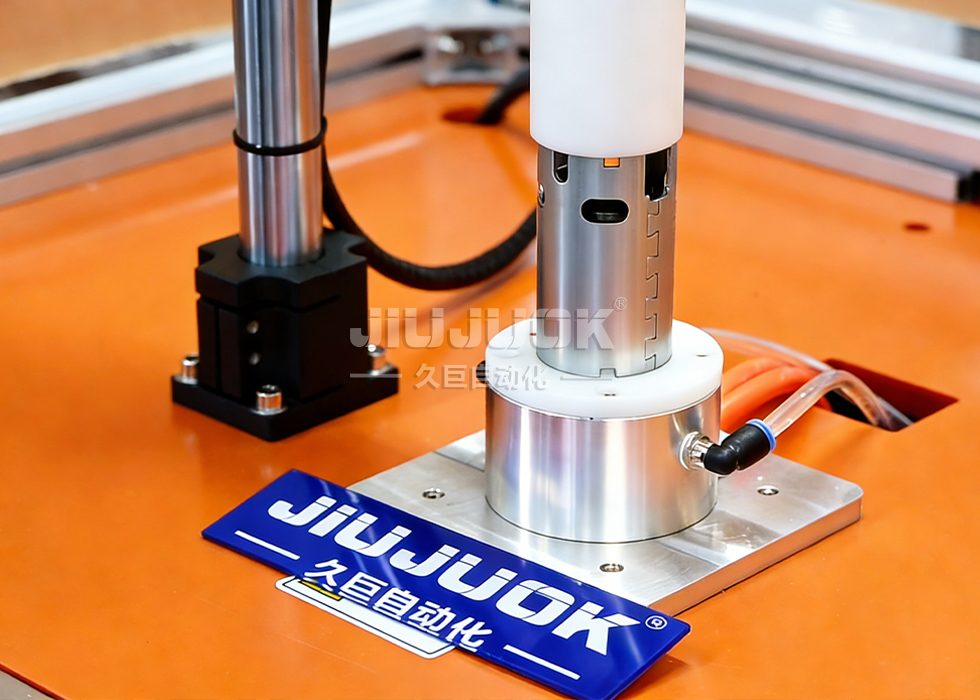
Q3 : Comment choisir entre des fixations en cuivre et celles en aluminium ? Quelles seraient les conséquences d'un mauvais choix ?
R : Chacune a son utilité. Le cuivre présente une bonne conductivité et assure un transfert d’énergie de décharge efficace, mais il est lourd : les opérateurs ont du mal à manipuler les grandes fixations, et le cuivre peut être attiré par des aimants puissants, ce qui pose un risque de sécurité. L’aluminium est léger, mais sa conductivité est inférieure à celle du cuivre et sa résistance de contact est légèrement plus élevée. La pratique courante consiste à utiliser un alliage de cuivre ou un alliage de cuivre-tungstène pour la tête de contact, dont la taille n’excède pas celle d’un pouce, afin de garantir la qualité du contact, tandis que le corps du dispositif de serrage est en alliage d’aluminium pour réduire le poids, ce qui permet de concilier efficacité et sécurité d’utilisation. Attention : la surface des pinces en aluminium s'oxyde facilement, formant une couche d'oxyde non conductrice. Avant chaque quart de travail, il convient de brosser délicatement la surface de contact à l'aide d'une brosse métallique. Si cette petite opération n'est pas effectuée, la résistance de contact peut doubler après un changement de modèle.
Magnétisation des matériaux magnétiques
3C Magnétisation électronique
Magnétisation du rotor pour les moteurs électriques
Magnétisation du haut-parleur du klaxon
Industrie des véhicules à énergie nouvelle
Industrie des machines médicales
Autres secteurs

Jiuju Magnetization 100 Q&A: What Counts as a Defective Magnet
Nov 10, 2026
Defects in permanent magnets go beyond appearance: magn…

Magnetization 100 Q&A: Choosing the Magnet Operating Temperature
Nov 10, 2026
Operating temperature is the core constraint in magnet …

Precise Magnetization Control for AlNiCo Magnets: Case Video
Oct 30, 2026
AlNiCo magnets keep stable flux thanks to a very low te…

How NdFeB Magnets Achieve Stable Magnetism: Case Video
Oct 9, 2026
Stable NdFeB performance requires the right grade, a co…
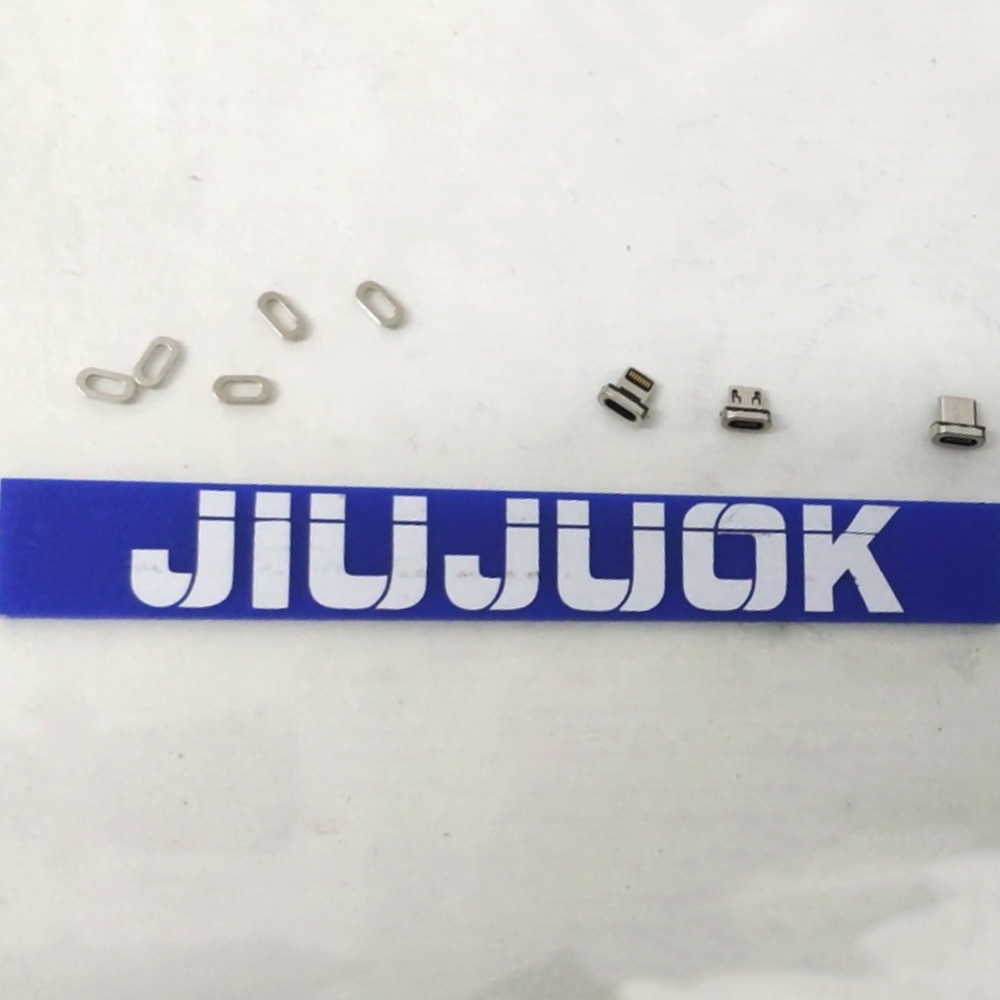
Magnétisation de la tête de chargement magnétique du téléphone portable -- adaptation précise de la technologie de base du chargement magnétique
Nov 13, 2025
Magnetizing magnetic charging heads for phones: matchin…
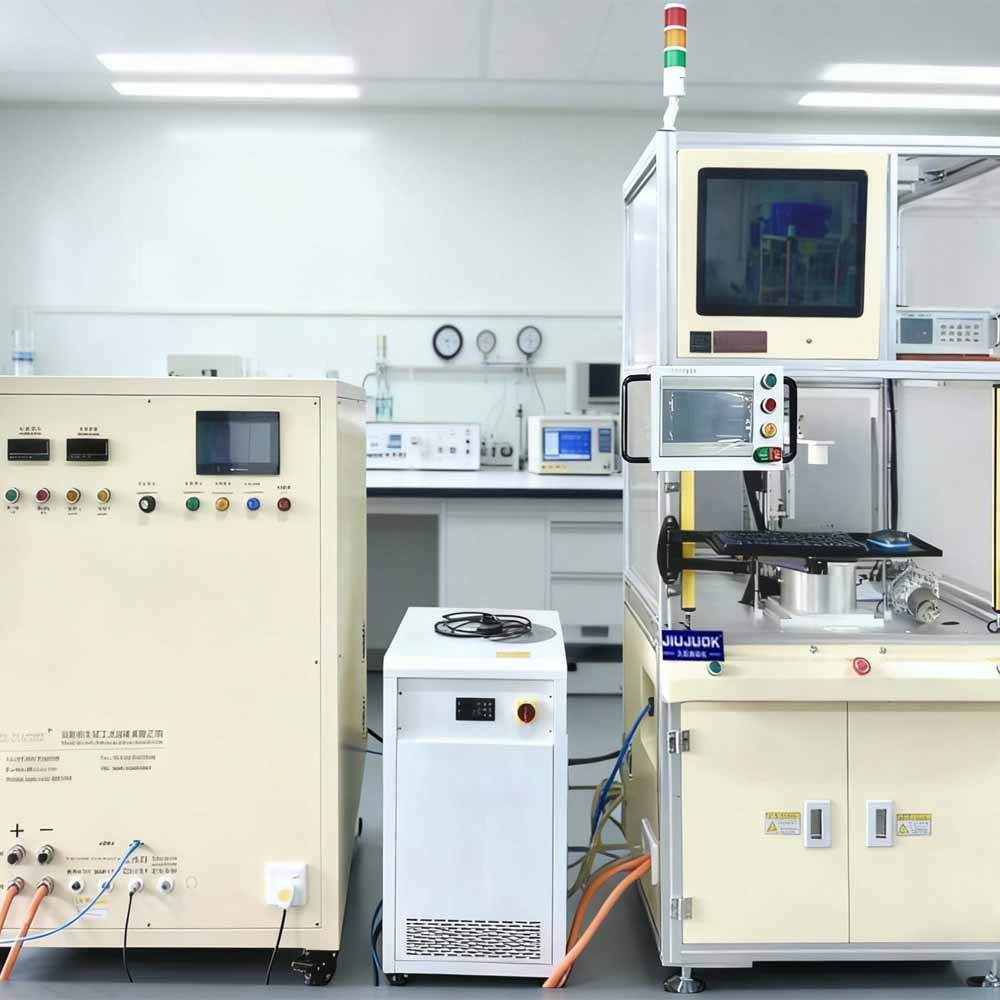
Magnétiseur électronique JiuJu : résoudre les problèmes de l'industrie et parvenir à un équilibre optimal entre performance et coût
Nov 11, 2025
The Jiuju electronic magnetizer balances performance an…
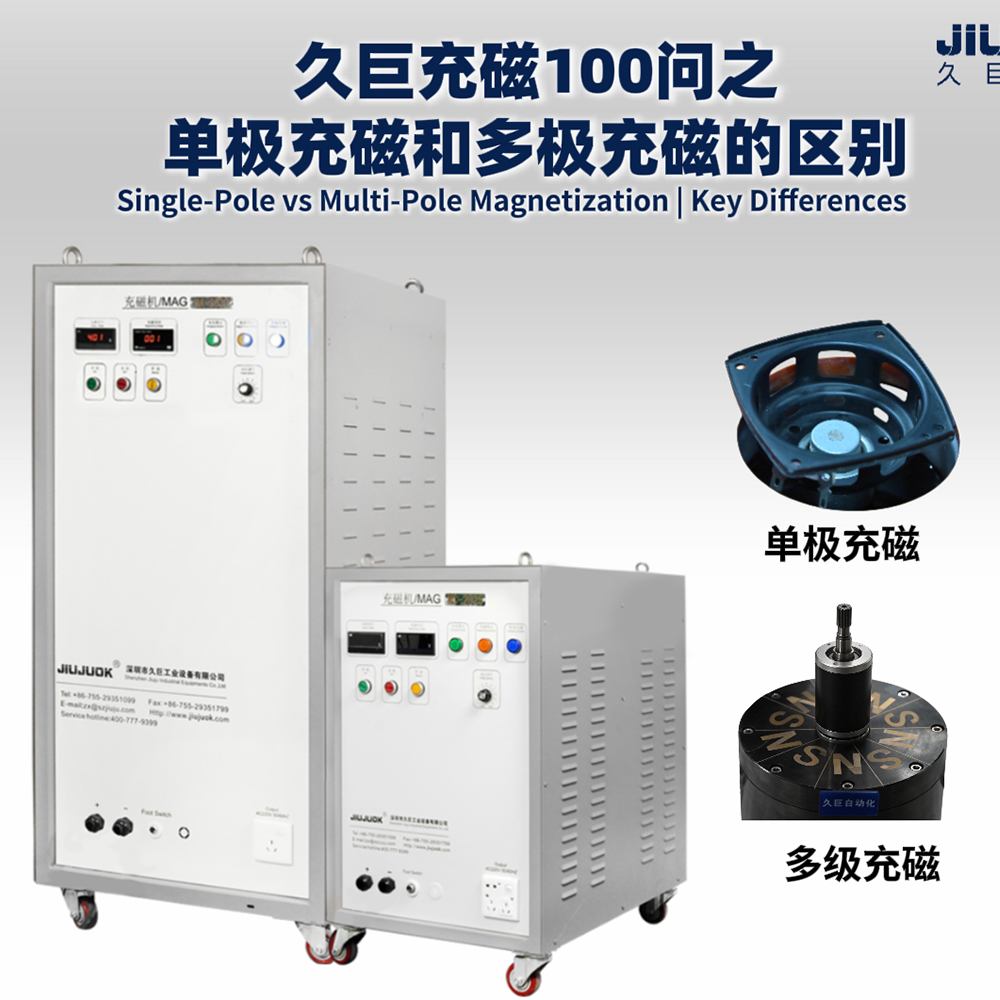
Magnetization 100 Q&A: Single-Pole vs Multi-Pole Magnetization
Nov 10, 2026
This video explains the difference between single-pole …

Vidéo illustrant le processus de magnétisation des haut-parleurs d'aigus Jiuju — Machine de magnétisation Jiuju
Sep 14, 2026
Case video: Video Demonstrating the Magnetization of Ji…

Bruit anormal du moteur et perte de puissance ? La cause réside dans un champ magnétique irrégulier — Magnétiseur Jiuju
Sep 6, 2026
Motor noise and torque loss often trace back to uneven …

Contrôle qualité en série des moteurs à aimants permanents : pourquoi le contrôle magnétique est-il indispensable ? — Magnétiseurs Jiuju
Sep 5, 2026
Why surface flux inspection is indispensable for volume…

How Critical Is Magnetization in Magnetic Switch Production?
Oct 29, 2026
In magnetic switches, magnetization controls holding fo…

Vidéo présentant le procédé de magnétisation des haut-parleurs anciens de Jiuju — Machine de magnétisation Jiuju
Sep 13, 2026
Case video: Video Demonstrating Jiuju’s Magnetization P…
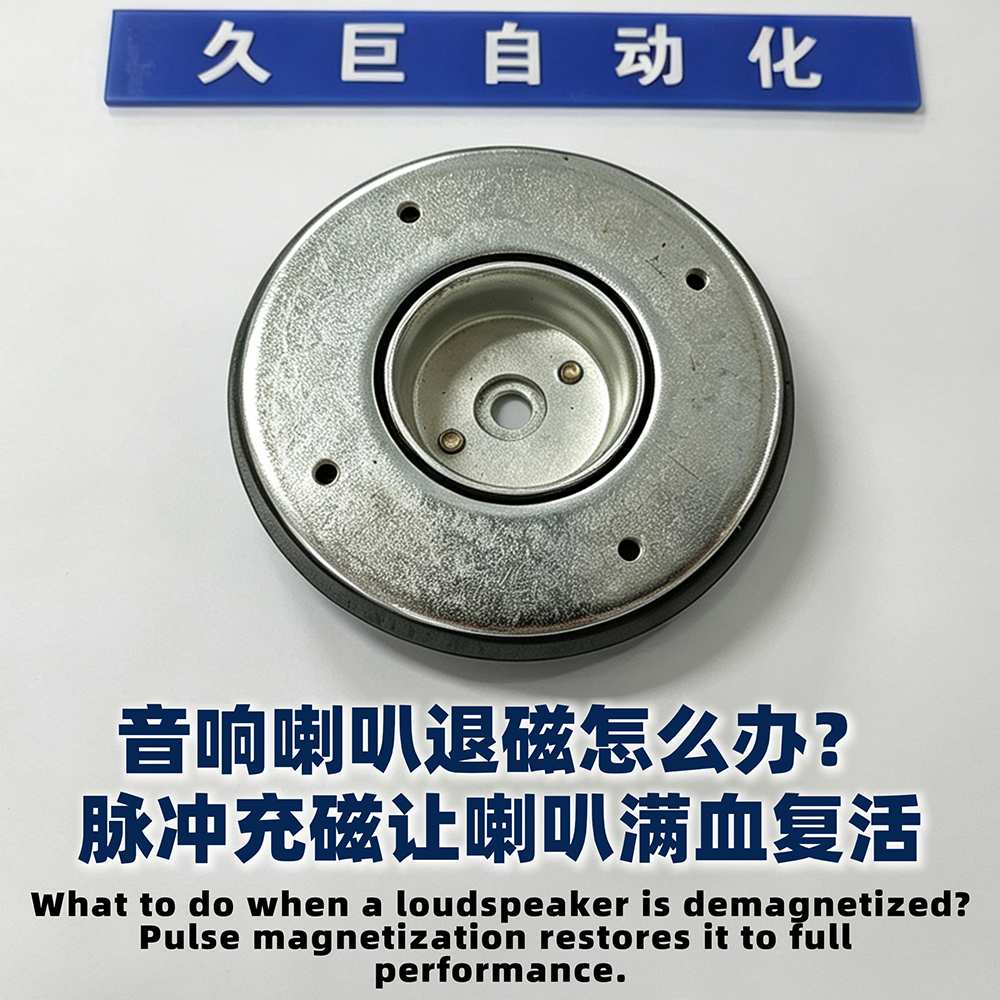
Vidéo présentant un cas pratique de magnétisation de haut-parleurs par Jiuju — Machine de magnétisation Jiuju
Sep 10, 2026
Case video: Video Demonstrating the Magnetization Proce…

Pourquoi la tête de vis “ colle-t-elle ” à la vis ? Explication en vidéo sur la magnétisation — Magnétiseuse Jiuju
Août 2, 2026
Case video: Why Does the Tip “Stick” to the Screw? A Vi…
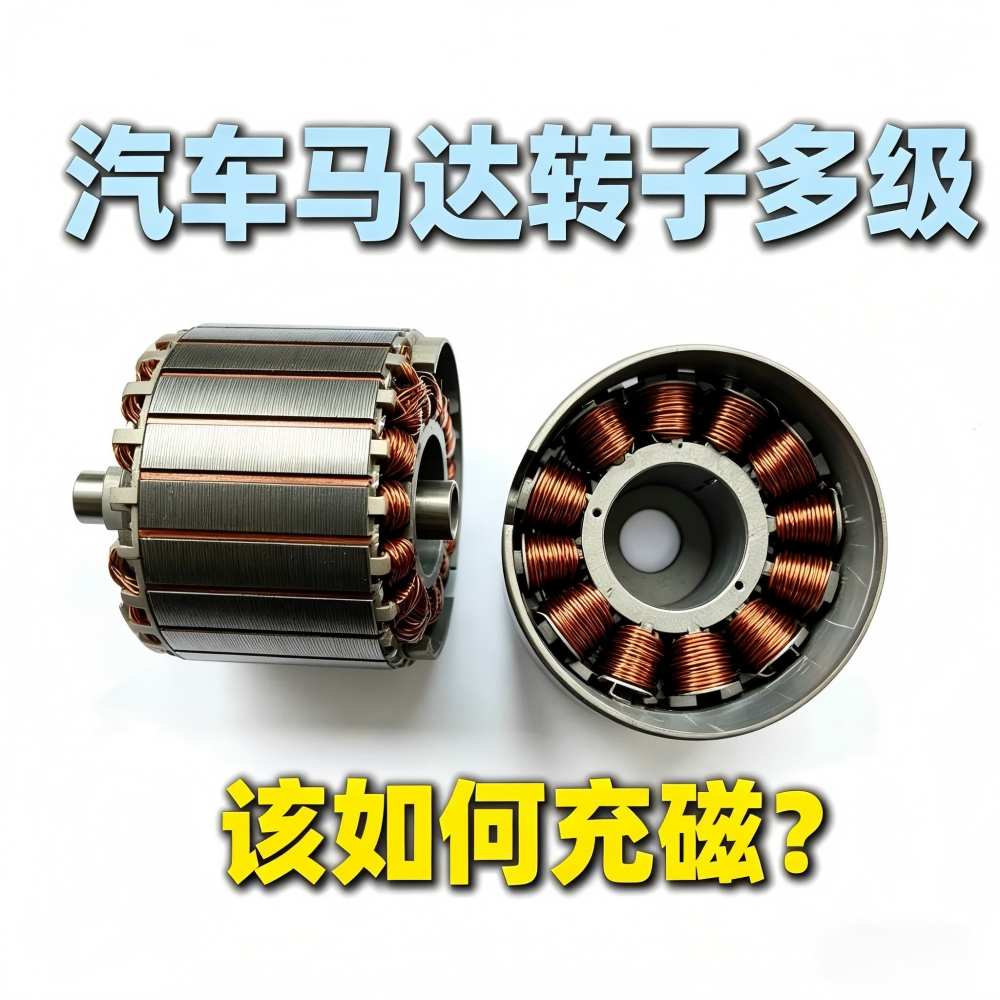
Vidéo sur la magnétisation du rotor d'un moteur automobile — Machine de magnétisation Jiuju
Juil 22, 2026
Case video: Video on Magnetizing Automotive Motor Rotor…

Exemple vidéo d'une machine à magnétiser les rotors de moteurs automobiles — Machine à magnétiser Jiuju
Juil 5, 2026
Case video: Video Case Study: Magnetizing Machine for A…

Magnétiseur de moteur à quatre stations JiuJi : une solution révolutionnaire pour améliorer l'efficacité de la fabrication des moteurs des véhicules à énergie nouvelle
Nov 10, 2025
The Jiuju four-station motor magnetizer improves effici…


Vidéo explicative sur le choix d'un aimantateur — Aimantateurs Jiuju
Août 8, 2026
Case video: Video Guide on How to Select a Magnetizing …
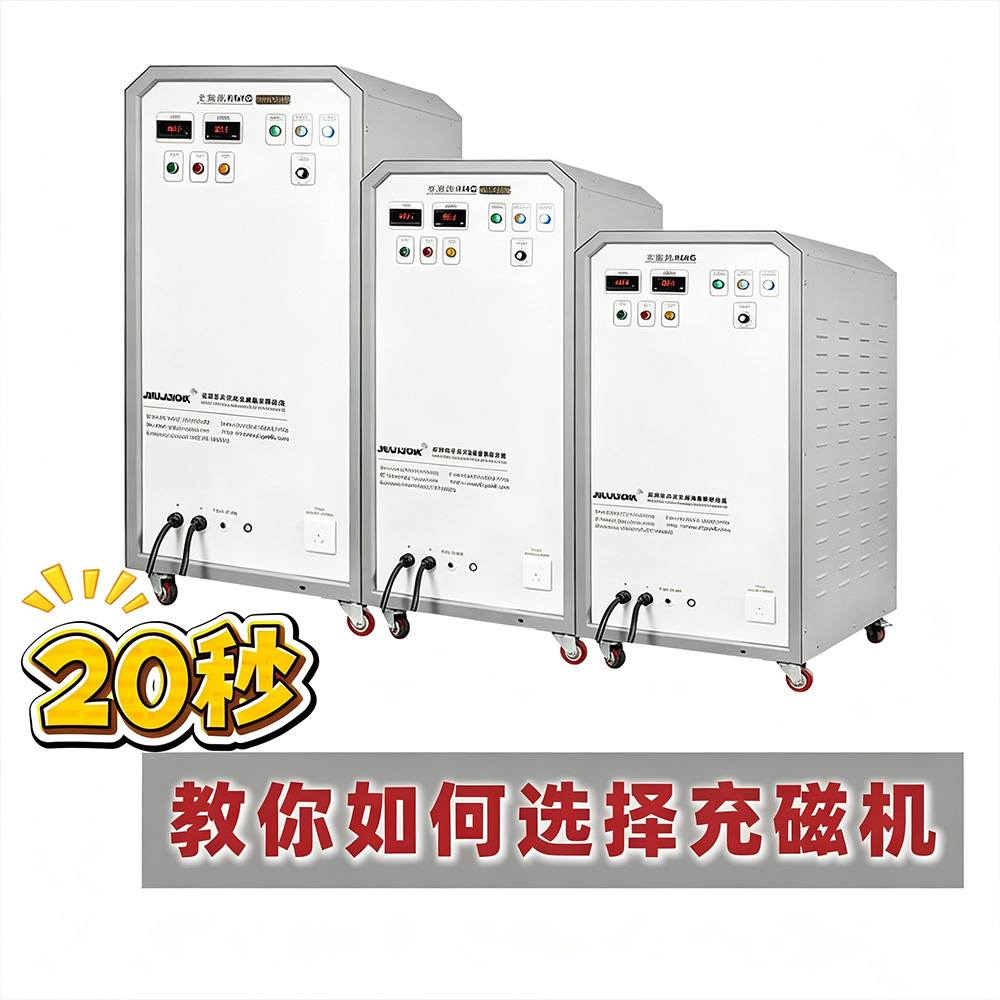
Vidéo explicative de 20 secondes pour vous apprendre à choisir une machine à magnétiser — Machines à magnétiser Jiuju
Juil 21, 2026
Case video: A 20-Second Video Guide on How to Choose a …
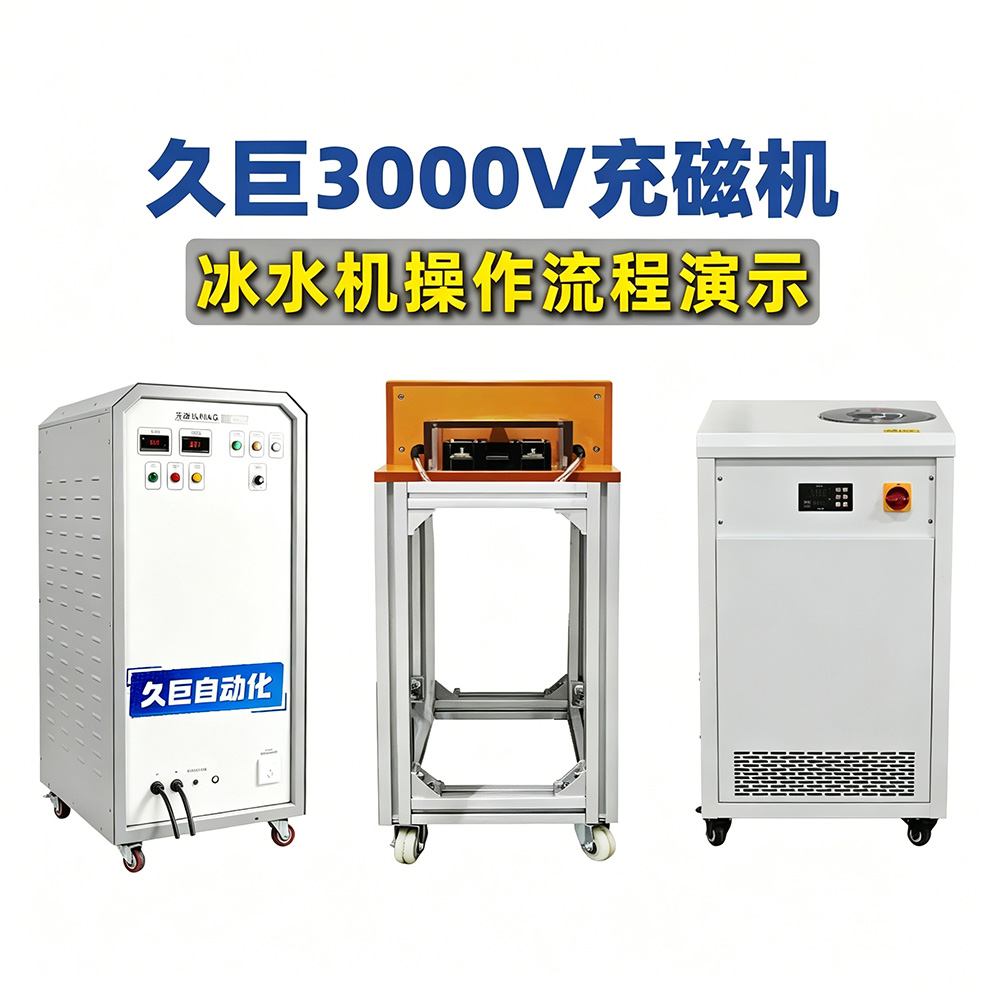
Vidéo de démonstration du processus d'utilisation d'une machine à magnétiser de 3 000 V avec refroidissement par eau glacée — Machine à magnétiser Jiuju
Juil 3, 2026
Case video: 3000V Magnetizing Machine and Chiller Opera…
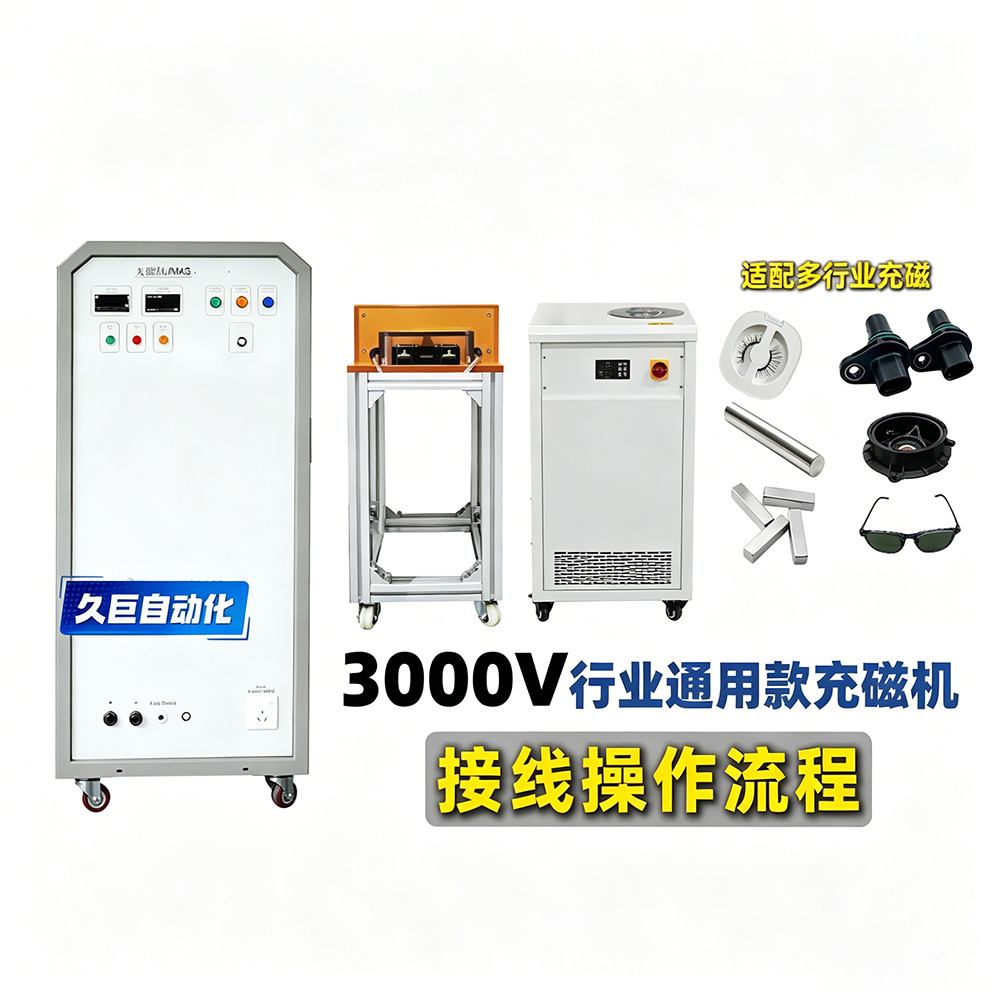
Vidéo présentant la procédure de câblage d'une machine à magnétiser polyvalente de 3 000 V — Machine à magnétiser Jiuju
Juil 2, 2026
Case video: Video on the Wiring Procedure for a 3000V G…
Précédent. L'aimant s'est brisé avec un « clac » lors de la magnétisation ? Analyse des causes de la rupture et mesures préventives — Magnétiseur JiujuArticle suivant. Tout ce qu'il faut savoir : principes de magnétisation des moteurs, nécessité et logique fondamentale des moteurs à aimants permanents — Magnétiseurs Jiuju

 French
 Chinese
 English
 Russian
 Vietnamese
 Korean
 Thai
 Spanish
 Japanese
 Hindi
 Bengali
 Portuguese