 Magnetizador Jiu Ju

¿Por qué el montaje de alta velocidad y precisión de imanes multipolares se ha convertido en un reto clave para la producción en serie de motores de nueva energía?
Solución total para la automatización de la magnetización
Solución integrada de carga magnética automatizada
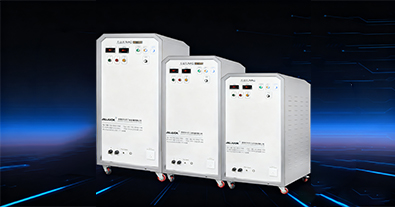
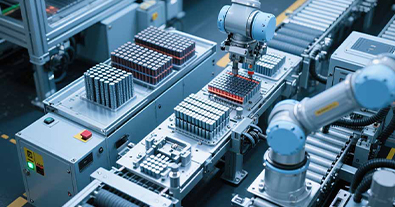
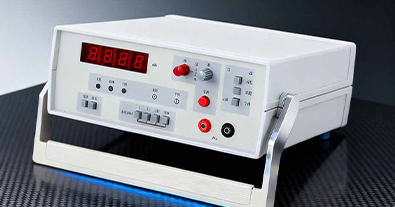
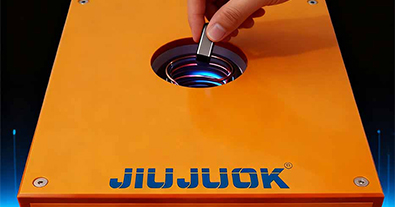
En la producción en serie de motores de nueva energía, el montaje de imanes multipolares siempre ha sido un reto fundamental que la industria debe superar. Los motores de nueva energía tienen unos requisitos muy exigentes en cuanto a la precisión de la polaridad y la posición de los imanes. Una vez que la desviación del montaje supera los 0,05 mm, pueden producirse fluctuaciones en el par motor y un aumento del ruido de funcionamiento, lo que a su vez afecta al rendimiento general del motor. Sin embargo, en los escenarios de producción en masa, las empresas deben garantizar el progreso eficiente de montaje, los imanes tradicionales están limitados por la falta de adaptabilidad estructural, precisión de posicionamiento es limitada, a menudo incapaz de equilibrar el "montaje de alta velocidad" y "requisitos de alta precisión", en la eficiencia y la calidad del difícil equilibrio del dilema. JiuJi imanes multipolares proporcionar una solución práctica y eficaz a este problema a través de la optimización técnica específica.

Dimensiones del diseño estructural
Los imanes multipolares de JiuJi tienen un diseño innovador con la doble optimización de "lengüetas precolocadas + ajuste curvo". Las lengüetas preposicionadas con una precisión de 0,1 mm están especialmente colocadas en la parte exterior del imán, que se puede incrustar con precisión en las ranuras del núcleo del motor, eliminando la necesidad de repetidas calibraciones manuales y reduciendo significativamente el tiempo de montaje y ajuste; al mismo tiempo, la superficie curvada del imán y la pared interior del núcleo tienen un alto grado de ajuste de 99%, que no sólo reduce la brecha de montaje, sino que también permite que los imanes entren rápidamente en las ranuras con la ayuda del efecto de guía de las lengüetas. En comparación con los productos convencionales, el tiempo de montaje de un solo imán se reduce de 8 a 2 segundos, lo que mejora significativamente la eficacia del montaje.
Nivel tecnológico del proceso
En el proceso final, JUJI adopta la combinación de "magnetización por zonas + codificación láser". El proceso de magnetización por zonas puede controlar estrictamente el error de la intensidad del campo magnético de cada polo del imán dentro de ±2%, evitando la fluctuación del rendimiento del motor después del montaje debido a las propiedades magnéticas desiguales del imán; la tecnología de marcado láser marcará claramente la polaridad y la información del modelo en la superficie del imán, lo que, junto con el sistema de reconocimiento visual de la línea de montaje, puede lograr un "reconocimiento en un segundo y una alineación precisa". ". Esta combinación de procesos reduce la tasa de errores de montaje por polaridad de los 3% tradicionales a menos de 0,1%, lo que garantiza firmemente la precisión del montaje.

Dimensiones de la ventaja de la adaptabilidad
Los imanes multipolares de JiuJi también tienen una excelente adaptabilidad. Para los motores de nueva energía con diferentes especificaciones de potencia, el número de polos del imán se puede ajustar con flexibilidad, cubriendo el rango de 8 polos a 24 polos, y el tamaño se puede adaptar de acuerdo a las necesidades. Además, cuando se cambia el tipo de imán, no es necesario cambiar los parámetros del núcleo de la línea de montaje, y sólo es necesario adaptar los accesorios de posicionamiento correspondientes, por lo que el tiempo de cambio se reduce considerablemente de los 40 minutos originales a 5 minutos. Esta ventaja puede satisfacer plenamente las necesidades de la producción en masa de motores de múltiples categorías, y ha abierto con éxito una vía clave para la producción en masa de motores de nueva energía para promover sinérgicamente el "montaje de alta velocidad" y los "requisitos de alta precisión".
Magnetización de materiales magnéticos
3C Magnetización electrónica
Magnetización del rotor de los motores eléctricos
Magnetización del altavoz de bocina
Industria de vehículos de nueva energía
Industria de maquinaria médica

Jiuju Magnetization 100 Q&A: What Counts as a Defective Magnet
Nov 10, 2026
Defects in permanent magnets go beyond appearance: magn…

Magnetization 100 Q&A: Choosing the Magnet Operating Temperature
Nov 10, 2026
Operating temperature is the core constraint in magnet …

Precise Magnetization Control for AlNiCo Magnets: Case Video
Oct 30, 2026
AlNiCo magnets keep stable flux thanks to a very low te…

How NdFeB Magnets Achieve Stable Magnetism: Case Video
Oct 9, 2026
Stable NdFeB performance requires the right grade, a co…

轴向磁通电机多极充磁难点在哪?久巨工艺解答
Nov 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
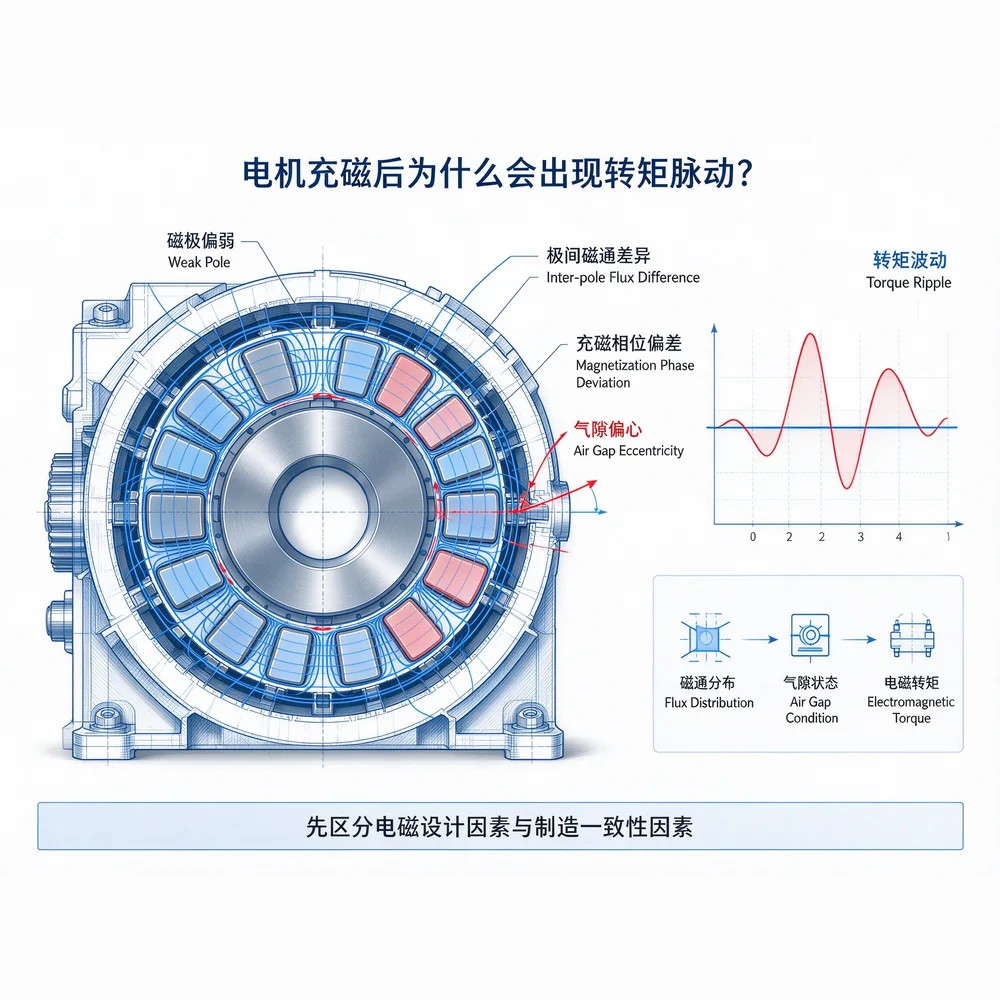
电机充磁后转矩脉动大如何解决?久巨工艺解析
Nov 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
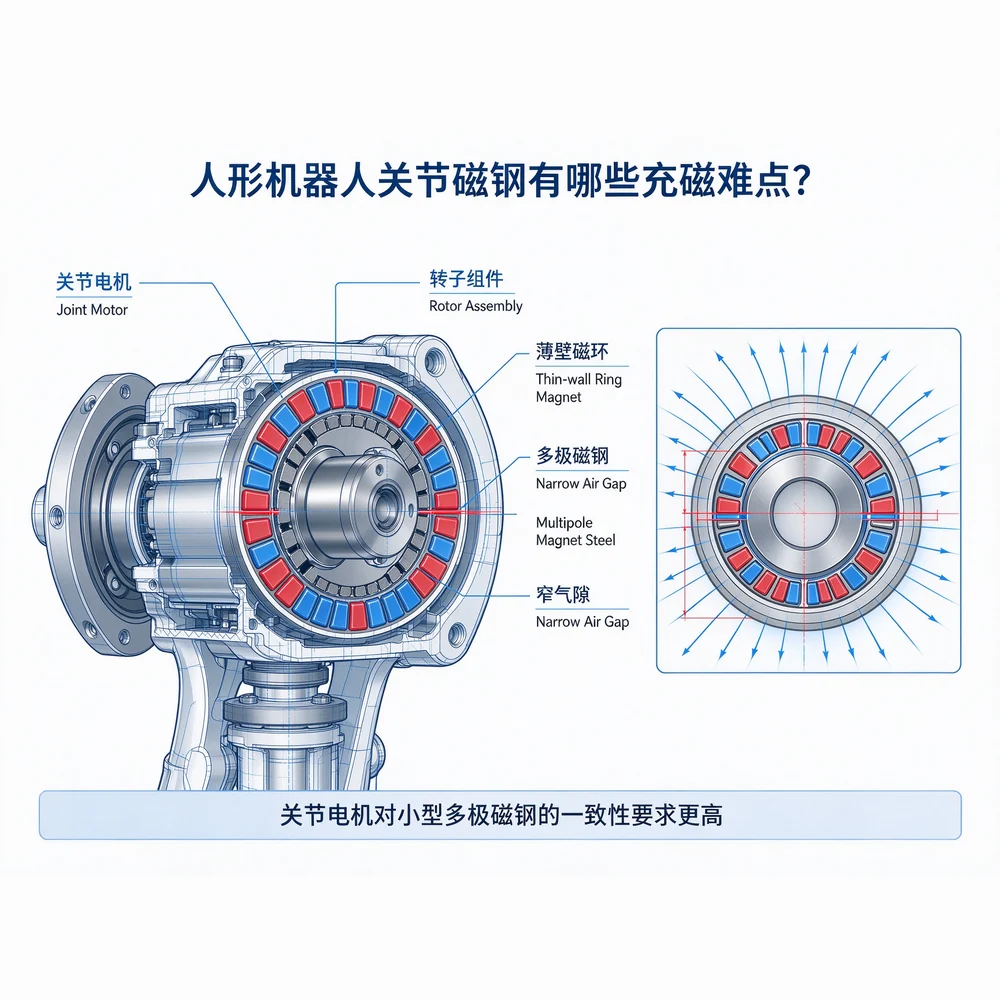
久巨人形机器人关节磁钢怎么保证充磁一致性?
Nov 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
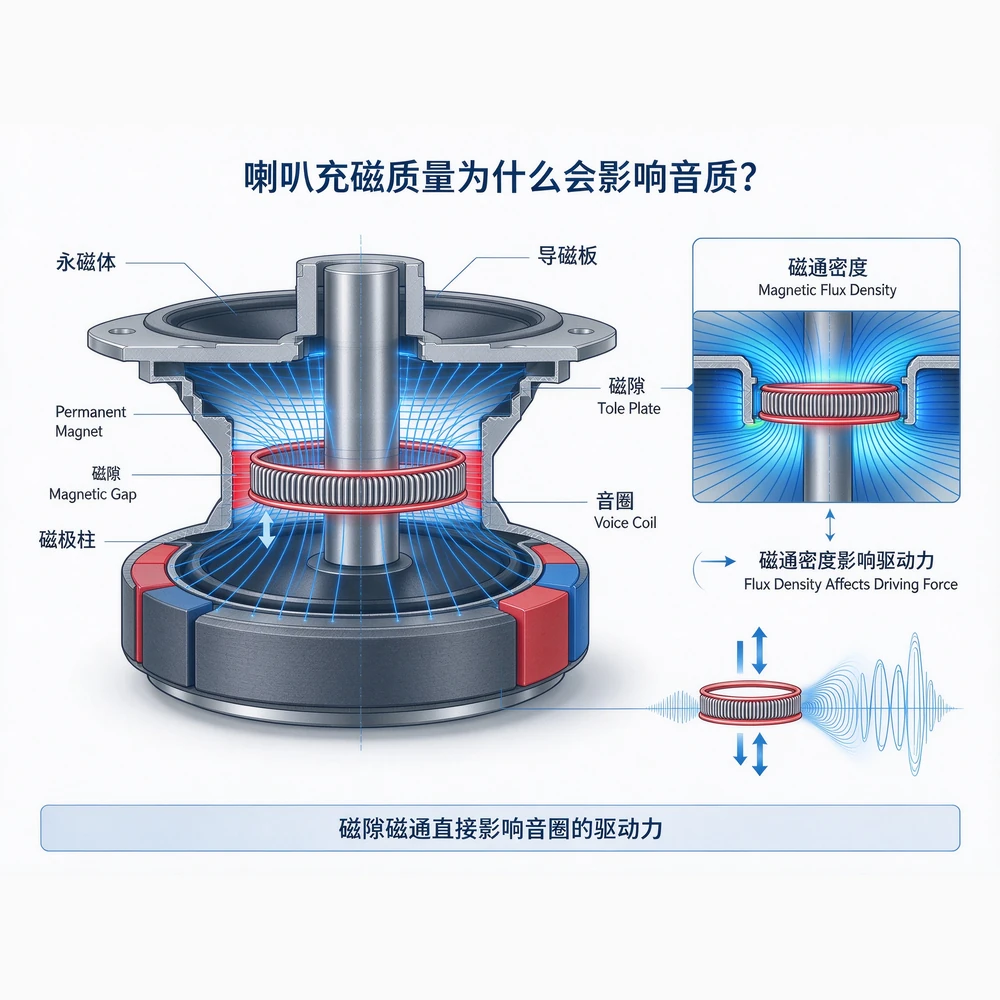
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Nov 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Nov 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Nov 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Nov 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Nov 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Nov 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Nov 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Nov 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Nov 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Nov 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Nov 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Nov 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Nov 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Nov 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Nov 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Nov 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Nov 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。

 Spanish
 Chinese
 English
 Russian
 Vietnamese
 Korean
 Thai
 French
 Japanese
 Hindi
 Bengali
 Portuguese