 Magnetizador Jiu Ju

El núcleo de la selección de equipos de magnetización: seis indicadores técnicos clave en los que centrarse
Solución total para la automatización de la magnetización
Solución integrada de carga magnética automatizada
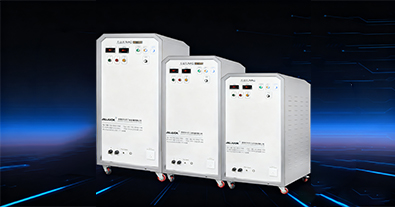
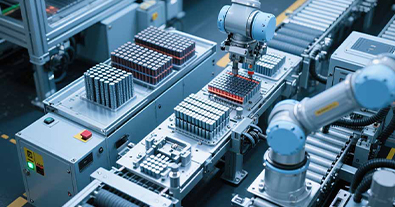
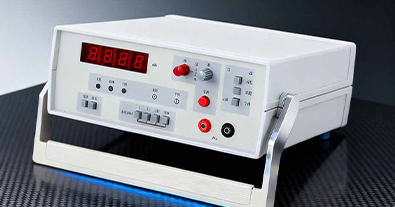
Para motores, bocinas y otros escenarios de fabricación que dependen de imanes, los indicadores técnicos de los equipos de magnetización determinan directamente el rendimiento final de los imanes y, al mismo tiempo, afectan al rendimiento de producción de los productos. Por lo tanto, en el proceso de selección, debemos centrarnos en los siguientes seis indicadores técnicos básicos, que se describen a continuación:

1. ¿Por qué la uniformidad de magnetización es el índice de selección del núcleo? 2. ¿Cómo juzgar la norma?
La uniformidad de magnetización es la clave para determinar el equilibrio de la distribución del campo magnético del imán. Una vez que la uniformidad no se ajusta a la norma, el circuito magnético del motor formará una "zona de intensidad desigual", que no sólo desencadena una velocidad de rotación inestable y un mayor ruido de funcionamiento, sino que también puede afectar directamente a la vida útil del motor. Al juzgar el núcleo para ver si el error de la intensidad del campo magnético en cada área del imán se controla dentro de 3%, por ejemplo, el equipo de magnetización de JiuJi, a través de la optimización del diseño de la bobina multipolar, puede lograr la magnetización uniforme del imán del motor del automóvil de nueva energía de toda el área, evitando eficazmente el problema del magnetismo débil local.
2. ¿Por qué es necesario adaptar con precisión la intensidad del campo magnético a los requisitos de producción?
La fuerza de magnetización requerida para diferentes tamaños de imán varía significativamente: los imanes para motores 3C requieren un campo de magnetización de 8.000-12.000Gs, mientras que los imanes para motores de accionamiento de vehículos de nueva energía requieren una fuerza de 15.000-20.000Gs. Si el rango de fuerza del equipo de magnetización no cubre los requisitos reales, los imanes estarán insuficientemente magnetizados (las propiedades magnéticas no estarán a la altura) o sobremagnetizados (aumentará el riesgo de desmagnetización del imán). Al seleccionar un imán, primero debe definir las especificaciones de los imanes que utilizará en su producción y dar preferencia a los equipos con potencias ajustables que cubran totalmente el rango objetivo.
3. ¿Cómo afecta la eficiencia de magnetización a la capacidad de la línea? 4. ¿Cómo elegir el equipo más eficiente?
La eficacia del magnetizado está directamente relacionada con la capacidad de salida de toda la línea de producción. Los equipos de magnetización tradicionales tardan entre 5 y 8 segundos en realizar un solo ciclo de magnetización, con una capacidad de producción por hora de 400-500 piezas, lo que dificulta seguir el ritmo de producción de las líneas automatizadas de producción de motores. Los equipos de magnetización de alta eficiencia deben tener las características de "ciclo de magnetización corto y alta capacidad de producción por unidad de tiempo", como los equipos de magnetización de JiuJu, que a través de la tecnología de optimización de almacenamiento de condensadores, comprimen el tiempo de magnetización única a 2-3 segundos, y la capacidad de producción por hora ha superado con éxito las 1.000 piezas, lo que es capaz de conectarse sin problemas con el ritmo de la línea de montaje, y evitar eficazmente que la línea de producción experimente un cuello de botella en la capacidad de producción.
4. ¿Cómo contribuye la estabilidad operativa del equipo de magnetización a la producción continua?
Los fallos frecuentes de los equipos de magnetización pueden provocar interrupciones y paradas en la línea de producción, acarreando pérdidas económicas a la producción. Para juzgar la estabilidad operativa del equipo, debemos centrarnos en dos aspectos fundamentales: la durabilidad de los componentes principales, como los condensadores de alta tensión y los interruptores de descarga, y si el equipo está equipado con protección contra sobretensión, sobrecorriente y otras funciones de seguridad. En términos generales, los equipos de magnetización con certificación ISO9001 pueden alcanzar las 8 horas de funcionamiento continuo sin problemas, lo que puede reducir significativamente el tiempo de inactividad por mantenimiento. Por ejemplo, los equipos de magnetización de JiuJu han sido sometidos a rigurosas pruebas y validaciones, lo que puede proporcionar una garantía fiable para la continuidad de la producción.
5. ¿Por qué la compatibilidad es un requisito clave para la producción multimodelo?
En el proceso de fabricación de motores eléctricos, a menudo se utilizan imanes de diferentes formas y tamaños, como anillos y baldosas. Si el equipo de magnetización no es suficientemente compatible, es necesario cambiar con frecuencia las plantillas y los útiles, lo que reducirá considerablemente la eficacia de la producción. Los equipos de magnetización de alta calidad deben tener la capacidad de cambiar moldes rápidamente. Por ejemplo, los equipos de magnetización de JUJI pueden completar el cambio de diferentes tamaños de imán en 3 minutos, lo que puede satisfacer plenamente la demanda de producción flexible de motores multiimán sin necesidad de adquirir equipos especiales adicionales para un solo tamaño de imán.
6. ¿Por qué es fundamental la adaptabilidad inteligente en las líneas de producción automatizadas?
En una línea de producción inteligente, el equipo de magnetización debe tener la capacidad de interactuar con el sistema MES para lograr la recuperación automática de los parámetros de magnetización y la trazabilidad completa de los datos de producción. Si el equipo carece de configuración inteligente, es necesario ajustar manualmente los parámetros, lo que no sólo es propenso a errores operativos, sino que también dificulta el rastreo de la causa raíz de los problemas de calidad. La selección debe centrarse en si el equipo es compatible con el funcionamiento de la pantalla táctil, el almacenamiento de parámetros multigrupo y otras funciones, como el equipo de magnetización JiuJu puede basarse en el modelo de motor de un solo clic de acceso al esquema de magnetización correspondiente, mientras que el registro automático de los datos de producción de cada lote, para proporcionar un fuerte apoyo para el control de calidad.
Magnetización de materiales magnéticos
3C Magnetización electrónica
Magnetización del rotor de los motores eléctricos
Magnetización del altavoz de bocina
Industria de vehículos de nueva energía
Industria de maquinaria médica

Jiuju Magnetization 100 Q&A: What Counts as a Defective Magnet
Nov 10, 2026
Defects in permanent magnets go beyond appearance: magn…

Magnetization 100 Q&A: Choosing the Magnet Operating Temperature
Nov 10, 2026
Operating temperature is the core constraint in magnet …

Precise Magnetization Control for AlNiCo Magnets: Case Video
Oct 30, 2026
AlNiCo magnets keep stable flux thanks to a very low te…

How NdFeB Magnets Achieve Stable Magnetism: Case Video
Oct 9, 2026
Stable NdFeB performance requires the right grade, a co…

轴向磁通电机多极充磁难点在哪?久巨工艺解答
Nov 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
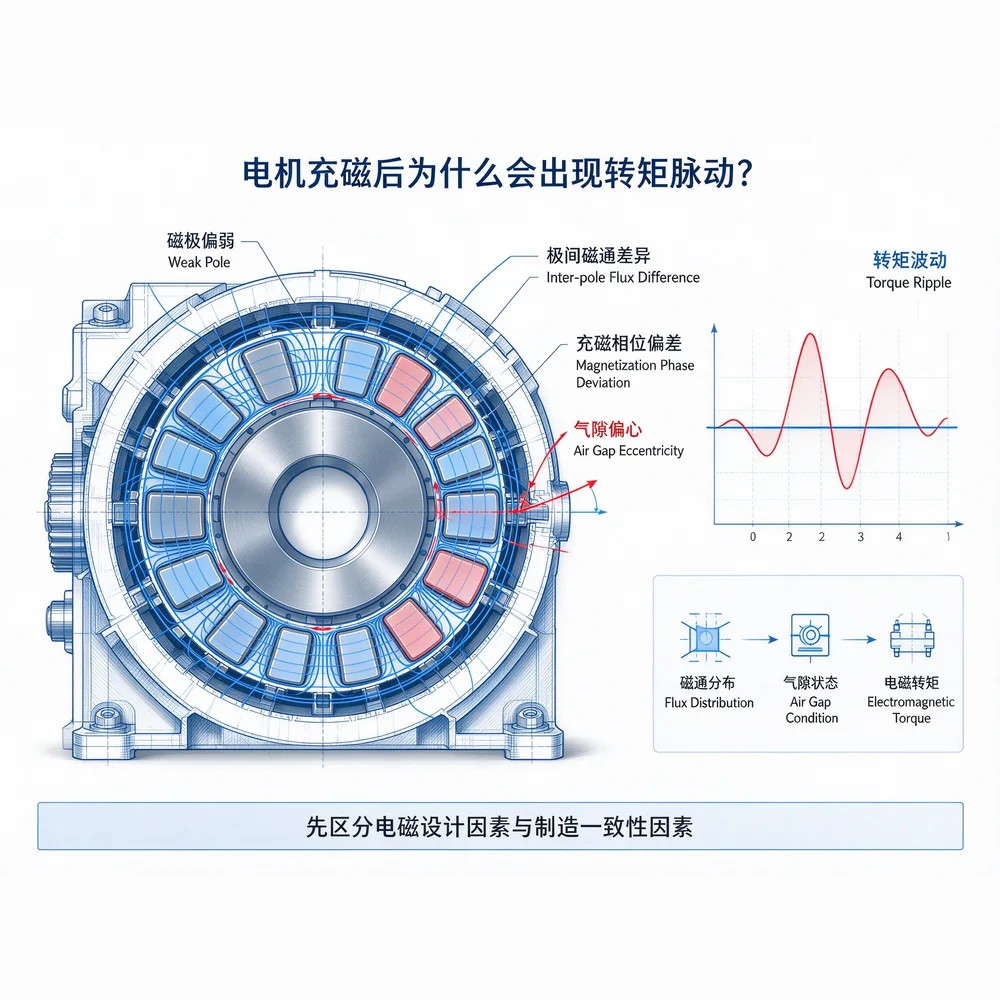
电机充磁后转矩脉动大如何解决?久巨工艺解析
Nov 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
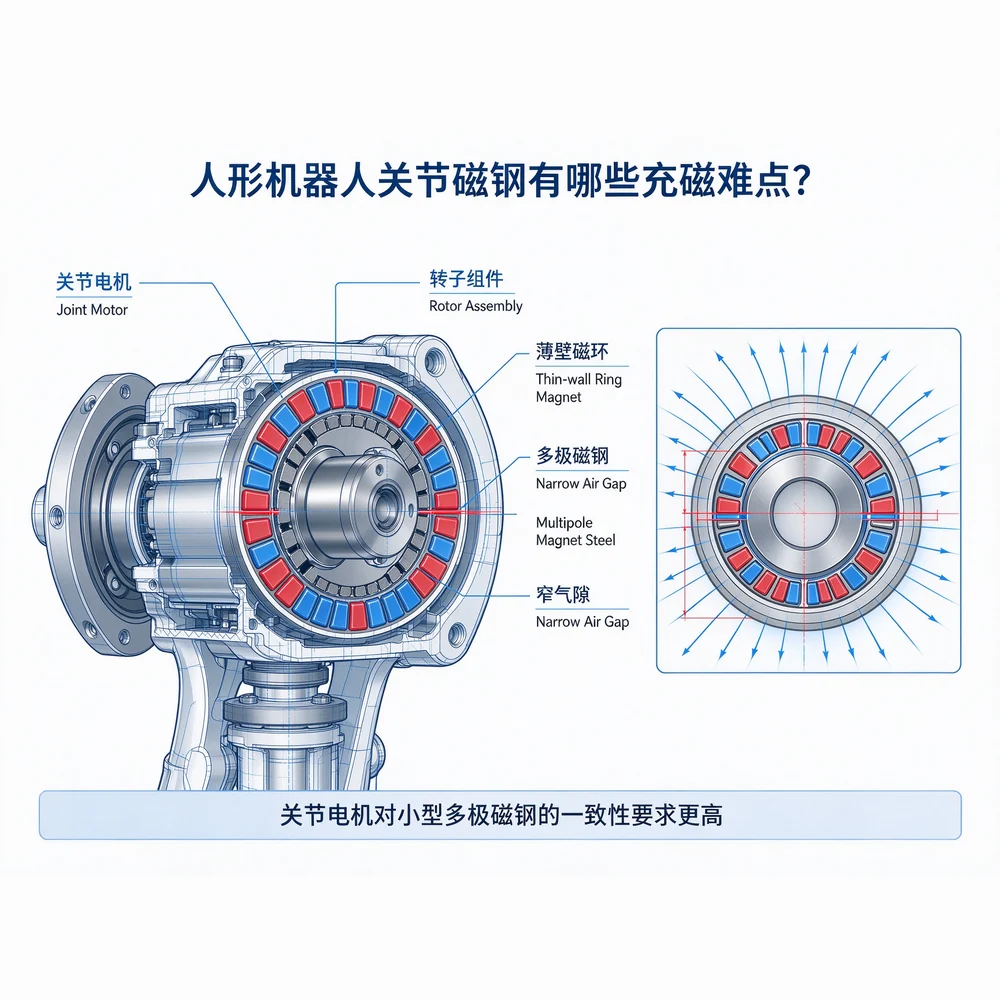
久巨人形机器人关节磁钢怎么保证充磁一致性?
Nov 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
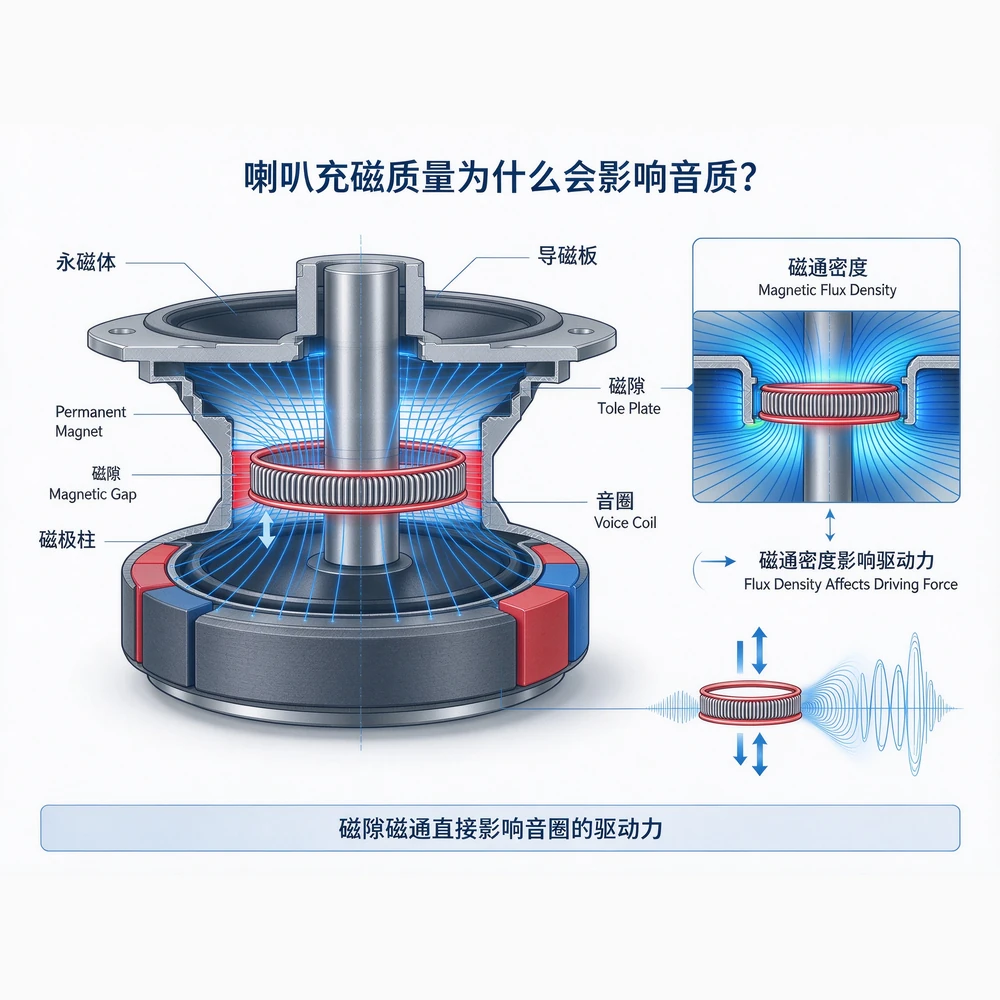
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Nov 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Nov 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Nov 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Nov 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Nov 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Nov 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Nov 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Nov 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Nov 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Nov 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Nov 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Nov 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Nov 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
轴向磁通电机多极充磁难点在哪?久巨工艺解答
Nov 19, 2026
轴向磁通电机磁钢铺在盘面、磁场垂直盘面、极数又多,难点集中在磁路方向、极间对位与热变形。说明专用轴向极头、角度定位销与多点扫描验收的做法。
电机充磁后转矩脉动大如何解决?久巨工艺解析
Nov 19, 2026
转矩脉动大要先分清是电磁设计的齿槽转矩还是制造一致性的极间不均。用反电动势与逐极表磁定位,再从极头对位、能量闭环、磁通分组与斜极设计协同改善。
久巨人形机器人关节磁钢怎么保证充磁一致性?
Nov 19, 2026
关节磁钢小、薄、极数多,难点不在能不能充上,而在每一件每一极都一样。分三层管控一致性,用仿形胎具解决薄壁定位,能量闭环全检后按磁通分组配对。
扬声器喇叭充磁后音质差异大怎么办?久巨电声行业答疑
Nov 19, 2026
同一批喇叭充完磁听感不一致,问题常在磁隙磁通而非装配。说明磁通偏低与不均如何影响灵敏度、失真与谐波,以及充磁端四个来源、稳定化处理与分档配对。
Anterior. ¿Bajo rendimiento, alto consumo de energía, capacidad de producción lenta? Solución integral para equipos de magnetización de alta potenciaNext post. ¿Por qué el montaje de alta velocidad y precisión de imanes multipolares se ha convertido en un reto clave para la producción en serie de motores de nueva energía?

 Spanish
 Chinese
 English
 Russian
 Vietnamese
 Korean
 Thai
 French
 Japanese
 Hindi
 Bengali
 Portuguese