 Máy sạc từ trường Jiuju

久巨电机定子磁钢充磁工装怎么设计?
定子磁钢的充磁工装,不只是把工件固定住。它决定了场强分布、对位精度和整线节拍,设计阶段少考虑一项,量产时就要用调机时间去补。
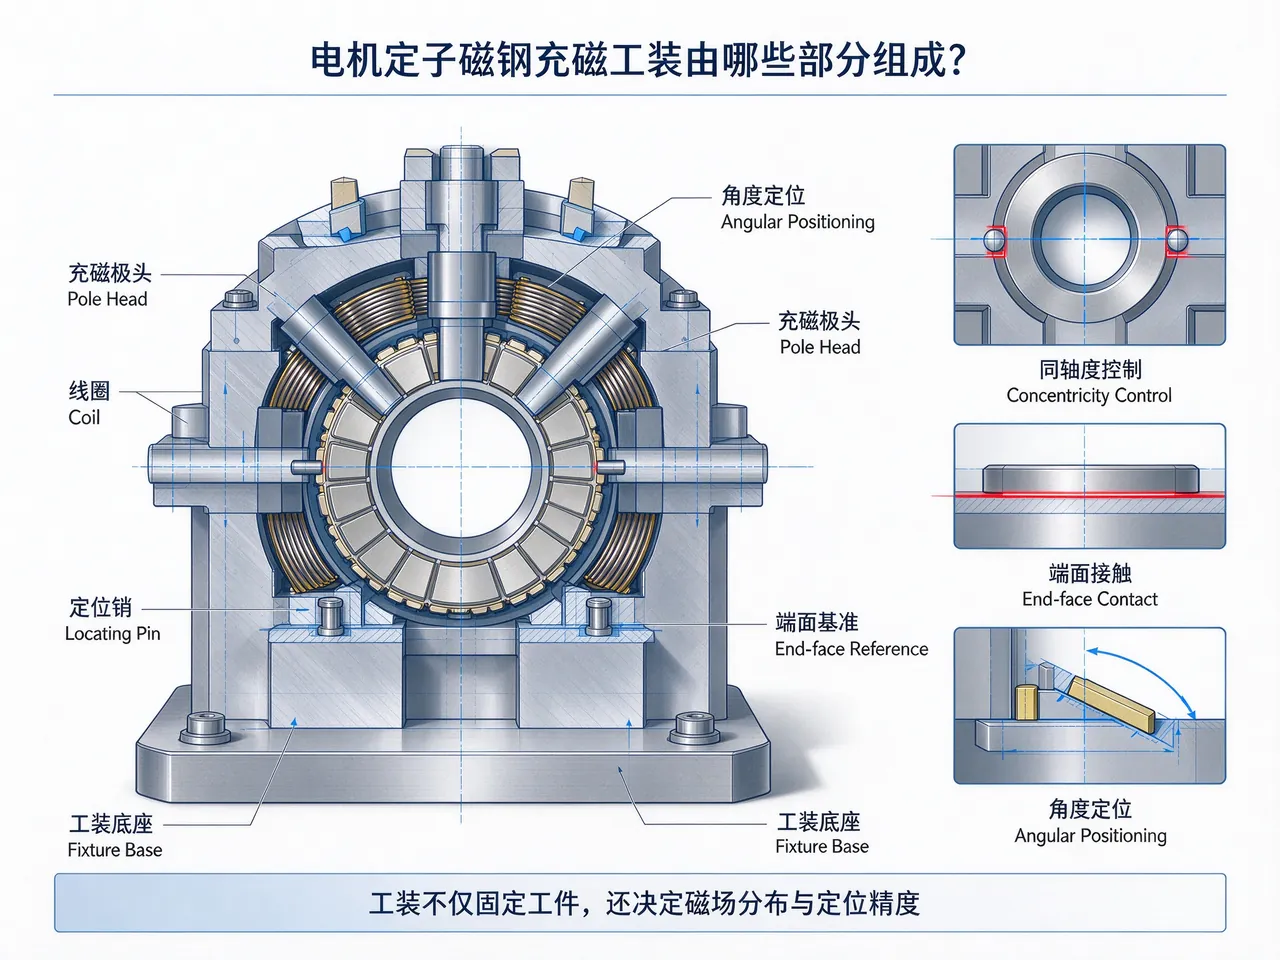
定位精度先定下来
同轴度、端面贴合、角度基准是三条基本要求。同轴度差,气隙不均,磁场一边强一边弱;端面不贴合,磁钢倾斜,磁化方向跟着偏;角度基准缺失,多极件没法对位。这三项要用机械结构保证,不能靠操作工经验。
极头材料与截面
极头要用高饱和磁感的软磁材料,截面与磁钢的有效面积匹配。截面太小,极头先饱和,磁场送不进去;截面太大,漏磁和涡流损耗增加。极头之间的绝缘和固定方式也要考虑,放电时的电磁力会把极头往外推。
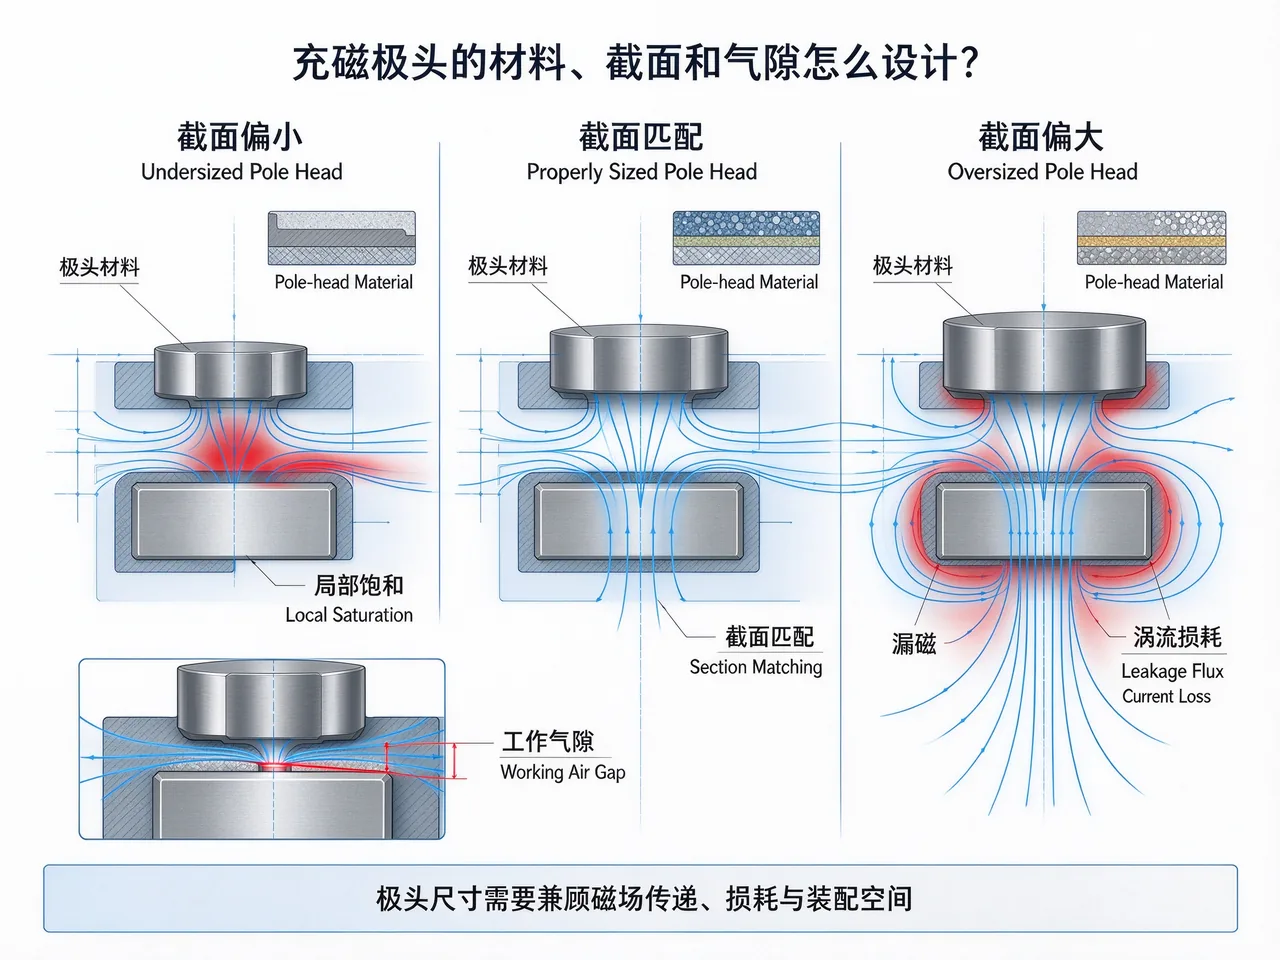
气隙与装配余量
气隙越小,漏磁越少,场强越高,但太小会带来装配困难和碰撞风险。一般留出能顺利取放、又不明显损失场强的余量,再用试充数据确认。这条没有统一数值,取决于工件尺寸和极头形式。
快换、防错与散热
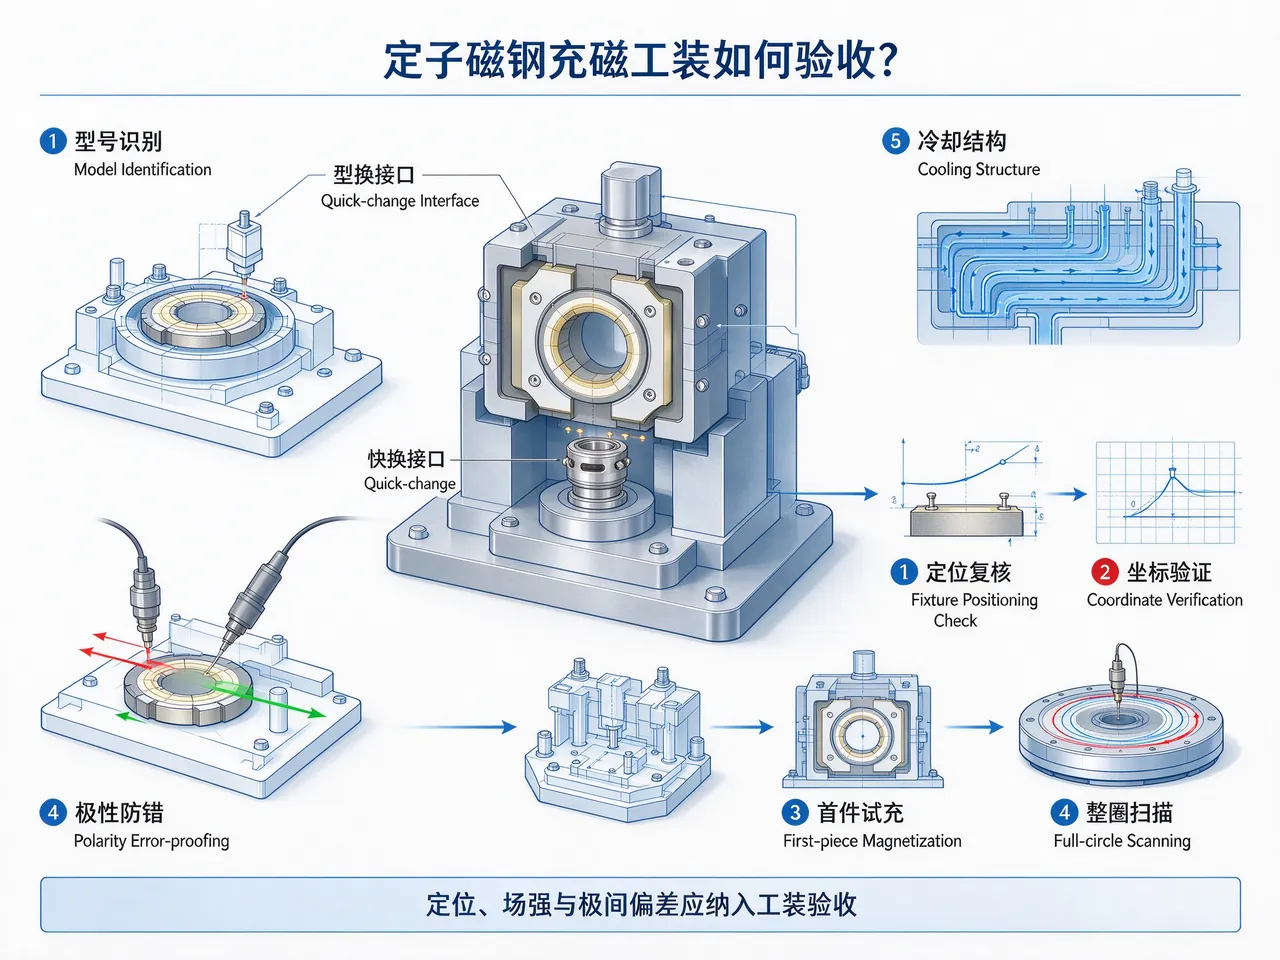
多规格共线时,工装要做快换结构,换型时间算进节拍。防错包括型号识别、极性方向识别和放反检测。线圈和极头的散热要单独设计,水冷通道别和定位结构抢空间。
验收怎么做
首件做整圈表磁扫描和三坐标定位复核,再做升压试充曲线,确认进入平台。久巨交付工装时一般附一份验收记录模板,把定位公差、场强、极间偏差三项写清楚,后续换型也能照着做。
Từ hóa vật liệu từ tính
Sạc từ tính cho thiết bị điện tử 3C
Từ hóa rotor động cơ điện
Loa loa được từ hóa
Ngành công nghiệp xe mới
Ngành công nghiệp thiết bị y tế
Các ngành khác

Jiuju Magnetization 100 Q&A: What Counts as a Defective Magnet
Th11 10, 2026
Defects in permanent magnets go beyond appearance: magn…

Magnetization 100 Q&A: Choosing the Magnet Operating Temperature
Th11 10, 2026
Operating temperature is the core constraint in magnet …

Precise Magnetization Control for AlNiCo Magnets: Case Video
Th10 30, 2026
AlNiCo magnets keep stable flux thanks to a very low te…

How NdFeB Magnets Achieve Stable Magnetism: Case Video
Th10 9, 2026
Stable NdFeB performance requires the right grade, a co…
Đầu sạc từ tính cho điện thoại di động —— Công nghệ lõi sạc từ tính chính xác
Th11 13, 2025
Magnetizing magnetic charging heads for phones: matchin…
Máy sạc từ trường của Jiuju Electronics: Giải quyết điểm yếu của ngành, đạt được sự cân bằng tối ưu giữa hiệu suất và chi phí
Th11 11, 2025
The Jiuju electronic magnetizer balances performance an…
Magnetization 100 Q&A: Single-Pole vs Multi-Pole Magnetization
Th11 10, 2026
This video explains the difference between single-pole …

Video về quy trình từ hóa đầu loa cao tần của Jiuju — Máy từ hóa Jiuju
Th9 14, 2026
Case video: Video Demonstrating the Magnetization of Ji…

Động cơ phát ra tiếng ồn lạ và giảm công suất? Nguyên nhân xuất phát từ sự không đồng đều của từ trường — Máy từ hóa Jiuju
Th9 6, 2026
Motor noise and torque loss often trace back to uneven …

Kiểm soát chất lượng hàng loạt đối với động cơ nam châm vĩnh cửu: Tại sao không thể thiếu việc kiểm tra từ tính bề mặt — Máy từ hóa Jiuju
Th9 5, 2026
Why surface flux inspection is indispensable for volume…

How Critical Is Magnetization in Magnetic Switch Production?
Th10 29, 2026
In magnetic switches, magnetization controls holding fo…

Video minh họa quy trình từ hóa loa cổ của Jiuju — Máy từ hóa Jiuju
Th9 13, 2026
Case video: Video Demonstrating Jiuju’s Magnetization P…
Video về trường hợp nạp từ cho loa của Jiuju — Máy nạp từ Jiuju
Th9 10, 2026
Case video: Video Demonstrating the Magnetization Proce…

Tại sao đầu khoan lại “bám” vào ốc vít? Video giải thích về quá trình từ hóa — Máy từ hóa Jiuju
Th8 2, 2026
Case video: Why Does the Tip “Stick” to the Screw? A Vi…
Video về quá trình từ hóa rôto động cơ ô tô — Máy từ hóa Jiuju
Th7 22, 2026
Case video: Video on Magnetizing Automotive Motor Rotor…

Video ví dụ về máy từ hóa rôto động cơ ô tô — Máy từ hóa Jiuju
Th7 5, 2026
Case video: Video Case Study: Magnetizing Machine for A…

Máy sạc từ trường bốn trạm Jiuju: Giải pháp cách mạng giúp nâng cao hiệu quả sản xuất động cơ xe mới sử dụng năng lượng mới
Th11 10, 2025
The Jiuju four-station motor magnetizer improves effici…


Video hướng dẫn cách lựa chọn máy từ hóa — Máy từ hóa Jiuju
Th8 8, 2026
Case video: Video Guide on How to Select a Magnetizing …
Video hướng dẫn 20 giây về cách chọn máy từ hóa — Máy từ hóa Jiuju
Th7 21, 2026
Case video: A 20-Second Video Guide on How to Choose a …
Video hướng dẫn quy trình vận hành máy nạp từ 3000V và máy làm lạnh bằng nước đá — Máy nạp từ Jiuju
Th7 3, 2026
Case video: 3000V Magnetizing Machine and Chiller Opera…
Video hướng dẫn quy trình kết nối máy từ hóa đa năng cho ngành công nghiệp 3000V — Máy từ hóa Jiuju
Th7 2, 2026
Case video: Video on the Wiring Procedure for a 3000V G…
Bài trước: 久巨如何规避钕铁硼充磁不饱和带来的损耗?Tiếp theo: 久巨汽车电子电机磁钢充磁有哪些要求?

 Vietnamese
 Chinese
 English
 Russian
 Korean
 Thai
 French
 Spanish
 Japanese
 Hindi
 Bengali
 Portuguese