 Magnetizador de Jiu Ju

Why Assemble the Rotor Before Magnetizing: Post-Assembly Magnetization Benefits
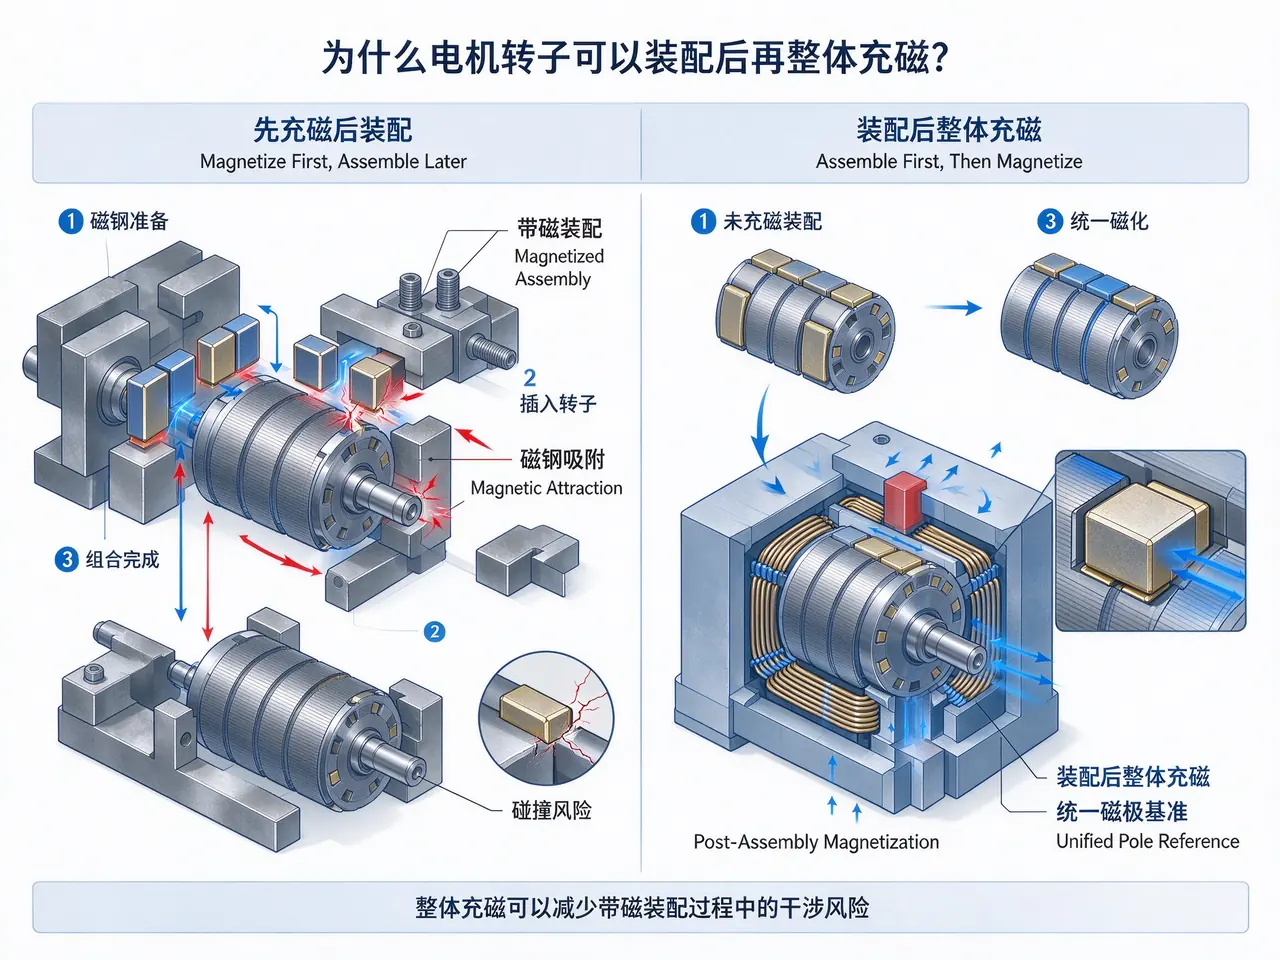
先充磁再装配,还是先装好再充磁,是电机产线设计时最早要定下来的事。装配后充磁业内也叫整体充磁,不是所有产品都能用,但在中小型永磁电机上,它的好处很实在。
少了一道“带磁装配”的风险
磁钢单件充好磁再装配,一路上都在吸东西:吸铁屑、吸工装、吸旁边的磁钢。表贴式转子最明显,两块磁钢一靠近就会自己吸到一起,轻则错位,重则崩角。装配后充磁把这些动作都放在无磁状态下完成,来料干净,装配节拍也顺,工序间不用再加隔磁片。
磁化方向由转子的机械基准决定
整体充磁时,磁场按转子的极位分布施加,磁化方向天然和机械基准对齐,不存在单件充磁后装反、装偏的问题。多极转子一次成形,极间相位由工装保证,比逐块装配再对位更可靠,这一点在极数多的转子上差别很明显。
代价是能量和工装都要加码
整只转子放进线圈,磁路里的硅钢和背铁会分流一部分磁场,实际作用到磁钢上的场强低于空载值。电源能量要留余量,峰值场强仍按内禀矫顽力的两到三倍设计,再叠加分流损失和温升余量。工装要保证同轴度和角度定位,薄壁转子还要防止夹紧变形,夹紧力大了,磁钢被压弯,测出来的分布也跟着变。

哪些情况不适合
内嵌式、磁钢埋得深的转子,磁场很难穿透到磁钢位置;大功率电机的磁路长、分流更重。这两类通常还是先充后装。另外整体充磁后返修困难,单件退磁要拆开重来,所以首件必须试充并做整圈测量,确认极间偏差在可接受范围内再批量。
检测看什么
装配后充磁的产品,一般看反电动势和逐极表磁。反电动势的三相对称性和波形畸变,比单点表磁更能反映整圈一致性。久巨在整线方案里通常把充磁工位和反电动势测试放在同一节拍内,数据直接进过程记录,便于追溯。

Magnetização de materiais magnéticos
3C Magnetização eletrônica
Magnetização do rotor para motores elétricos
Magnetização do alto-falante da buzina
Indústria de veículos de energia nova
Setor de máquinas médicas
Outros setores

Jiuju Magnetization 100 Q&A: What Counts as a Defective Magnet
nov 10, 2026
Defects in permanent magnets go beyond appearance: magn…

Magnetization 100 Q&A: Choosing the Magnet Operating Temperature
nov 10, 2026
Operating temperature is the core constraint in magnet …

Precise Magnetization Control for AlNiCo Magnets: Case Video
out 30, 2026
AlNiCo magnets keep stable flux thanks to a very low te…

How NdFeB Magnets Achieve Stable Magnetism: Case Video
out 9, 2026
Stable NdFeB performance requires the right grade, a co…
Magnetização da cabeça de carregamento magnético do telefone celular - adaptação precisa da tecnologia do núcleo de carregamento magnético
nov 13, 2025
Magnetizing magnetic charging heads for phones: matchin…
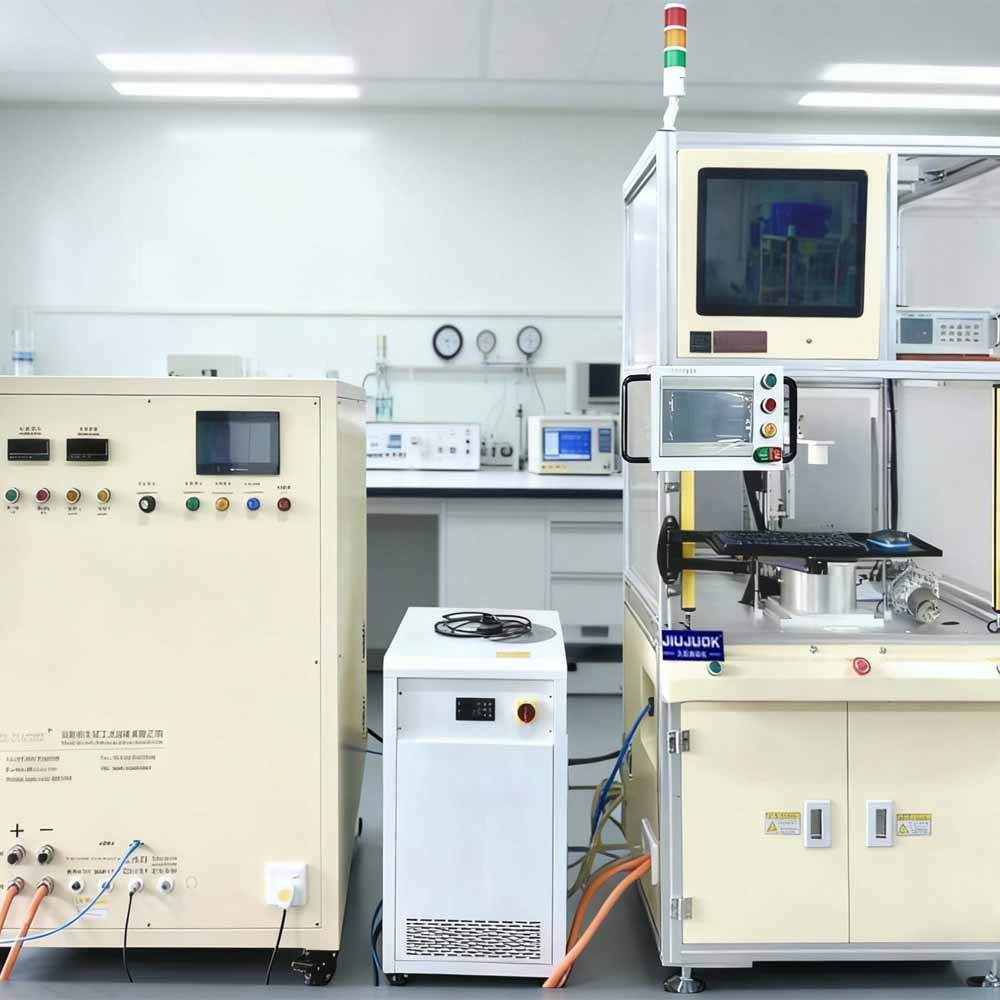
Magnetizador Eletrônico JiuJu: resolvendo os pontos problemáticos do setor e alcançando o equilíbrio ideal entre desempenho e custo
nov 11, 2025
The Jiuju electronic magnetizer balances performance an…
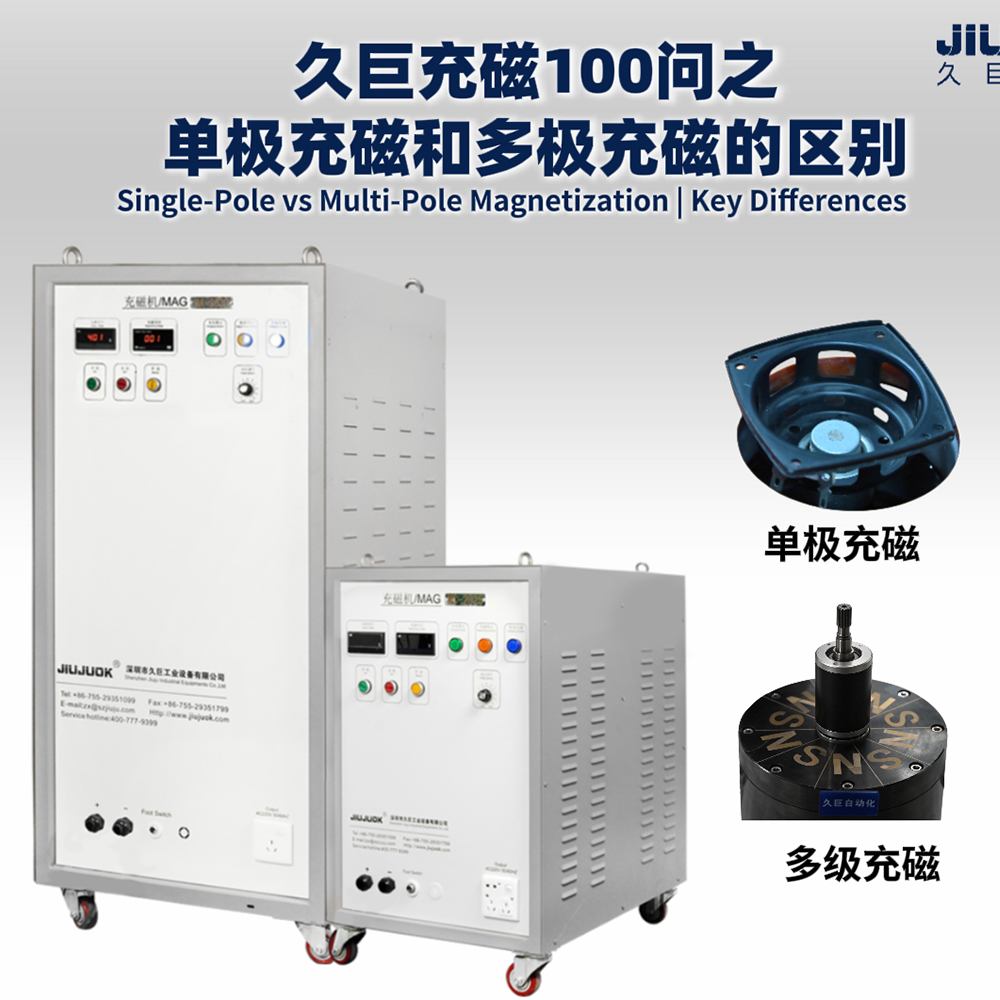
Magnetization 100 Q&A: Single-Pole vs Multi-Pole Magnetization
nov 10, 2026
This video explains the difference between single-pole …

Vídeo do caso prático de magnetização do driver de agudos da Jiuju — Magnetizadora da Jiuju
set 14, 2026
Case video: Video Demonstrating the Magnetization of Ji…

Ruídos no motor e perda de potência? A causa está na irregularidade do campo magnético — Magnetizadora Jiuju
set 6, 2026
Motor noise and torque loss often trace back to uneven …

Controle de qualidade em série de motores de ímã permanente: por que a inspeção magnética é indispensável — Magnetizadores Jiuju
set 5, 2026
Why surface flux inspection is indispensable for volume…

How Critical Is Magnetization in Magnetic Switch Production?
out 29, 2026
In magnetic switches, magnetization controls holding fo…

Vídeo de caso prático do processo de magnetização de alto-falantes antigos da Jiuju — Magnetizadora Jiuju
set 13, 2026
Case video: Video Demonstrating Jiuju’s Magnetization P…
Vídeo de caso prático de magnetização de alto-falantes da Jiuju — Magnetizadora da Jiuju
set 10, 2026
Case video: Video Demonstrating the Magnetization Proce…

Por que a ponta da chave “gruda” no parafuso? Vídeo explicativo sobre magnetização — Magnetizadora Jiuju
ago 2, 2026
Case video: Why Does the Tip “Stick” to the Screw? A Vi…
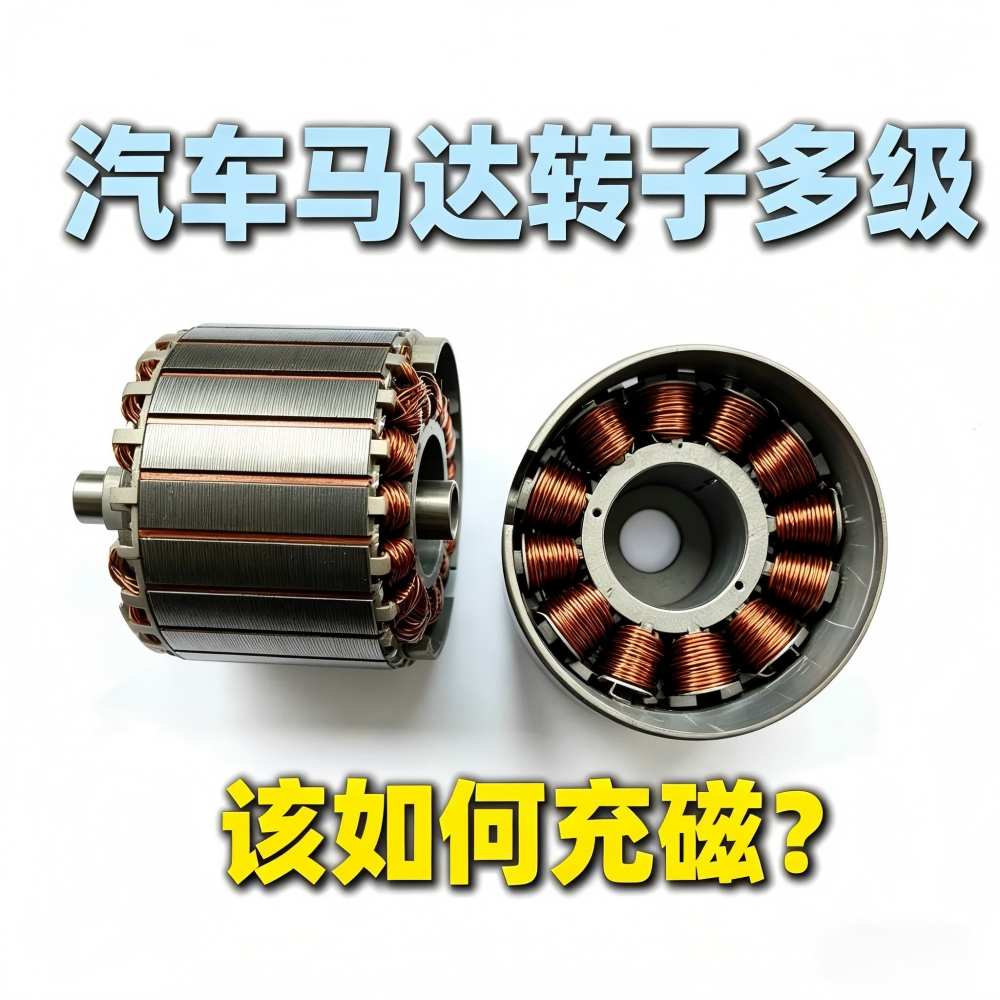
Vídeo sobre a magnetização do rotor de um motor automotivo — Magnetizadora JiuJu
jul 22, 2026
Case video: Video on Magnetizing Automotive Motor Rotor…

Vídeo de caso prático de magnetização de rotores de motores automotivos — Magnetizadora Jiuju
jul 5, 2026
Case video: Video Case Study: Magnetizing Machine for A…

Magnetizador de motor de quatro estações JiuJi: uma solução revolucionária para melhorar a eficiência da fabricação de motores de veículos de energia nova
nov 10, 2025
The Jiuju four-station motor magnetizer improves effici…


Vídeo explicativo sobre como escolher o modelo certo de magnetizador — Magnetizadores Jiuju
ago 8, 2026
Case video: Video Guide on How to Select a Magnetizing …
Vídeo explicativo de 20 segundos sobre como escolher uma máquina de magnetização — Máquinas de magnetização Jiuju
jul 21, 2026
Case video: A 20-Second Video Guide on How to Choose a …
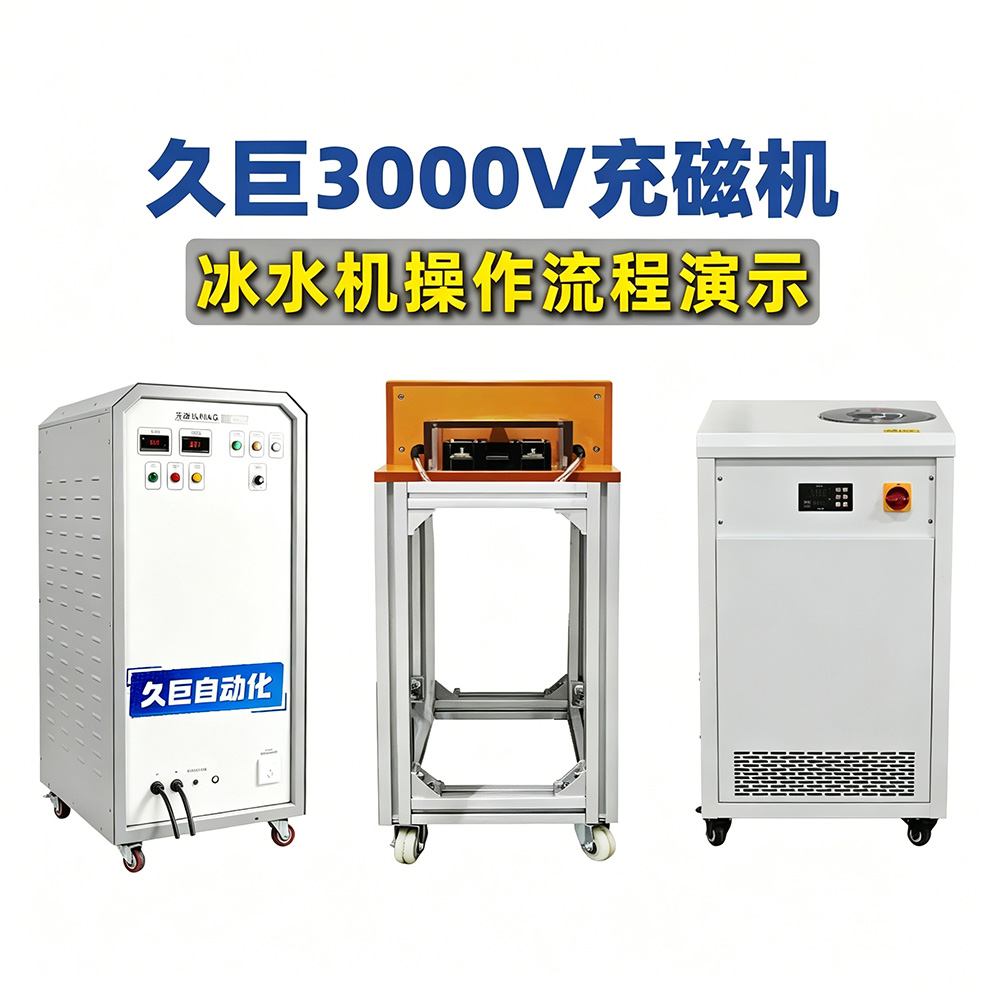
Vídeo de demonstração do processo operacional da máquina de magnetização de 3.000 V com resfriamento a água gelada — Máquina de magnetização Jiuju
jul 3, 2026
Case video: 3000V Magnetizing Machine and Chiller Opera…
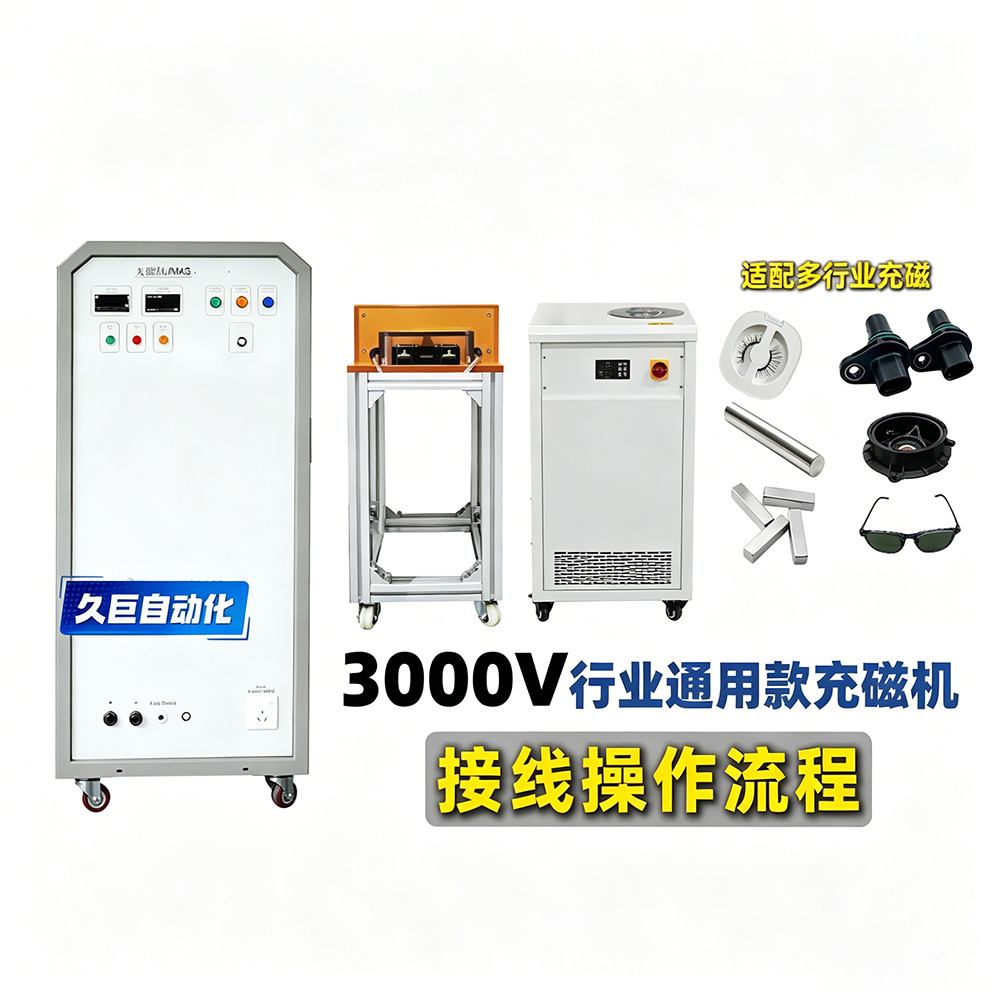
Vídeo do procedimento de ligação de uma máquina de magnetização de uso geral para o setor, de 3.000 V — Máquina de magnetização Jiuju
jul 2, 2026
Case video: Video on the Wiring Procedure for a 3000V G…

 Portuguese
 Chinese
 English
 Russian
 Vietnamese
 Korean
 Thai
 French
 Spanish
 Japanese
 Hindi
 Bengali