 지우주 마그네타이저
지우지 자화 비디오 사례: 하드웨어 임펠러 자화 프로세스 및 적응 시나리오
자화 자동화를 위한 토탈 솔루션
자동화된 자기 충전 통합 솔루션
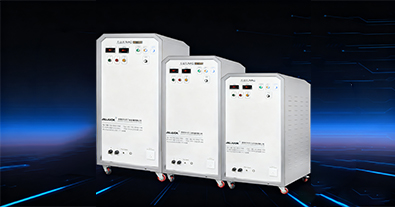
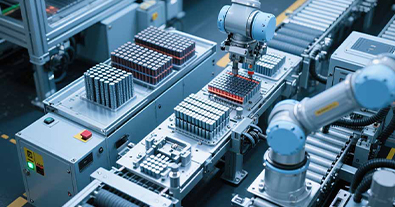
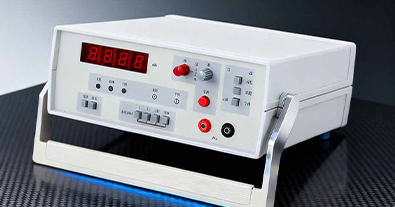
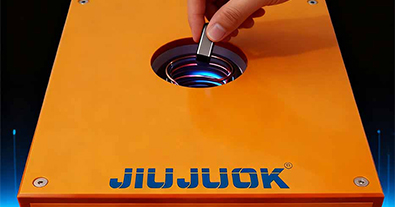
하드웨어 임펠러 자화는 특수 자화 장비를 사용하여 하드웨어로 만들어진 임펠러를 자화시키는 기술 프로세스로, 핵심 목적은 전송, 흡착, 위치 지정 등과 같은 시나리오에서 모터, 펌프, 팬 및 기타 기계 장비의 기능 요구 사항을 충족하기 위해 임펠러에 특정 자성을 부여하는 것입니다. 임펠러의 재질(예: 철, 강철, 합금 등), 구조적 크기 및 필요한 자기 파라미터(자기장 강도, 자기 극성, 자화 방향)에 따라 이 공정은 자화 장비의 자기장 강도와 자화 시간을 정밀하게 제어하여 균일한 자화를 달성하고 작동 조건에서 임펠러의 안정성과 적합성을 보장하는 것을 기반으로 합니다. 자화 과정에서 장비의 자기장 균일성과 자화 정밀도는 임펠러의 자기 분포 및 사용 효과에 직접적인 영향을 미치며, 이는 하드웨어 임펠러 처리 시나리오에서 자기 기능이 필요한 모든 종류의 일반 기계 및 특수 장비에 적합합니다.
하드웨어 임펠러 자화는 특정 기계 장비의 자기 처리 공정으로, 그 핵심은 다양한 작업 조건에서 기능 요구 사항을 충족하기 위해 전문 자화 장비를 통해 하드웨어 임펠러를 정밀하게 자화하는 데 있습니다. 이 기술은 임펠러 재료, 구조 및 매개 변수 적응을위한 자기 요구 사항과 결합되어 자화 된 임펠러가 안정적인 자기 특성을 갖도록해야하며, 자기 전달 또는 자기장의 위치에 따라 모터, 펌프, 팬 및 기타 유형의 산업 장비에 널리 사용되는 것은 관련 장비의 정상적인 작동이 중요한 처리 링크임을 보장하는 것입니다!
자성 물질의 자화
3C 전자 자화
전기 모터용 로터 자화
혼 스피커 자화
신에너지 자동차 산업
의료 기계 산업

지우주 이형 코발트 자석 자화 공정 사례 동영상 — 지우주 자화기
2026년 9월 12일
특수 형상의 사마륨-코발트 자석은 외형이 불규칙하고 자극 배열이 복잡할 뿐만 아니라, 사마륨-코발트 소재가 내열성이 뛰어나고 자화 저항이 높아 자화 과정에서 자기장 불균형이나 편자화 등의 문제가 발생하기 쉬우므로, 공구 및 공정 매개변수에 대한 요구 사항이 까다롭습니다.
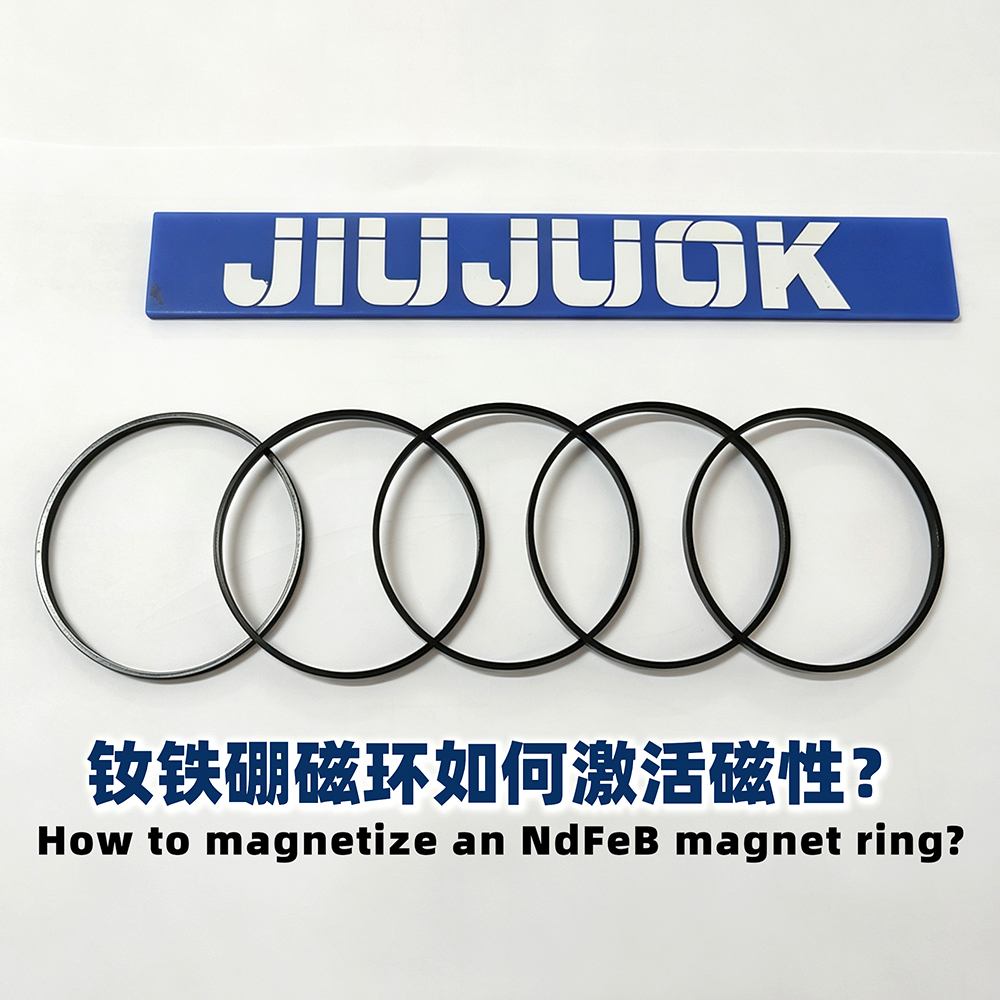
소결 네오디뮴-철-붕소 자석 링 자화 공정 사례 동영상 — JiuJu 자화기
2026년 9월 11일
소결 네오디뮴-철-붕소 자석 링은 모터, 센서 등 정밀 장비에 널리 사용되며, 다극 자화 시 자기장의 균일성과 자석 극의 위치 정밀도에 대한 요구 사항이 매우 엄격합니다.
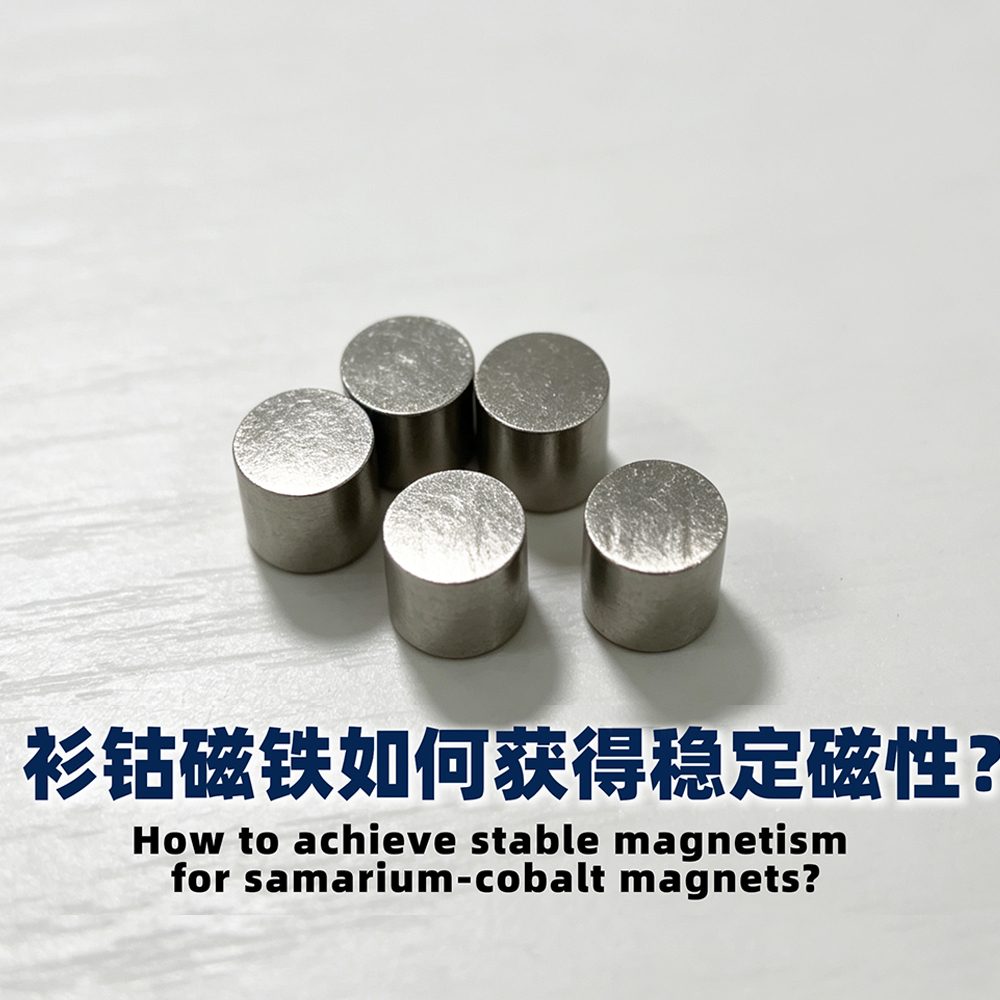
지우주 코발트 자석의 안정적인 자성 확보 사례 동영상 — 지우주 자화기
2026년 9월 9일
사마륨-코발트 자석은 높은 코어 자화력 및 내열성을 바탕으로 고온 정밀 작업 환경에 널리 사용되며, 안정적이고 균일한 자성 출력은 이 자석의 핵심 성능을 보장합니다.

자석 자동 자화 영상 — 지우주 자화기
2026년 8월 17일
자화 자체는 밀리초 단위의 물리적 과정이지만, 전체 생산 리듬을 실제로 늦추는 것은 수작업으로 부품을 넣고 빼는 과정과 정렬 및 보정 작업입니다. 수동 자화 모드에서는 작업자가 제품을 하나씩 꺼내고 넣으며 극성 방향을 확인해야 하므로, 제품 한 개당 수 초가 소요되며, 생산량은 숙련도와 피로도에 따라 현저한 변동을 보입니다. 또한 강력한 자계가 발생하는 작업 환경에는 안전 위험도 존재합니다.

지우주 고음 드라이버 자화 사례 영상 — 지우주 자화기
2026년 9월 14일
모터 작동 시 이상 소음이 발생하거나, 동력 출력이 저하되거나, 에너지 소비가 증가하는 등의 문제가 발생할 때, 이러한 고장의 상당수는 권선이나 베어링의 손상이 아니라 자계 분포의 불균형에서 기인합니다.

지우주 골동품 스피커 자화 공정 사례 영상 — 지우주 자화기
2026년 9월 13일
오디오 스피커 자로 회로 불량에 따른 재작업, 완제품의 자성 손실 복구 및 생산 공정 중 잔자성 제거 요구에 대응하여, JiuJu는 모든 크기의 내부 자석 및 외부 자석 방식 스피커 자로 회로 부품을 아우르는 자화 및 탈자화 일체형 공정 솔루션을 제공합니다.
지우주 이형 코발트 자석 자화 공정 사례 동영상 — 지우주 자화기
2026년 9월 12일
특수 형상의 사마륨-코발트 자석은 외형이 불규칙하고 자극 배열이 복잡할 뿐만 아니라, 사마륨-코발트 소재가 내열성이 뛰어나고 자화 저항이 높아 자화 과정에서 자기장 불균형이나 편자화 등의 문제가 발생하기 쉬우므로, 공구 및 공정 매개변수에 대한 요구 사항이 까다롭습니다.
소결 네오디뮴-철-붕소 자석 링 자화 공정 사례 동영상 — JiuJu 자화기
2026년 9월 11일
소결 네오디뮴-철-붕소 자석 링은 모터, 센서 등 정밀 장비에 널리 사용되며, 다극 자화 시 자기장의 균일성과 자석 극의 위치 정밀도에 대한 요구 사항이 매우 엄격합니다.
지우주 고음 드라이버 자화 사례 영상 — 지우주 자화기
2026년 9월 14일
모터 작동 시 이상 소음이 발생하거나, 동력 출력이 저하되거나, 에너지 소비가 증가하는 등의 문제가 발생할 때, 이러한 고장의 상당수는 권선이나 베어링의 손상이 아니라 자계 분포의 불균형에서 기인합니다.
지우주 골동품 스피커 자화 공정 사례 영상 — 지우주 자화기
2026년 9월 13일
오디오 스피커 자로 회로 불량에 따른 재작업, 완제품의 자성 손실 복구 및 생산 공정 중 잔자성 제거 요구에 대응하여, JiuJu는 모든 크기의 내부 자석 및 외부 자석 방식 스피커 자로 회로 부품을 아우르는 자화 및 탈자화 일체형 공정 솔루션을 제공합니다.
지우주 이형 코발트 자석 자화 공정 사례 동영상 — 지우주 자화기
2026년 9월 12일
특수 형상의 사마륨-코발트 자석은 외형이 불규칙하고 자극 배열이 복잡할 뿐만 아니라, 사마륨-코발트 소재가 내열성이 뛰어나고 자화 저항이 높아 자화 과정에서 자기장 불균형이나 편자화 등의 문제가 발생하기 쉬우므로, 공구 및 공정 매개변수에 대한 요구 사항이 까다롭습니다.
소결 네오디뮴-철-붕소 자석 링 자화 공정 사례 동영상 — JiuJu 자화기
2026년 9월 11일
소결 네오디뮴-철-붕소 자석 링은 모터, 센서 등 정밀 장비에 널리 사용되며, 다극 자화 시 자기장의 균일성과 자석 극의 위치 정밀도에 대한 요구 사항이 매우 엄격합니다.
지우주 고음 드라이버 자화 사례 영상 — 지우주 자화기
2026년 9월 14일
모터 작동 시 이상 소음이 발생하거나, 동력 출력이 저하되거나, 에너지 소비가 증가하는 등의 문제가 발생할 때, 이러한 고장의 상당수는 권선이나 베어링의 손상이 아니라 자계 분포의 불균형에서 기인합니다.
지우주 골동품 스피커 자화 공정 사례 영상 — 지우주 자화기
2026년 9월 13일
오디오 스피커 자로 회로 불량에 따른 재작업, 완제품의 자성 손실 복구 및 생산 공정 중 잔자성 제거 요구에 대응하여, JiuJu는 모든 크기의 내부 자석 및 외부 자석 방식 스피커 자로 회로 부품을 아우르는 자화 및 탈자화 일체형 공정 솔루션을 제공합니다.
지우주 이형 코발트 자석 자화 공정 사례 동영상 — 지우주 자화기
2026년 9월 12일
특수 형상의 사마륨-코발트 자석은 외형이 불규칙하고 자극 배열이 복잡할 뿐만 아니라, 사마륨-코발트 소재가 내열성이 뛰어나고 자화 저항이 높아 자화 과정에서 자기장 불균형이나 편자화 등의 문제가 발생하기 쉬우므로, 공구 및 공정 매개변수에 대한 요구 사항이 까다롭습니다.
소결 네오디뮴-철-붕소 자석 링 자화 공정 사례 동영상 — JiuJu 자화기
2026년 9월 11일
소결 네오디뮴-철-붕소 자석 링은 모터, 센서 등 정밀 장비에 널리 사용되며, 다극 자화 시 자기장의 균일성과 자석 극의 위치 정밀도에 대한 요구 사항이 매우 엄격합니다.
지우주 고음 드라이버 자화 사례 영상 — 지우주 자화기
2026년 9월 14일
모터 작동 시 이상 소음이 발생하거나, 동력 출력이 저하되거나, 에너지 소비가 증가하는 등의 문제가 발생할 때, 이러한 고장의 상당수는 권선이나 베어링의 손상이 아니라 자계 분포의 불균형에서 기인합니다.
지우주 골동품 스피커 자화 공정 사례 영상 — 지우주 자화기
2026년 9월 13일
오디오 스피커 자로 회로 불량에 따른 재작업, 완제품의 자성 손실 복구 및 생산 공정 중 잔자성 제거 요구에 대응하여, JiuJu는 모든 크기의 내부 자석 및 외부 자석 방식 스피커 자로 회로 부품을 아우르는 자화 및 탈자화 일체형 공정 솔루션을 제공합니다.
지우주 이형 코발트 자석 자화 공정 사례 동영상 — 지우주 자화기
2026년 9월 12일
특수 형상의 사마륨-코발트 자석은 외형이 불규칙하고 자극 배열이 복잡할 뿐만 아니라, 사마륨-코발트 소재가 내열성이 뛰어나고 자화 저항이 높아 자화 과정에서 자기장 불균형이나 편자화 등의 문제가 발생하기 쉬우므로, 공구 및 공정 매개변수에 대한 요구 사항이 까다롭습니다.
소결 네오디뮴-철-붕소 자석 링 자화 공정 사례 동영상 — JiuJu 자화기
2026년 9월 11일
소결 네오디뮴-철-붕소 자석 링은 모터, 센서 등 정밀 장비에 널리 사용되며, 다극 자화 시 자기장의 균일성과 자석 극의 위치 정밀도에 대한 요구 사항이 매우 엄격합니다.
지우주 고음 드라이버 자화 사례 영상 — 지우주 자화기
2026년 9월 14일
모터 작동 시 이상 소음이 발생하거나, 동력 출력이 저하되거나, 에너지 소비가 증가하는 등의 문제가 발생할 때, 이러한 고장의 상당수는 권선이나 베어링의 손상이 아니라 자계 분포의 불균형에서 기인합니다.
지우주 골동품 스피커 자화 공정 사례 영상 — 지우주 자화기
2026년 9월 13일
오디오 스피커 자로 회로 불량에 따른 재작업, 완제품의 자성 손실 복구 및 생산 공정 중 잔자성 제거 요구에 대응하여, JiuJu는 모든 크기의 내부 자석 및 외부 자석 방식 스피커 자로 회로 부품을 아우르는 자화 및 탈자화 일체형 공정 솔루션을 제공합니다.
지우주 이형 코발트 자석 자화 공정 사례 동영상 — 지우주 자화기
2026년 9월 12일
특수 형상의 사마륨-코발트 자석은 외형이 불규칙하고 자극 배열이 복잡할 뿐만 아니라, 사마륨-코발트 소재가 내열성이 뛰어나고 자화 저항이 높아 자화 과정에서 자기장 불균형이나 편자화 등의 문제가 발생하기 쉬우므로, 공구 및 공정 매개변수에 대한 요구 사항이 까다롭습니다.
소결 네오디뮴-철-붕소 자석 링 자화 공정 사례 동영상 — JiuJu 자화기
2026년 9월 11일
소결 네오디뮴-철-붕소 자석 링은 모터, 센서 등 정밀 장비에 널리 사용되며, 다극 자화 시 자기장의 균일성과 자석 극의 위치 정밀도에 대한 요구 사항이 매우 엄격합니다.
 Korean
 Chinese
 English
 Russian
 Vietnamese
 Thai
 French
 Spanish
 Japanese
 Hindi
 Bengali
 Portuguese