 지우주 마그네타이저

자성 재료 생산 시 펄스 자화 방식과 직류 자화 방식 중 어떤 것을 선택해야 할까요?
자화 자동화를 위한 토탈 솔루션
자동화된 자기 충전 통합 솔루션
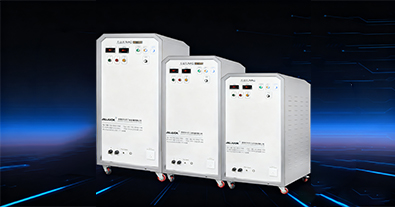
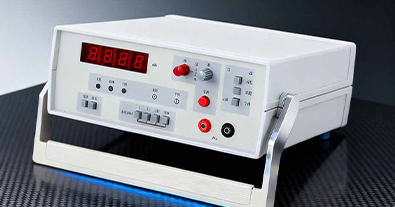
펄스 자화 및 직류 자화의 근본적인 차이: 전자는 커패시터가 수만 암페어의 전류를 순간적으로 방출하여 펄스 강자장을 생성하는 반면, 후자는 전자석에 지속적으로 전류를 흘려 안정적인 자장을 유지한다. 이러한 차이로 인해 두 방식은 자성 재료 생산 과정에서 적용되는 영역이 뚜렷이 구분된다.

자화 강도 측면에서, 펄스 자기장의 피크 값은 3~10T에 달할 수 있는 반면, 직류는 철심의 포화 한계로 인해 일반적으로 2T를 넘지 않습니다. 코어 자화 저항이 800kA/m를 초과하는 네오디뮴-철-붕소 및 사마륨-코발트 자석의 경우, 직류로는 전혀 포화시킬 수 없습니다. 이것이 바로 희토류 영구자석 분야에서 거의 전적으로 펄스 장비를 사용하는 이유입니다. 적용 가능한 자성 재료가 가장 큰 구분 기준입니다. 펄스는 네오디뮴-철-붕소, 사마륨-코발트, 결합형 자석의 전체 제품군을 아우르는 반면, 직류는 페라이트, 알루미늄-니켈-코발트 등 코히던스력이 낮은 자성 재료에만 적합합니다. 생산 라인에 두 종류의 자성 재료가 모두 있는 경우, 펄스 방식을 우선적으로 선택하고 매개변수 조절을 통해 호환성을 확보할 수 있습니다.

자화 속도의 차이가 현저합니다. 펄스 방식은 한 번에 0.5초 미만이 소요되어 대량 연속 생산에 적합하며, 직류 방식은 수 초에서 수십 초가 소요되어 속도 차이가 10배 이상 납니다. 일일 생산량 20,000개를 기준으로 할 때, 펄스 방식은 1대면 충분하지만 직류 방식은 여러 대를 병렬로 연결해야 한다. 에너지 효율 측면에서 펄스 방식은 순간 전력이 크지만, 1회당 에너지 소비량이 적어 종합 에너지 효율이 직류 방식보다 30%~50% 더 높다. 지우주 펄스 자화 장비는 에너지 회수 회로를 채택하여, 매 방전 후 잔여 전력을 콘덴서에 재충전함으로써 실제 전력 소비를 약 15% 더 낮춥니다. 장비 비용 측면에서 펄스 방식은 초기 투자 비용이 높지만, 생산 능력과 에너지 소비를 고려할 때 대량 생산 환경에서는 2~3년 내에 가격 차이를 회수할 수 있습니다.

제품 선정 요령은 간단합니다. 생산 라인에 네오디뮴-철-붕소 또는 사마륨-코발트 자석이 있다면 바로 펄스형을 선택하면 됩니다. 순수 페라이트 생산 라인이거나, 예산이 제한적이고 생산 능력이 높지 않은 경우에는 직류 방식으로도 충분합니다. 지우주 자동화는 두 가지 기술 경로 모두에서 성숙한 제품을 보유하고 있으며, 펄스 방식은 3~10kV의 전체 전압 범위를 커버합니다. 펄스 코일과 냉각 시스템은 자성 재료와 생산 능력에 따라 맞춤형으로 제작할 수 있습니다.
자성 물질의 자화
3C 전자 자화
전기 모터용 로터 자화
혼 스피커 자화
신에너지 자동차 산업
의료 기계 산업
기타 산업

Jiuju Magnetization 100 Q&A: What Counts as a Defective Magnet
11월 10, 2026
Defects in permanent magnets go beyond appearance: magn…

Magnetization 100 Q&A: Choosing the Magnet Operating Temperature
11월 10, 2026
Operating temperature is the core constraint in magnet …

Precise Magnetization Control for AlNiCo Magnets: Case Video
10월 30, 2026
AlNiCo magnets keep stable flux thanks to a very low te…

How NdFeB Magnets Achieve Stable Magnetism: Case Video
10월 9, 2026
Stable NdFeB performance requires the right grade, a co…
휴대폰 자기 충전 헤드 자화 - 자기 충전 핵심 기술의 정확한 적용
11월 13, 2025
Magnetizing magnetic charging heads for phones: matchin…
JiuJu 전자 마그네타이저: 업계의 고충을 해결하고 성능과 비용 간의 최적의 균형 달성
11월 11, 2025
The Jiuju electronic magnetizer balances performance an…
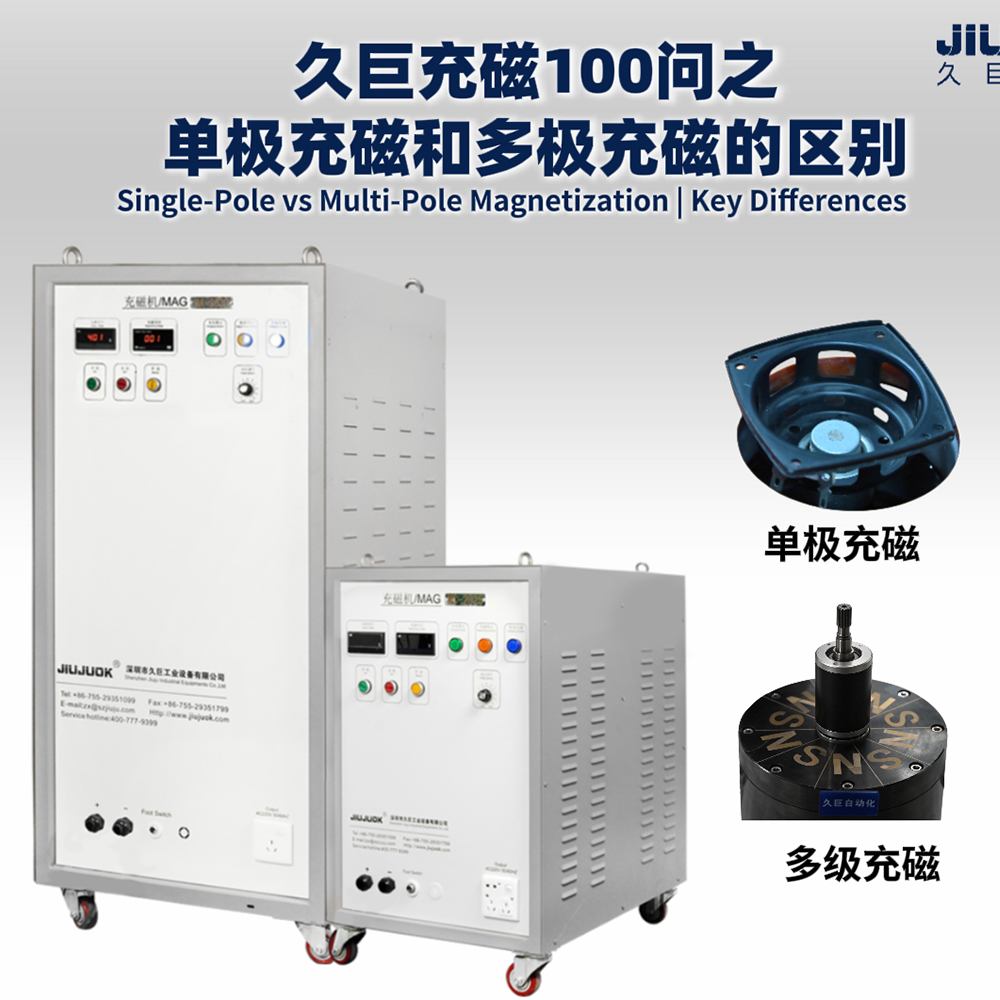
Magnetization 100 Q&A: Single-Pole vs Multi-Pole Magnetization
11월 10, 2026
This video explains the difference between single-pole …


모터에서 이상한 소리가 나고 출력이 떨어지는 이유? 그 원인은 자장의 불균형에 있다 — 지주 자화기
9월 6, 2026
Motor noise and torque loss often trace back to uneven …

영구자석 모터의 대량 생산 품질 관리, 왜 자력 측정 없이는 불가능할까—지우주 자화기
9월 5, 2026
Why surface flux inspection is indispensable for volume…

How Critical Is Magnetization in Magnetic Switch Production?
10월 29, 2026
In magnetic switches, magnetization controls holding fo…

지우주 골동품 스피커 자화 공정 사례 영상 — 지우주 자화기
9월 13, 2026
Case video: Video Demonstrating Jiuju’s Magnetization P…

왜 도구가 나사에 “ 달라붙는” 걸까요? 자화 과정 동영상 해설 — 지우주 자화기
8월 2, 2026
Case video: Why Does the Tip “Stick” to the Screw? A Vi…
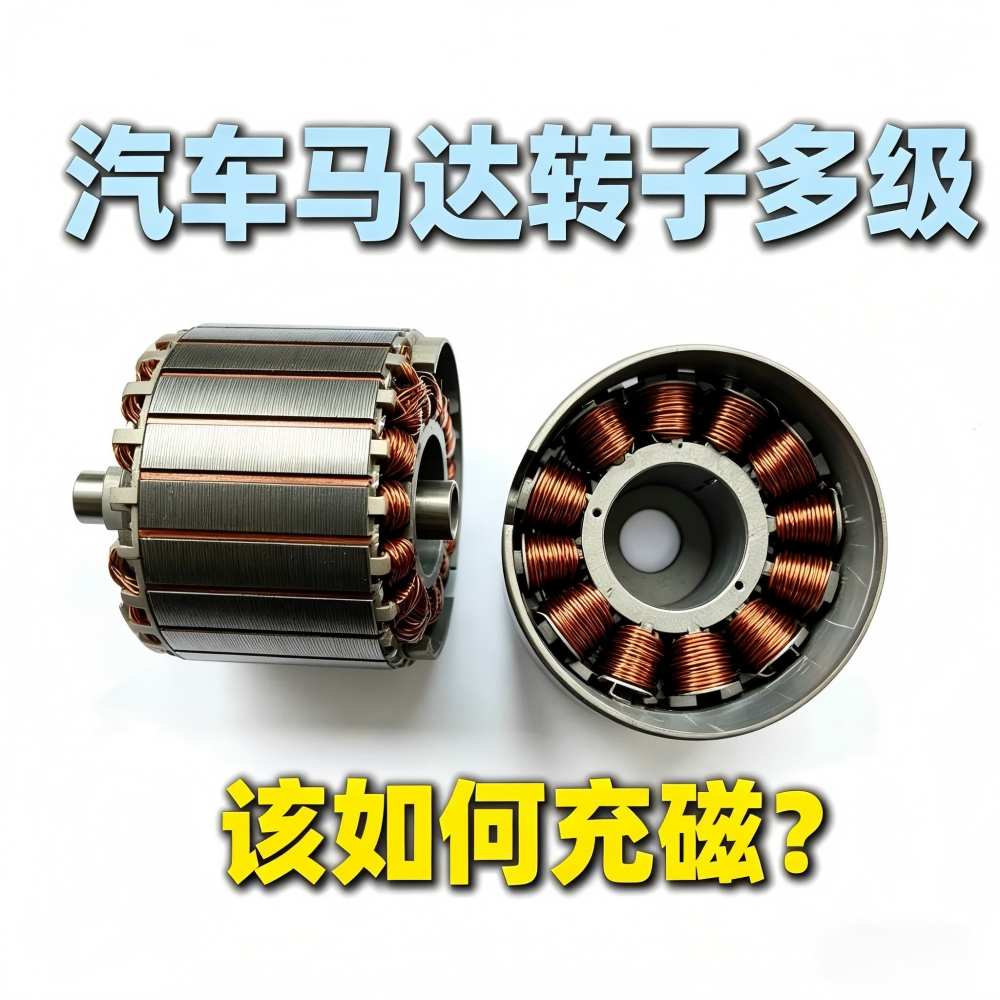


JiuJi 4 스테이션 모터 마그네타이저: 신에너지 자동차 모터 제조의 효율성을 개선하는 혁신적인 솔루션
11월 10, 2025
The Jiuju four-station motor magnetizer improves effici…


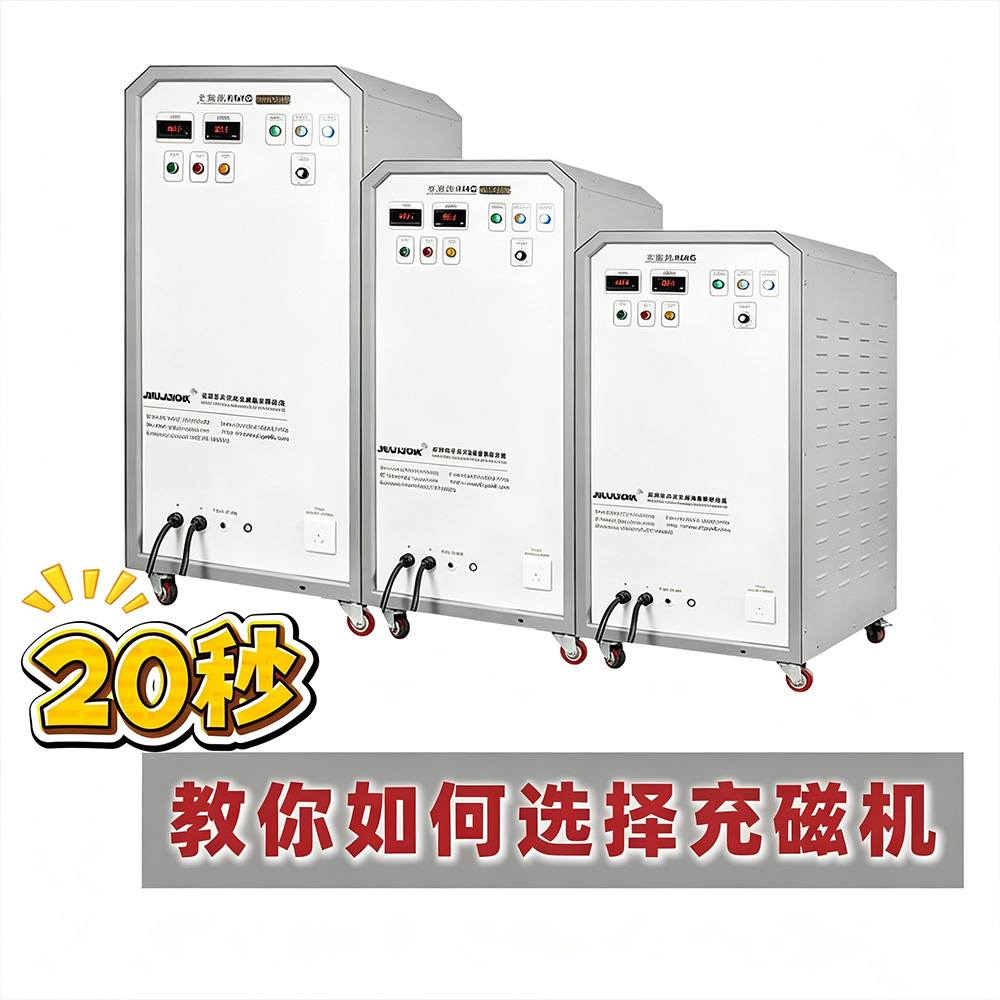
20초 만에 자화기 선택법을 알려주는 동영상 설명 — 지우주 자화기
7월 21, 2026
Case video: A 20-Second Video Guide on How to Choose a …
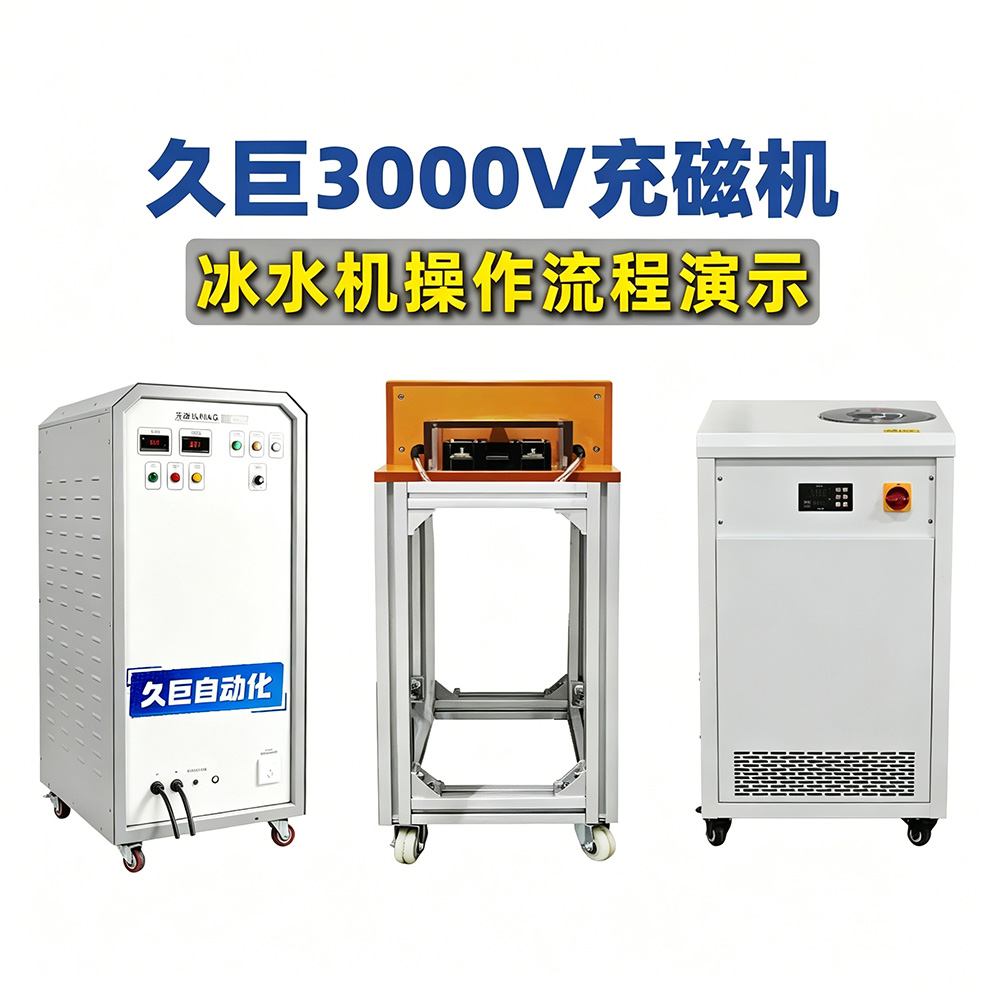
3000V 자화기 냉각기 작동 절차 시연 동영상 — 지우주 자화기
7월 3, 2026
Case video: 3000V Magnetizing Machine and Chiller Opera…
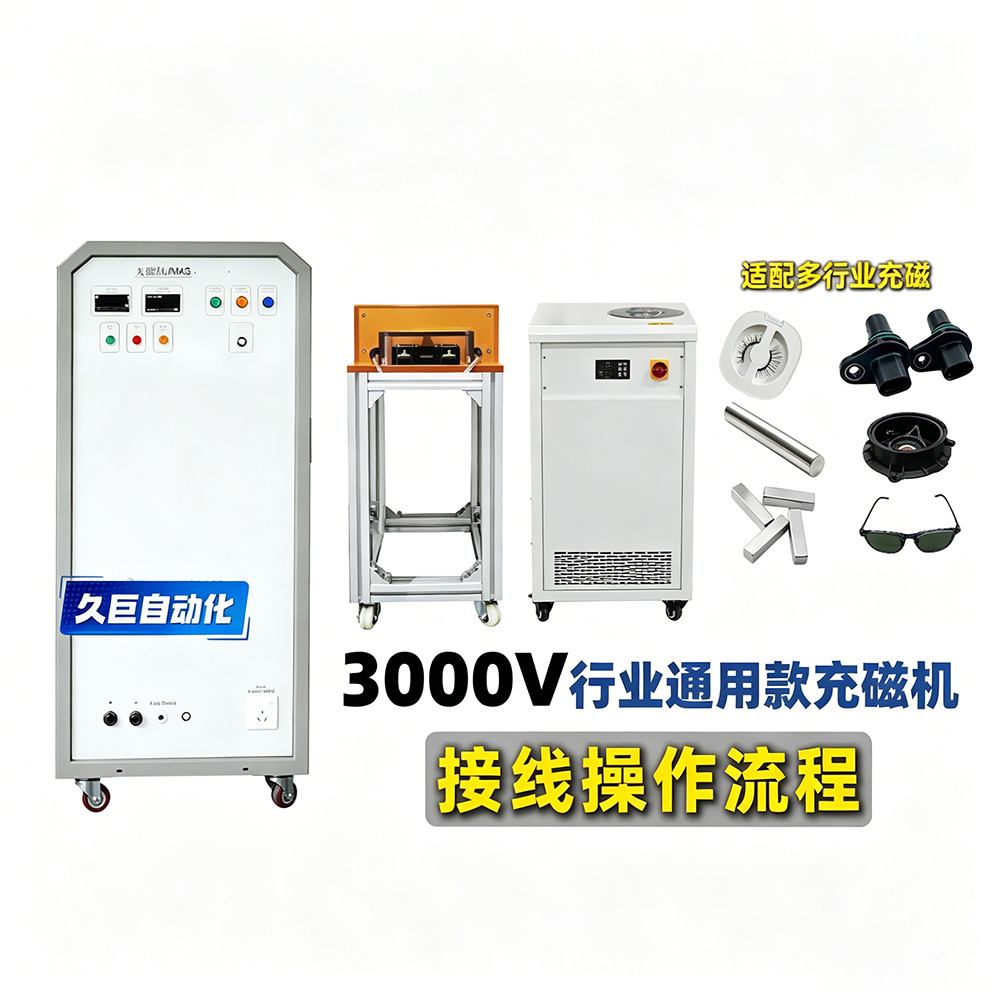
3000V 산업용 범용 자화기 배선 작업 절차 동영상 — 지우주 자화기
7월 2, 2026
Case video: Video on the Wiring Procedure for a 3000V G…

 Korean
 Chinese
 English
 Russian
 Vietnamese
 Thai
 French
 Spanish
 Japanese
 Hindi
 Bengali
 Portuguese