 जीयूजीू चुंबकीयकरण मशीन

电机充磁后转矩脉动大如何解决?久巨工艺解析
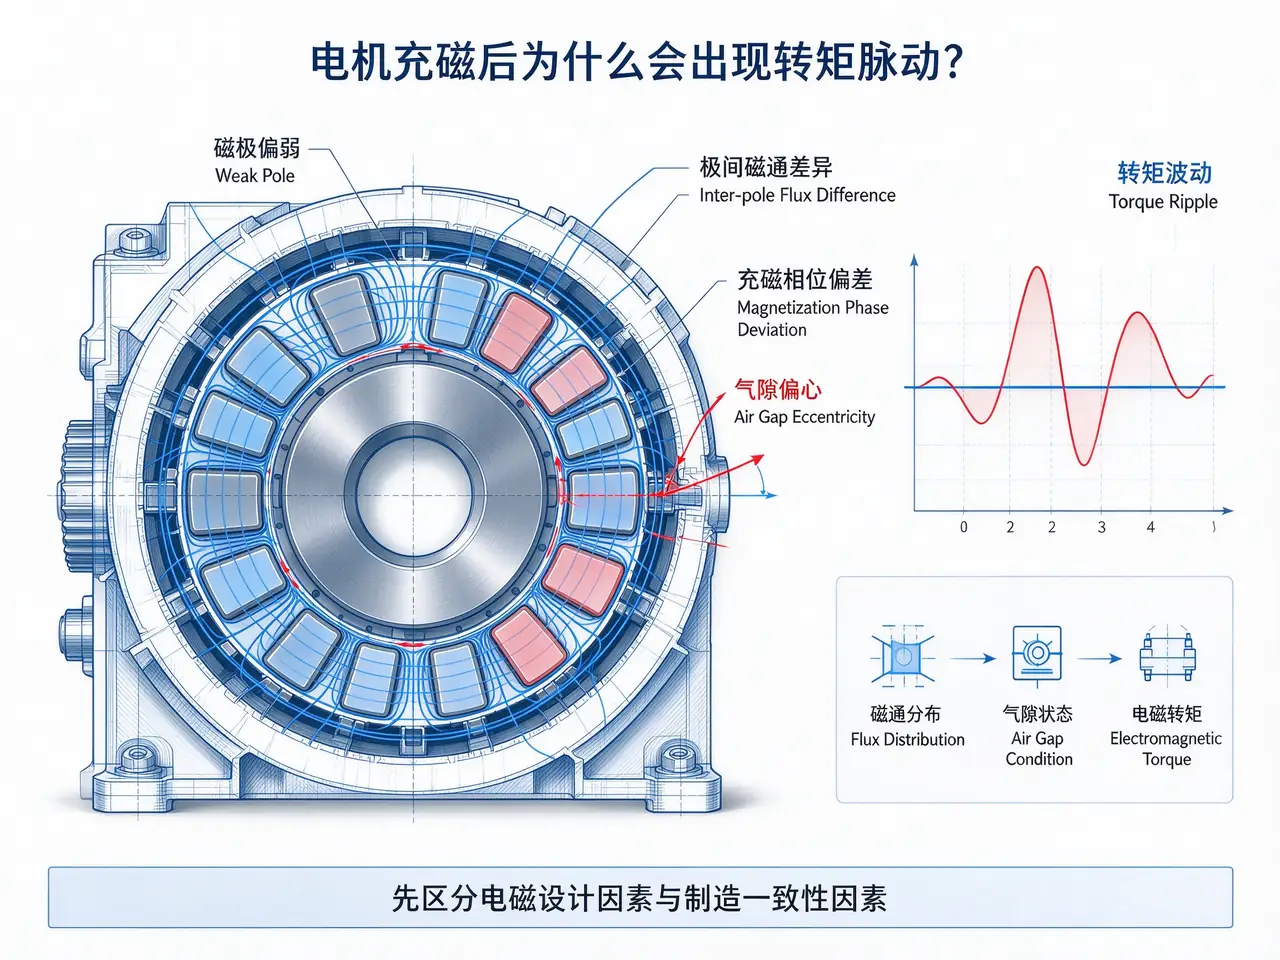
转矩脉动大,先要分清是电磁设计带来的齿槽转矩,还是制造一致性带来的极间不均。前者靠设计改,后者靠工艺改,方向弄反了怎么调都压不下去。
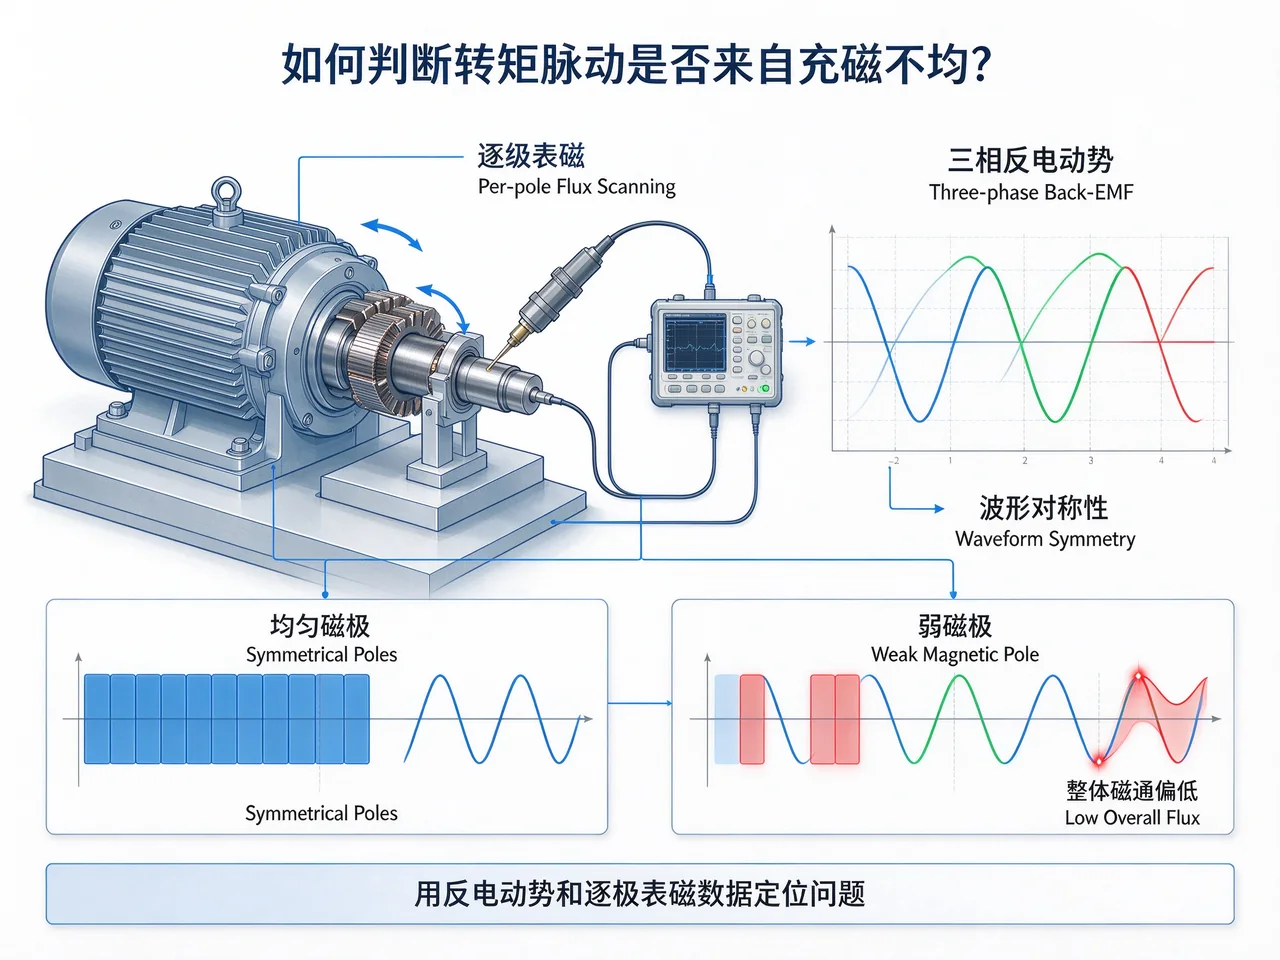
第一步先测反电动势
三相反电动势的对称性、波形畸变和幅值偏差,是判断充磁质量最直接的手段。逐极表磁扫描能进一步看出是个别极偏弱,还是整圈整体偏低。有了这两组数据,才谈得上分工。
一致性问题从哪里来
常见的有极间表磁偏差、充磁相位偏差、单块磁钢极性装反、牌号或厚度混批、气隙偏心。这些在台架上的表现很像,都是某一转速区间抖动变大,只能靠数据分开。
工艺侧能做的
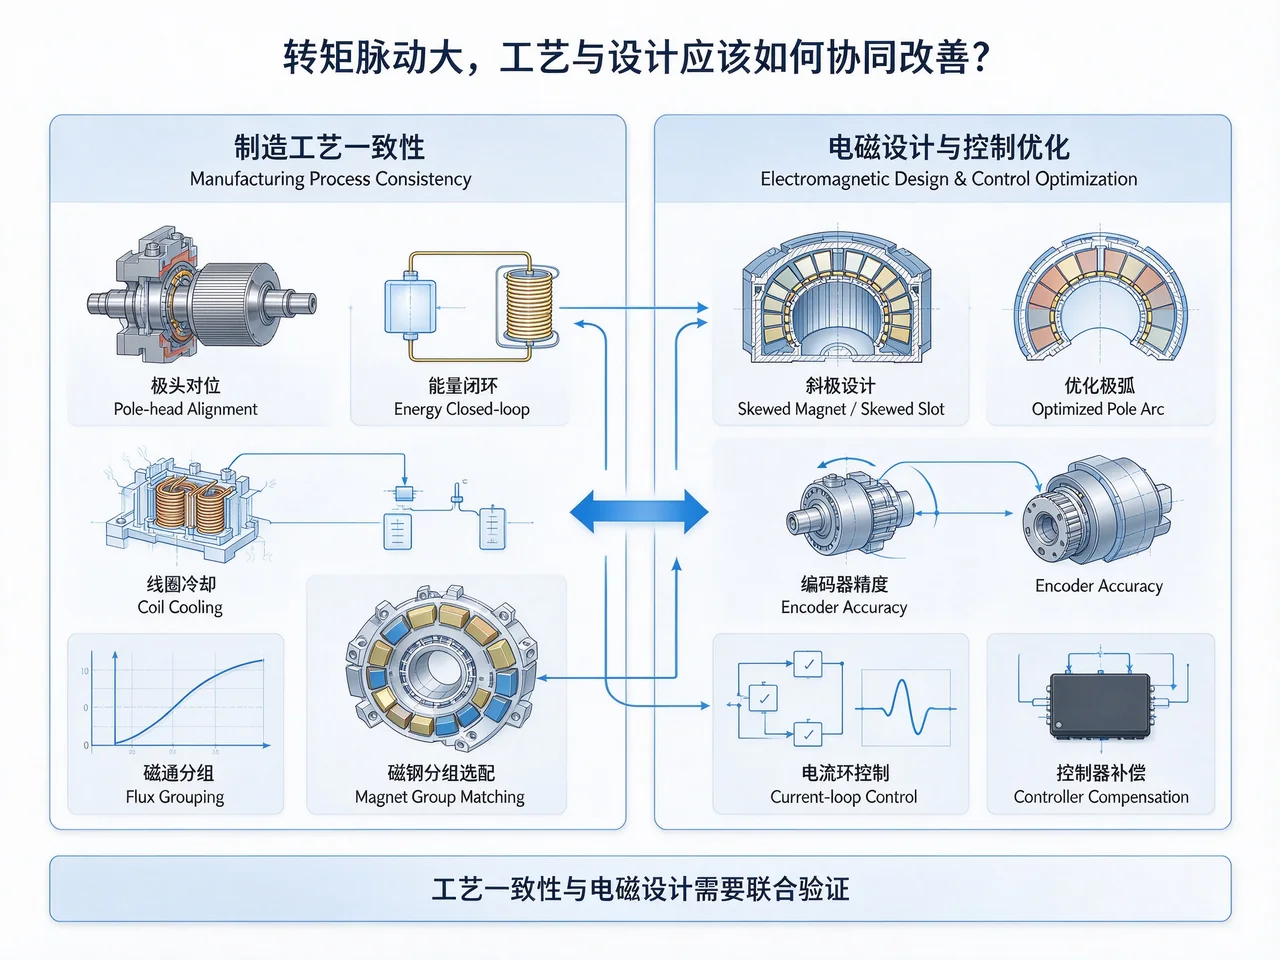
提高极头对位精度,把角度基准做进工装;充磁能量做闭环,电压按上一件测量值微调;线圈加水冷并把温度纳入工艺;多极转子逐极记录,把弱极在装配前挑出来;对一致性要求高的产品按磁通分组配对,比一味收紧公差现实。
设计与控制侧能做的
斜极、斜槽、极弧优化可以压齿槽转矩;控制器的电流环带宽、死区补偿、编码器分辨率也会影响脉动。工艺和设计要一起看,单改一头常常只把脉动从一个转速区间挪到另一个区间。
怎么验证改善有效
同一台电机、同一套夹具、同一台测功机,在改造前后测同转速同负载下的转矩波动,数据才有可比性。只看听感和手感,很容易把气隙变化当成充磁改善。
चुंबकीय पदार्थों का चुंबन
3C इलेक्ट्रॉनिक उत्पादों का चुंबन
एक विद्युत मोटर के रोटर का चुम्बन
लाउडस्पीकरों का चुंबन
नवीन ऊर्जा वाहन उद्योग
चिकित्सा उपकरणों का क्षेत्र
अन्य क्षेत्र

Jiuju Magnetization 100 Q&A: What Counts as a Defective Magnet
नवम्बर 10, 2026
Defects in permanent magnets go beyond appearance: magn…

Magnetization 100 Q&A: Choosing the Magnet Operating Temperature
नवम्बर 10, 2026
Operating temperature is the core constraint in magnet …

Precise Magnetization Control for AlNiCo Magnets: Case Video
अक्टूबर 30, 2026
AlNiCo magnets keep stable flux thanks to a very low te…

How NdFeB Magnets Achieve Stable Magnetism: Case Video
अक्टूबर 9, 2026
Stable NdFeB performance requires the right grade, a co…
मोबाइल फोन के लिए चुंबकीय चार्जिंग हेड्स — चुंबकीय चार्जिंग की मुख्य प्रक्रियाओं के लिए सटीक-अभियांत्रित
नवम्बर 13, 2025
Magnetizing magnetic charging heads for phones: matchin…
जीयूयू इलेक्ट्रॉनिक्स चुंबवीकरण मशीनें: प्रदर्शन और लागत के बीच इष्टतम संतुलन प्राप्त करने के लिए उद्योग की चुनौतियों का समाधान
नवम्बर 11, 2025
The Jiuju electronic magnetizer balances performance an…
Magnetization 100 Q&A: Single-Pole vs Multi-Pole Magnetization
नवम्बर 10, 2026
This video explains the difference between single-pole …

जीयूयू उच्च-आवृत्ति ड्राइवरों के चुंबवीकरण का प्रदर्शन करने वाला वीडियो — जीयूयू मैग्नेटाइज़र
सितम्बर 14, 2026
Case video: Video Demonstrating the Magnetization of Ji…

बिजली मोटर्स में असामान्य आवाज़ें और शक्ति की कमी? मूल कारण असमान चुंबकीय क्षेत्र में निहित है—जीयूयू मैग्नेटाइज़र
सितम्बर 6, 2026
Motor noise and torque loss often trace back to uneven …

स्थायी चुंबक मोटर्स के बड़े पैमाने पर उत्पादन में गुणवत्ता नियंत्रण: सतही चुंबकत्व परीक्षण क्यों आवश्यक है — जियूजू मैग्नेटाइजिंग मशीन्स
सितम्बर 5, 2026
Why surface flux inspection is indispensable for volume…

How Critical Is Magnetization in Magnetic Switch Production?
अक्टूबर 29, 2026
In magnetic switches, magnetization controls holding fo…

प्राचीन लाउडस्पीकरों के लिए जियूजू के चुंबवीकरण प्रक्रिया का प्रदर्शन — जियूजू मैग्नेटाइज़र
सितम्बर 13, 2026
Case video: Video Demonstrating Jiuju’s Magnetization P…
जीयूजू वक्ताओं के चुंबन का प्रदर्शन करने वाला वीडियो — जीयूजू चुंबक
सितम्बर 10, 2026
Case video: Video Demonstrating the Magnetization Proce…

चुंबक स्क्रू से क्यों “चिपक” जाता है? चुंबकत्व का वीडियो स्पष्टीकरण — जियूजू मैग्नाटाइज़र
अगस्त 2, 2026
Case video: Why Does the Tip “Stick” to the Screw? A Vi…
कार मोटर रोटरों को चुंबवीकरण करने पर वीडियो — जियूजू मैग्नेटाइजिंग मशीन
जुलाई 22, 2026
Case video: Video on Magnetizing Automotive Motor Rotor…

वीडियो केस स्टडी: ऑटोमोटिव मोटर रोटर के लिए मैग्नेटाइज़र — जियूजू मैग्नेटाइज़र
जुलाई 5, 2026
Case video: Video Case Study: Magnetizing Machine for A…

जीयूयू चार-स्टेशन मोटर चुंबवीकरण मशीन: नई ऊर्जा वाहन मोटर्स के निर्माण में दक्षता बढ़ाने के लिए एक क्रांतिकारी समाधान
नवम्बर 10, 2025
The Jiuju four-station motor magnetizer improves effici…


मैग्नेटाइज़र चुनने के लिए वीडियो गाइड — जियूजू मैग्नेटाइज़र्स
अगस्त 8, 2026
Case video: Video Guide on How to Select a Magnetizing …
चुंबकीयकरण मशीन चुनने के तरीके पर 20-सेकंड का वीडियो गाइड — जियूजू चुंबकीयकरण मशीनें
जुलाई 21, 2026
Case video: A 20-Second Video Guide on How to Choose a …
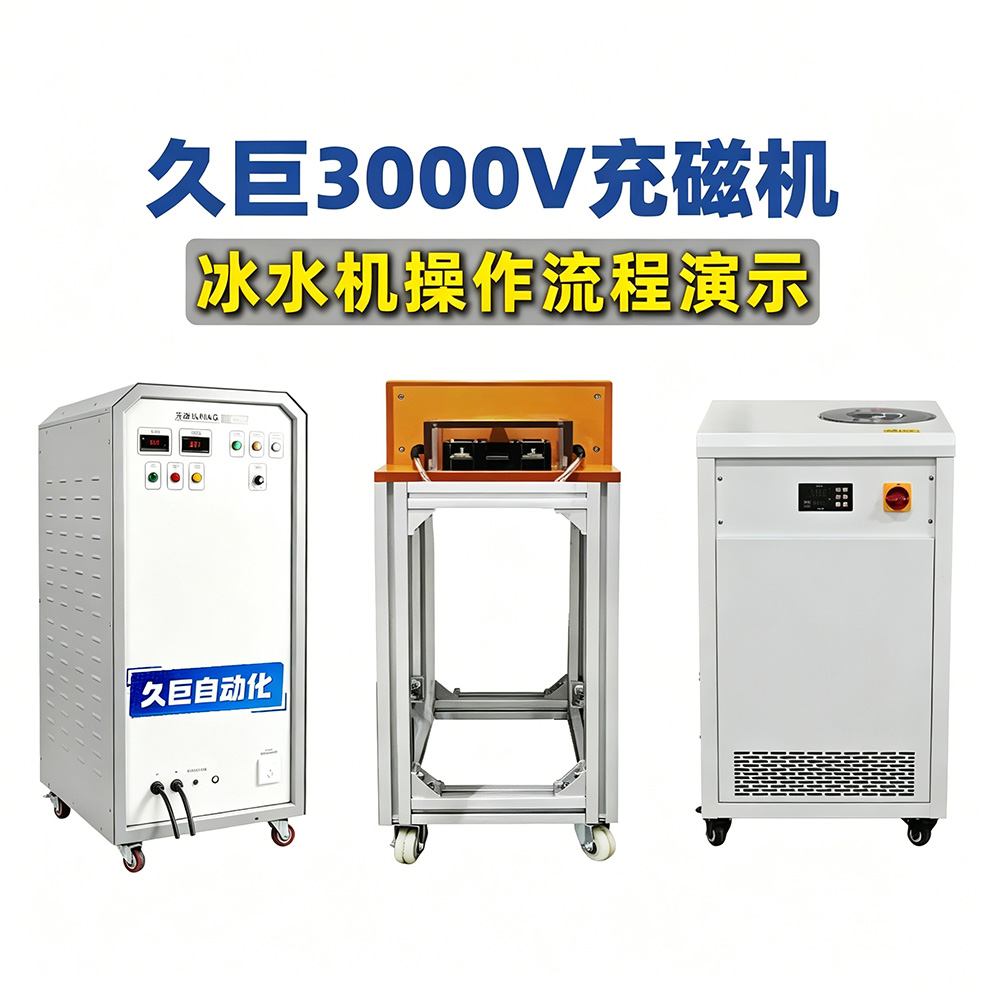
3000V मैग्नेटाइजिंग मशीन और चिलर के संचालन प्रक्रिया का प्रदर्शन वीडियो — जियूजू मैग्नेटाइजिंग मशीन
जुलाई 3, 2026
Case video: 3000V Magnetizing Machine and Chiller Opera…
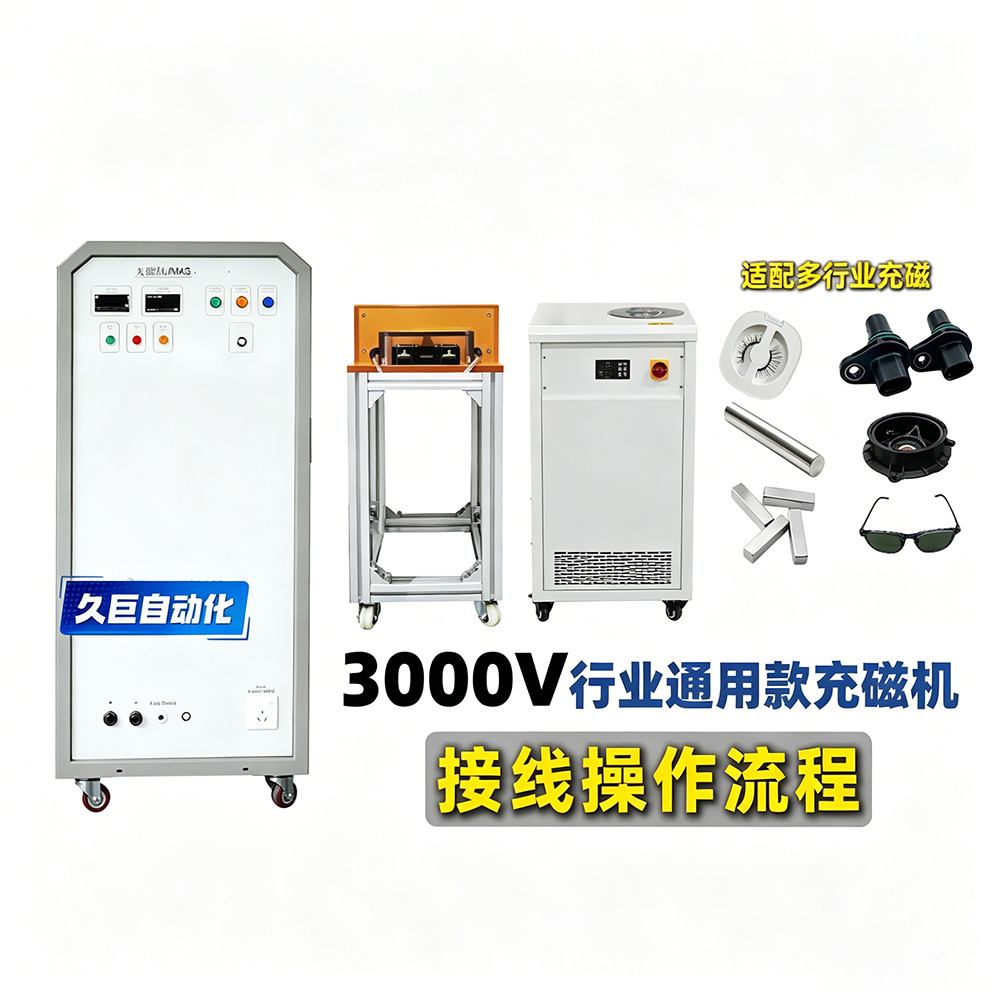
3000V सामान्य-उद्देश्यीय चुंबन यंत्र—जीयूयू चुंबन यंत्र के लिए वायरिंग प्रक्रिया दिखाने वाला वीडियो
जुलाई 2, 2026
Case video: Video on the Wiring Procedure for a 3000V G…
पिछला लेख: 久巨人形机器人关节磁钢怎么保证充磁一致性?अगला: 轴向磁通电机多极充磁难点在哪?久巨工艺解答

 Hindi
 Chinese
 English
 Russian
 Vietnamese
 Korean
 Thai
 French
 Spanish
 Japanese
 Bengali
 Portuguese