 जीयूजीू चुंबकीयकरण मशीन

久巨多工位连续充磁方案,适合哪些永磁零部件量产场景?
多工位方案不是万能的。它适合小件、大批量、形状规一、节拍短的场景;反过来,大件、多品种小批量、需要长脉冲的厚壁件,上多工位往往不划算。判断标准是算账,不是看配置表。
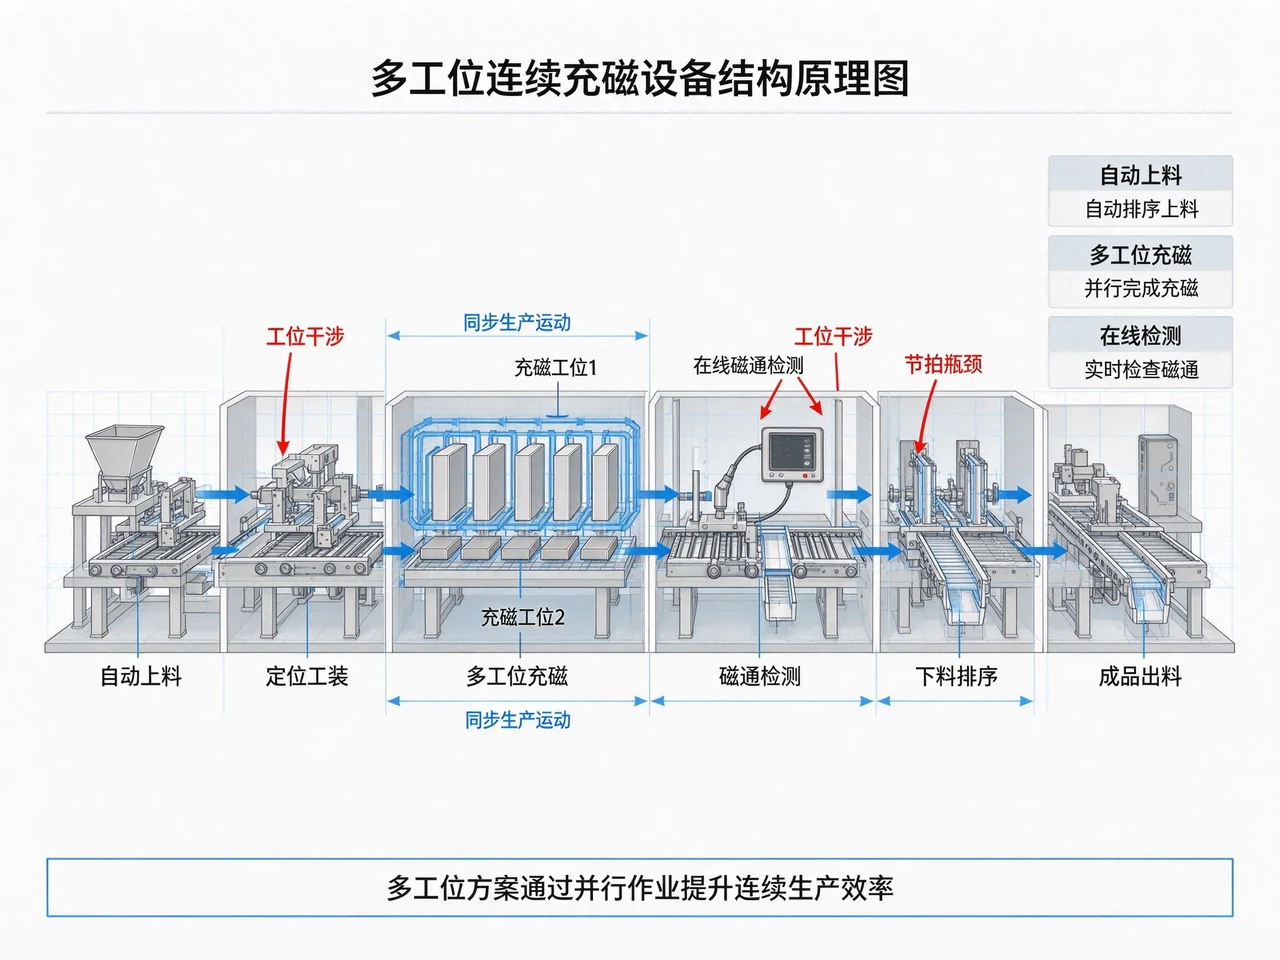
适合什么样的件
典型的是微型电机磁瓦、传感器磁环、扬声器磁体、振动马达磁钢这一类,单件小、批量大、几何形状稳定。多工位把上下料和充磁并行起来,节拍能压下去,单件能耗也低。
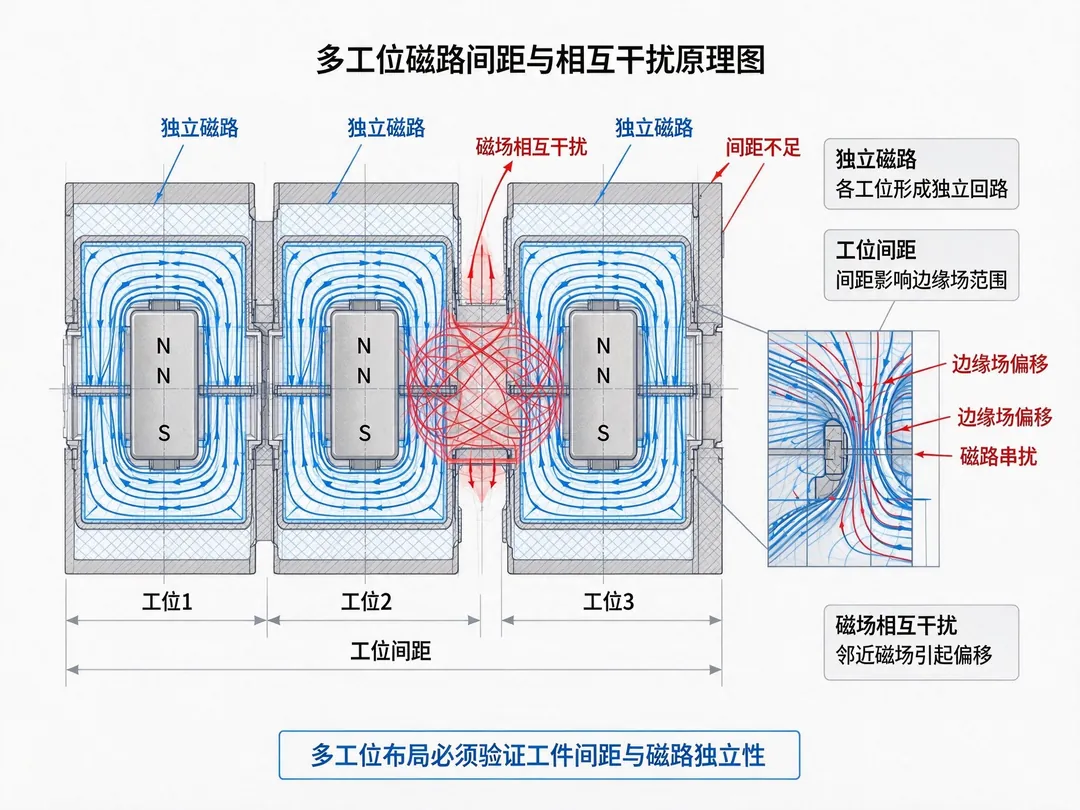
这类件的共同点是:工装定位简单、磁路一致、换型不频繁。符合这几条,多工位才有发挥空间。另一个条件是磁路要相对独立,同一工位上多件挨得近时,彼此的磁场会叠加,间距不够就会互相干扰。
不适合的场景
大件能量集中,多工位反而增加电源负担和散热难度。多品种小批量换型频繁,工装调整时间会吃掉收益。厚壁件需要较长脉宽,工位之间容易互相等待,实际节拍还不如单工位连做。这类件上了多工位,往往只是把等待换了个地方。
上线前要算清三笔账
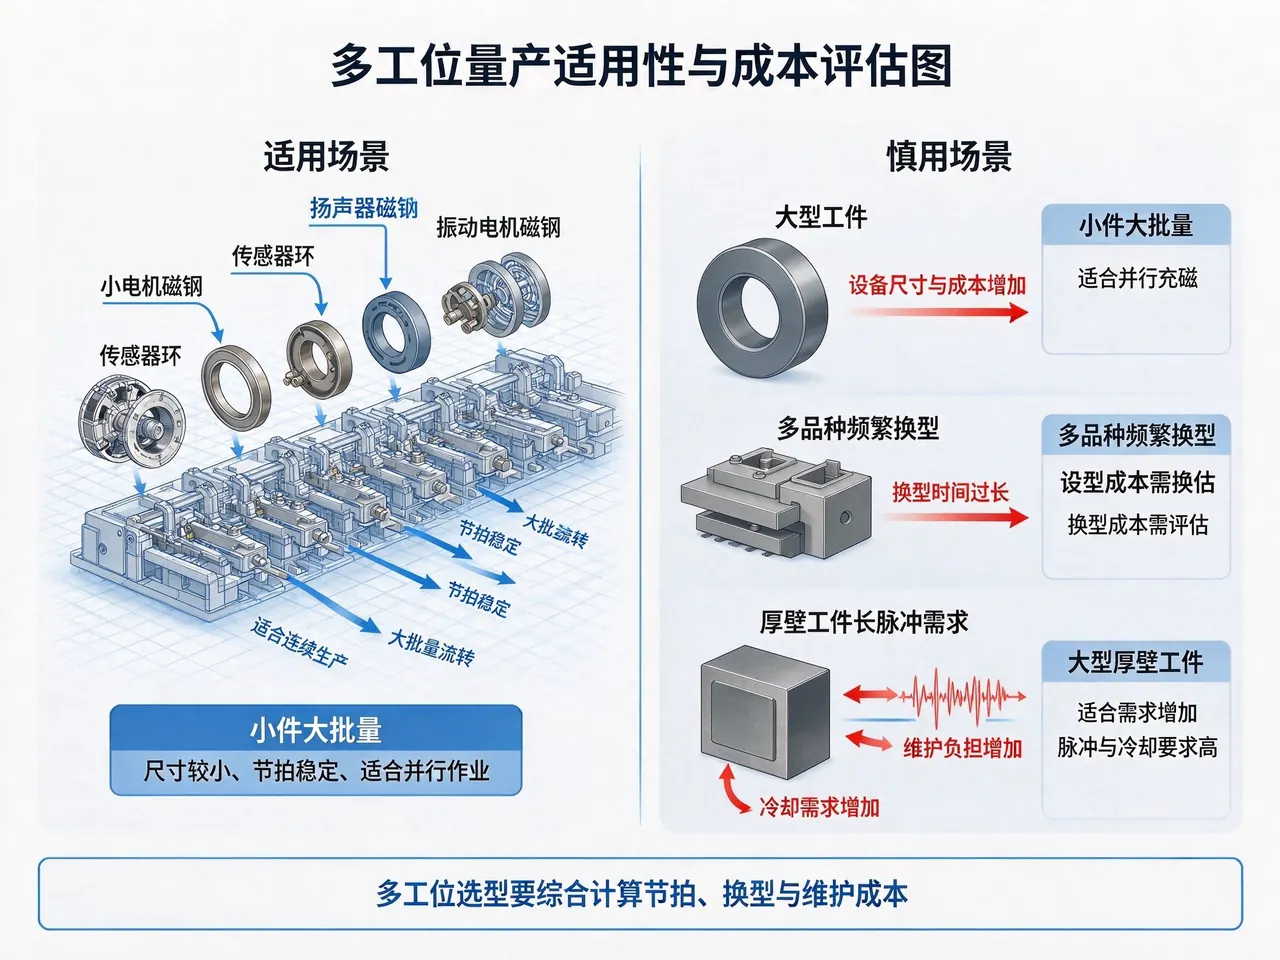
一是节拍账,要看上下料和充磁哪个是瓶颈;二是换型账,换一次工装要多久,一天换几次;三是维护账,工位越多,一致性校核和点检的工作量越大。
按久巨在连续充磁项目上的经验,第二笔账最容易被低估。方案谈的时候都说品种单一,投产半年后型号翻了一倍。三笔账算下来只是勉强持平,多工位的溢价就该重新掂量。
关键要点
● 适合小件、大批量、形状规一、节拍短的产品
● 大件能量集中,多工位会增加电源与散热负担
● 多品种小批量换型时间会吃掉收益
● 上线前算节拍、换型、维护三笔账,换型常被低估
常见问答
Q:多工位一定要配转盘吗?
A:不一定。直线步进、往复式都可以,取决于工件形状和上下料方式。
Q:工位越多产量越高吗?
A:不一定。瓶颈常在上下料和检测环节,工位加多了只是等得更久。
Q:多工位的一致性怎么保证?
A:各工位独立测放电波形,定期用同一批工件轮换比对。
चुंबकीय पदार्थों का चुंबन
3C इलेक्ट्रॉनिक उत्पादों का चुंबन
एक विद्युत मोटर के रोटर का चुम्बन
लाउडस्पीकरों का चुंबन
नवीन ऊर्जा वाहन उद्योग
चिकित्सा उपकरणों का क्षेत्र
अन्य क्षेत्र

Jiuju Magnetization 100 Q&A: What Counts as a Defective Magnet
नवम्बर 10, 2026
Defects in permanent magnets go beyond appearance: magn…

Magnetization 100 Q&A: Choosing the Magnet Operating Temperature
नवम्बर 10, 2026
Operating temperature is the core constraint in magnet …

Precise Magnetization Control for AlNiCo Magnets: Case Video
अक्टूबर 30, 2026
AlNiCo magnets keep stable flux thanks to a very low te…

How NdFeB Magnets Achieve Stable Magnetism: Case Video
अक्टूबर 9, 2026
Stable NdFeB performance requires the right grade, a co…
मोबाइल फोन के लिए चुंबकीय चार्जिंग हेड्स — चुंबकीय चार्जिंग की मुख्य प्रक्रियाओं के लिए सटीक-अभियांत्रित
नवम्बर 13, 2025
Magnetizing magnetic charging heads for phones: matchin…
जीयूयू इलेक्ट्रॉनिक्स चुंबवीकरण मशीनें: प्रदर्शन और लागत के बीच इष्टतम संतुलन प्राप्त करने के लिए उद्योग की चुनौतियों का समाधान
नवम्बर 11, 2025
The Jiuju electronic magnetizer balances performance an…
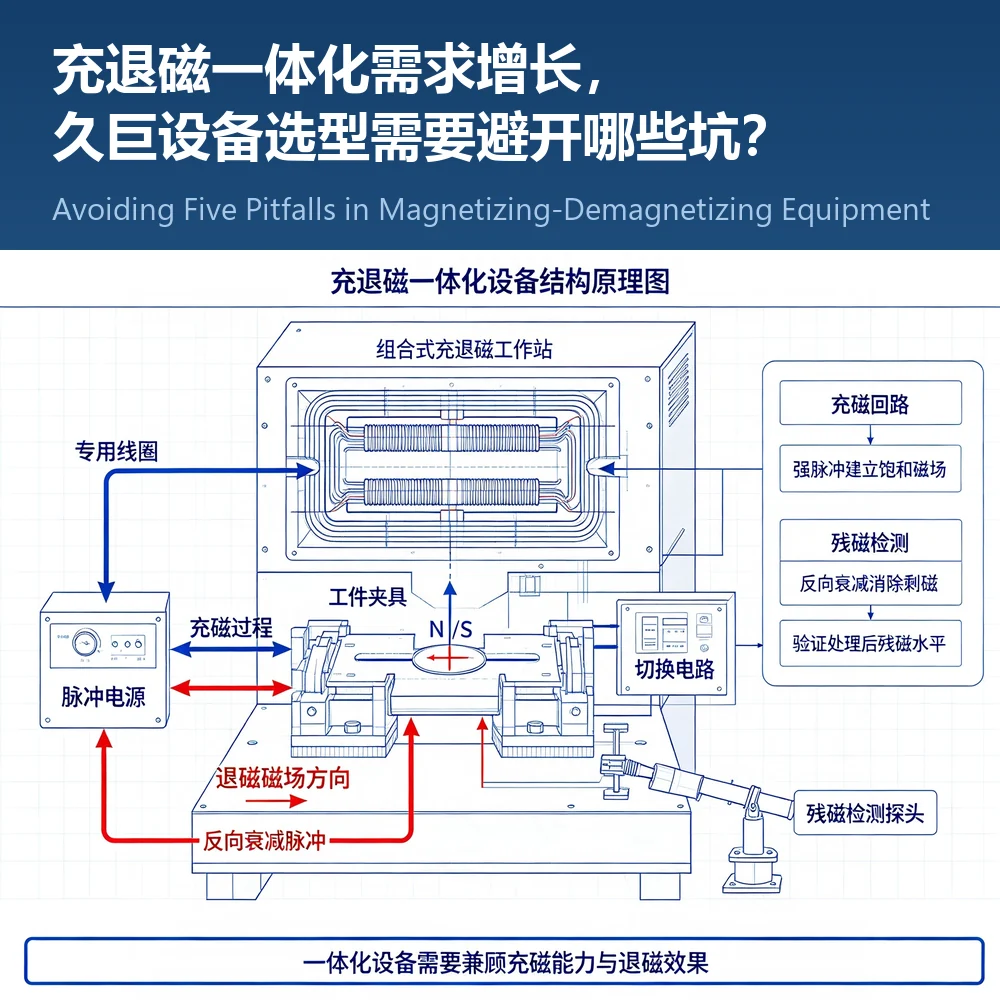
充退磁一体化需求增长,久巨设备选型需要避开哪些坑?
नवम्बर 21, 2026
充退磁一体看着省事,坑集中在五处:退磁方式选错、共用线圈、节拍被拖慢、没有残磁闭环、忽略退磁后吸铁屑。逐条问清比看样本管用。
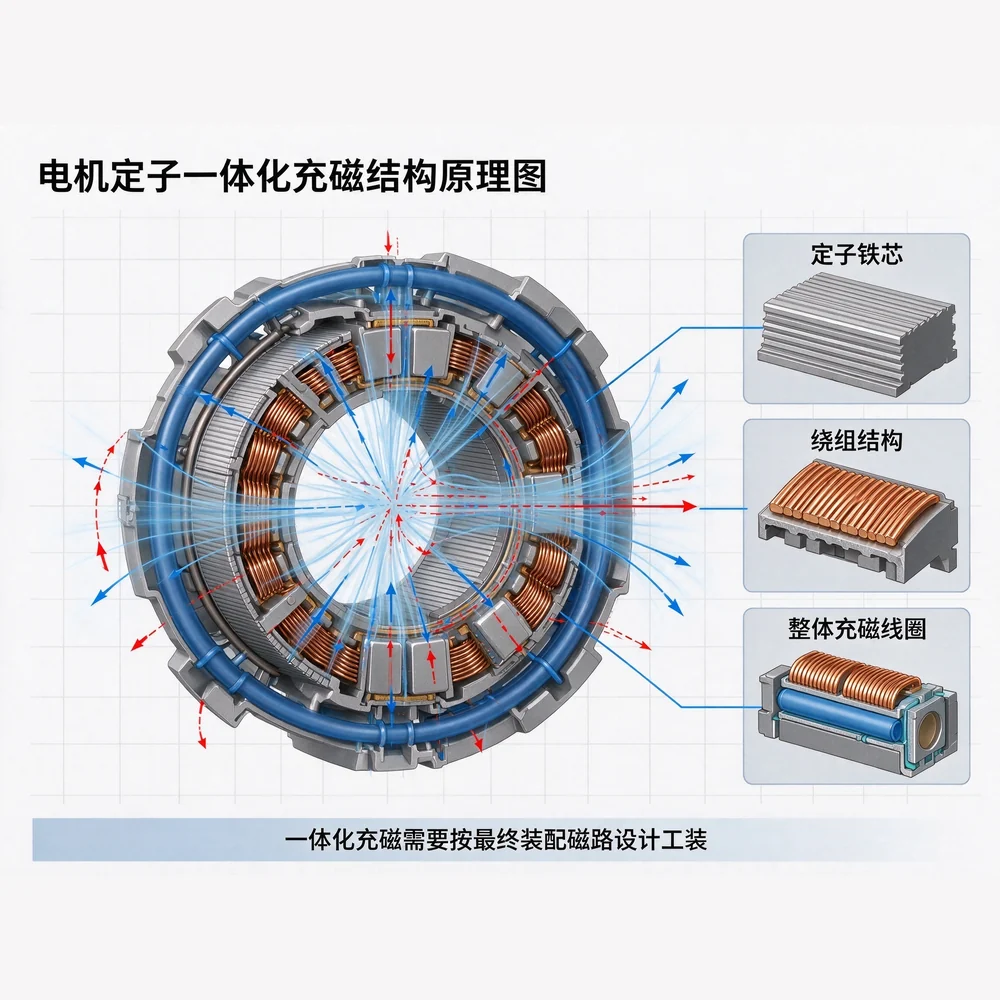
定子一体化充磁成为热点,久巨方案相比单体充磁有哪些利弊?
नवम्बर 20, 2026
两种方案没有绝对优劣,差别在磁化时机。一体化让磁化方向跟着实际磁路走,代价是工装复杂、能量高;单体简单高效,但要防装配二次退磁。
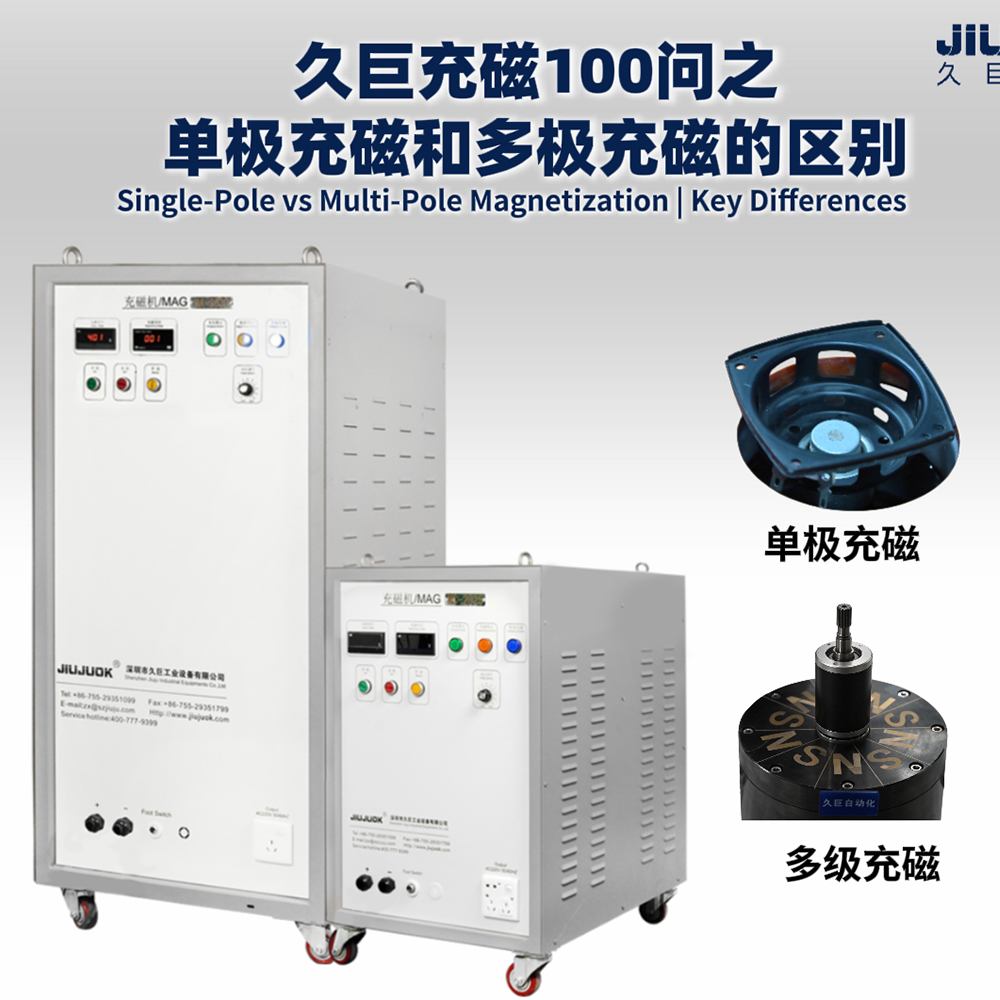
Magnetization 100 Q&A: Single-Pole vs Multi-Pole Magnetization
नवम्बर 10, 2026
This video explains the difference between single-pole …

जीयूयू उच्च-आवृत्ति ड्राइवरों के चुंबवीकरण का प्रदर्शन करने वाला वीडियो — जीयूयू मैग्नेटाइज़र
सितम्बर 14, 2026
Case video: Video Demonstrating the Magnetization of Ji…

How Critical Is Magnetization in Magnetic Switch Production?
अक्टूबर 29, 2026
In magnetic switches, magnetization controls holding fo…

प्राचीन लाउडस्पीकरों के लिए जियूजू के चुंबवीकरण प्रक्रिया का प्रदर्शन — जियूजू मैग्नेटाइज़र
सितम्बर 13, 2026
Case video: Video Demonstrating Jiuju’s Magnetization P…
जीयूजू वक्ताओं के चुंबन का प्रदर्शन करने वाला वीडियो — जीयूजू चुंबक
सितम्बर 10, 2026
Case video: Video Demonstrating the Magnetization Proce…

चुंबक स्क्रू से क्यों “चिपक” जाता है? चुंबकत्व का वीडियो स्पष्टीकरण — जियूजू मैग्नाटाइज़र
अगस्त 2, 2026
Case video: Why Does the Tip “Stick” to the Screw? A Vi…
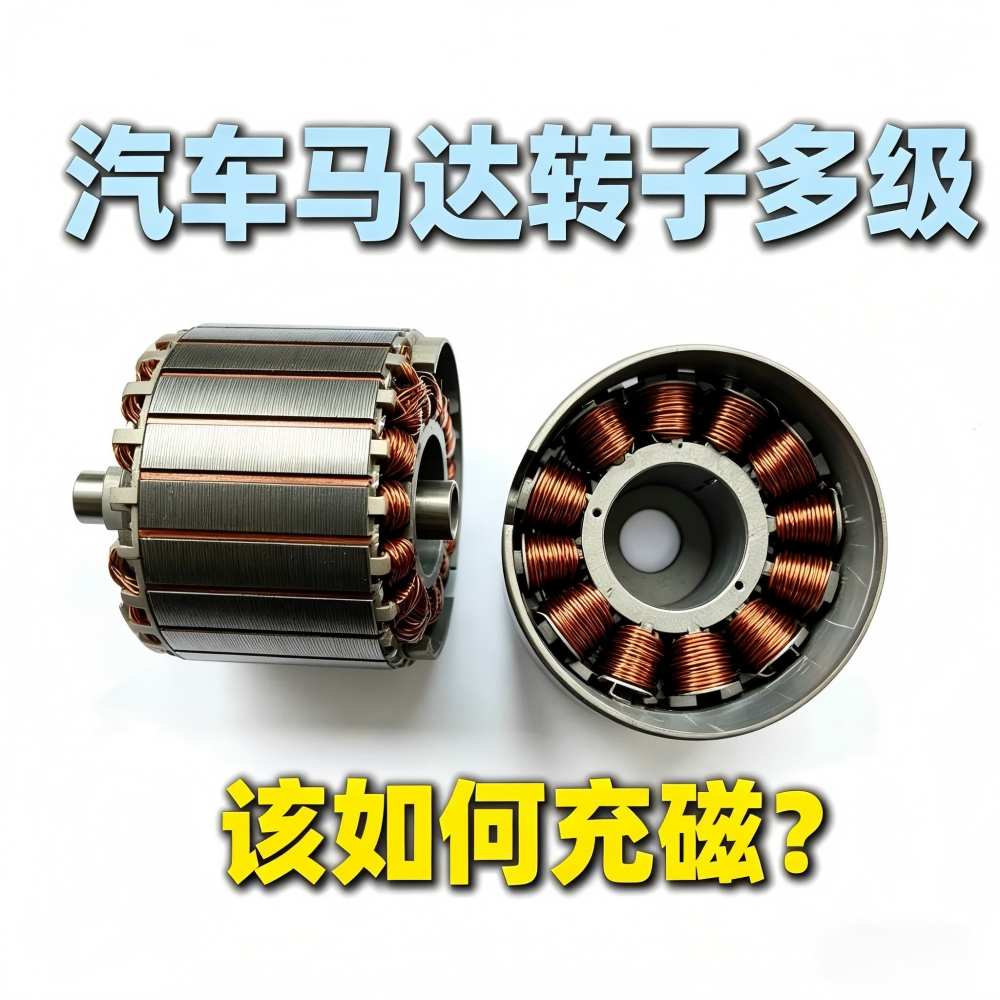
कार मोटर रोटरों को चुंबवीकरण करने पर वीडियो — जियूजू मैग्नेटाइजिंग मशीन
जुलाई 22, 2026
Case video: Video on Magnetizing Automotive Motor Rotor…

वीडियो केस स्टडी: ऑटोमोटिव मोटर रोटर के लिए मैग्नेटाइज़र — जियूजू मैग्नेटाइज़र
जुलाई 5, 2026
Case video: Video Case Study: Magnetizing Machine for A…

जीयूयू चार-स्टेशन मोटर चुंबवीकरण मशीन: नई ऊर्जा वाहन मोटर्स के निर्माण में दक्षता बढ़ाने के लिए एक क्रांतिकारी समाधान
नवम्बर 10, 2025
The Jiuju four-station motor magnetizer improves effici…


मैग्नेटाइज़र चुनने के लिए वीडियो गाइड — जियूजू मैग्नेटाइज़र्स
अगस्त 8, 2026
Case video: Video Guide on How to Select a Magnetizing …
चुंबकीयकरण मशीन चुनने के तरीके पर 20-सेकंड का वीडियो गाइड — जियूजू चुंबकीयकरण मशीनें
जुलाई 21, 2026
Case video: A 20-Second Video Guide on How to Choose a …
3000V मैग्नेटाइजिंग मशीन और चिलर के संचालन प्रक्रिया का प्रदर्शन वीडियो — जियूजू मैग्नेटाइजिंग मशीन
जुलाई 3, 2026
Case video: 3000V Magnetizing Machine and Chiller Opera…
3000V सामान्य-उद्देश्यीय चुंबन यंत्र—जीयूयू चुंबन यंत्र के लिए वायरिंग प्रक्रिया दिखाने वाला वीडियो
जुलाई 2, 2026
Case video: Video on the Wiring Procedure for a 3000V G…
पिछला लेख: 充退磁一体化需求增长,久巨设备选型需要避开哪些坑?अगला: 磁材出口标准收紧,久巨充磁后的磁通检测该如何达标?

 Hindi
 Chinese
 English
 Russian
 Vietnamese
 Korean
 Thai
 French
 Spanish
 Japanese
 Bengali
 Portuguese