 Magnetizador Jiu Ju

人形机器人关节电机量产,对久巨充磁夹具提出哪些要求?
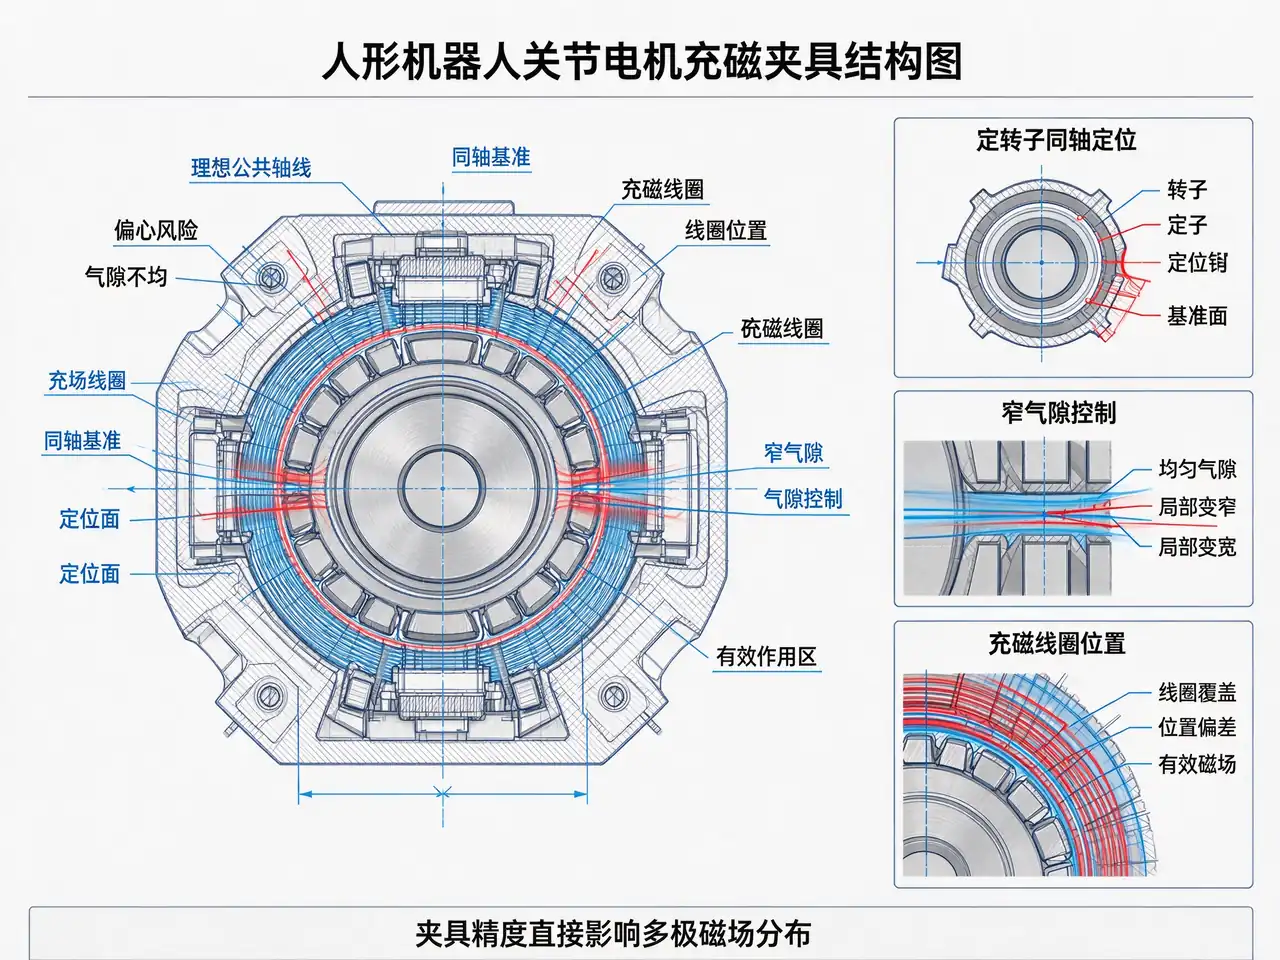
关节电机的充磁夹具,不只是把工件夹住。气隙窄、极数多,夹具本身就参与磁路,尺寸差一点,磁场分布就偏。真正的门槛在四项:同轴度、非导磁结构、低应力夹持、可复现的相位基准。
同轴度不够,出来就是偏磁

关节电机定转子之间的气隙通常很窄,充磁头与工件的同轴度直接决定各极场强是否均匀。偏心零点几毫米,圆周上就能测出一圈高、一圈低。这种偏差在装配后表现为转矩波动和噪音,很难靠后续工序补回来。
夹具设计的顺序应该反过来:先定基准,再定夹持,最后才排线圈。
夹具材料选错,等于给磁路开了短路
夹具体如果用了导磁材料,磁场会顺着夹具走,本该穿过磁钢的能量被旁路掉一部分。外壳、压板、定位销尽量用非导磁材料,必须用金属时选弱磁或做隔磁处理。
另外要考虑磨损。夹具用久了定位面会磨,磨了场形就变,所以关键定位面要能单独更换,别做成一体的。
薄壁件怕的不是力大,是力不均

关节电机常用薄壁磁钢和薄壁机壳,硬夹容易让工件变形,变形之后气隙就变了。做法是降低夹持刚度,用弹性衬垫或真空吸附分散受力,把夹紧力控制在能定位就够的程度。
相位基准同样要能复现。Magnetización multipolar对磁极与定子齿、霍尔位置的相对角度很敏感,夹具上给一个明确的机械基准,比每次靠人眼看标记可靠得多。
关键要点
● 夹具设计先定基准、再定夹持、最后排线圈
● 夹具体优先非导磁材料,避免磁场被旁路
● 关键定位面做成可更换件,磨损后只换面不换体
● 薄壁件用低刚度夹持分散受力,相位基准做成机械硬定位
常见问答
Q:关节电机一定要做多极充磁吗?
A:取决于磁路设计。多极能降低转矩波动,但对相位精度要求更高,夹具成本也上去了。
Q:金属夹具是不是一定不能用?
A:不是绝对。可以用不导磁的金属,或者在导磁件与磁路之间留出足够的隔磁间隙。
Q:夹具多久需要校验一次?
A:按使用频次定。定位面有磨损迹象或批次磁通波动变大时,就应该复校同轴度和平行度。
Magnetización de materiales magnéticos
3C Magnetización electrónica
Magnetización del rotor de los motores eléctricos
Magnetización del altavoz de bocina
Industria de vehículos de nueva energía
Industria de maquinaria médica
Otros sectores

Jiuju Magnetization 100 Q&A: What Counts as a Defective Magnet
Nov 10, 2026
Defects in permanent magnets go beyond appearance: magn…

Magnetization 100 Q&A: Choosing the Magnet Operating Temperature
Nov 10, 2026
Operating temperature is the core constraint in magnet …

Precise Magnetization Control for AlNiCo Magnets: Case Video
Oct 30, 2026
AlNiCo magnets keep stable flux thanks to a very low te…

How NdFeB Magnets Achieve Stable Magnetism: Case Video
Oct 9, 2026
Stable NdFeB performance requires the right grade, a co…
Magnetización del cabezal de carga magnética del teléfono móvil: adaptación precisa de la tecnología básica de carga magnética
Nov 13, 2025
Magnetizing magnetic charging heads for phones: matchin…
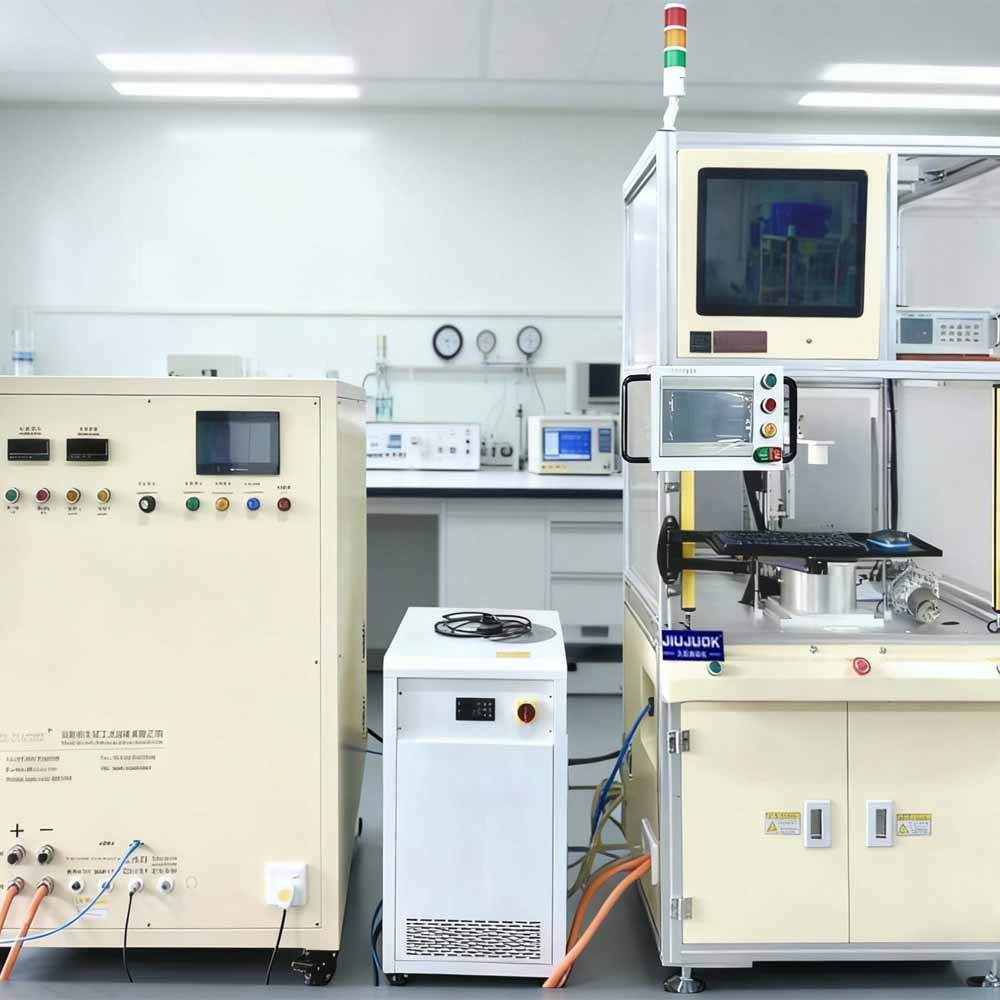
JiuJu Electronic Magnetiser: resolver los problemas del sector y lograr un equilibrio óptimo entre rendimiento y coste
Nov 11, 2025
The Jiuju electronic magnetizer balances performance an…
Magnetization 100 Q&A: Single-Pole vs Multi-Pole Magnetization
Nov 10, 2026
This video explains the difference between single-pole …

Video de un caso práctico de magnetización de transductores de agudos de Jiuju — Magnetizadora de Jiuju
Sep 14, 2026
Case video: Video Demonstrating the Magnetization of Ji…

¿Ruidos extraños en el motor y pérdida de potencia? La causa radica en la irregularidad del campo magnético — Magnetizadora Jiuju
Sep 6, 2026
Motor noise and torque loss often trace back to uneven …

Control de calidad en serie de motores de imanes permanentes: ¿por qué es imprescindible la inspección magnética superficial? — Magnetizadoras Jiuju
Sep 5, 2026
Why surface flux inspection is indispensable for volume…

How Critical Is Magnetization in Magnetic Switch Production?
Oct 29, 2026
In magnetic switches, magnetization controls holding fo…

Video de caso práctico sobre el proceso de magnetización de altavoces antiguos de Jiuju — Magnetizadora de Jiuju
Sep 13, 2026
Case video: Video Demonstrating Jiuju’s Magnetization P…
Video de un caso práctico de magnetización de altavoces de Jiuju Audio — Magnetizadora de Jiuju
Sep 10, 2026
Case video: Video Demonstrating the Magnetization Proce…

¿Por qué la punta se “pega” al tornillo? Explicación en video sobre la magnetización — Magnetizadora Jiuju
Ago 2, 2026
Case video: Why Does the Tip “Stick” to the Screw? A Vi…
Video sobre la magnetización del rotor de un motor de automóvil — Magnetizadora Jiuju
Jul 22, 2026
Case video: Video on Magnetizing Automotive Motor Rotor…

Vídeo de caso práctico de una máquina de magnetización de rotores de motores de automóviles — Máquinas de magnetización Jiuju
Jul 5, 2026
Case video: Video Case Study: Magnetizing Machine for A…

Magnetizador de motores de cuatro estaciones JiuJi: una solución revolucionaria para mejorar la eficiencia de la fabricación de motores de vehículos de nueva energía
Nov 10, 2025
The Jiuju four-station motor magnetizer improves effici…


Video explicativo sobre cómo elegir un magnetizador — Magnetizadores Jiuju
Ago 8, 2026
Case video: Video Guide on How to Select a Magnetizing …
Video explicativo de 20 segundos sobre cómo elegir una máquina de magnetización — Máquinas de magnetización Jiuju
Jul 21, 2026
Case video: A 20-Second Video Guide on How to Choose a …
Video de demostración del proceso de operación de la máquina de magnetización de 3000 V con enfriador de agua helada — Máquina de magnetización Jiuju
Jul 3, 2026
Case video: 3000V Magnetizing Machine and Chiller Opera…
Video sobre el procedimiento de cableado de una magnetizadora universal de 3000 V para uso industrial — Magnetizadora Jiuju
Jul 2, 2026
Case video: Video on the Wiring Procedure for a 3000V G…

 Spanish
 Chinese
 English
 Russian
 Vietnamese
 Korean
 Thai
 French
 Japanese
 Hindi
 Bengali
 Portuguese