 জিউজু ম্যাগনেটাইজিং মেশিন

Why NdFeB Magnets Crack with a Bang During Magnetization: Prevention
Why NdFeB Magnets Crack with a Bang During Magnetization: Prevention
Magnetizing Process Popular-Science Series · JUJU Automation
充磁瞬间听到清脆的“啪”声,随后发现磁体裂开或崩角,是钕铁硼充磁中最典型的失效形式。这类问题多与材料脆性和充磁过程的力学载荷有关,而不是单纯的“磁太强”。
(一)电磁力是主因
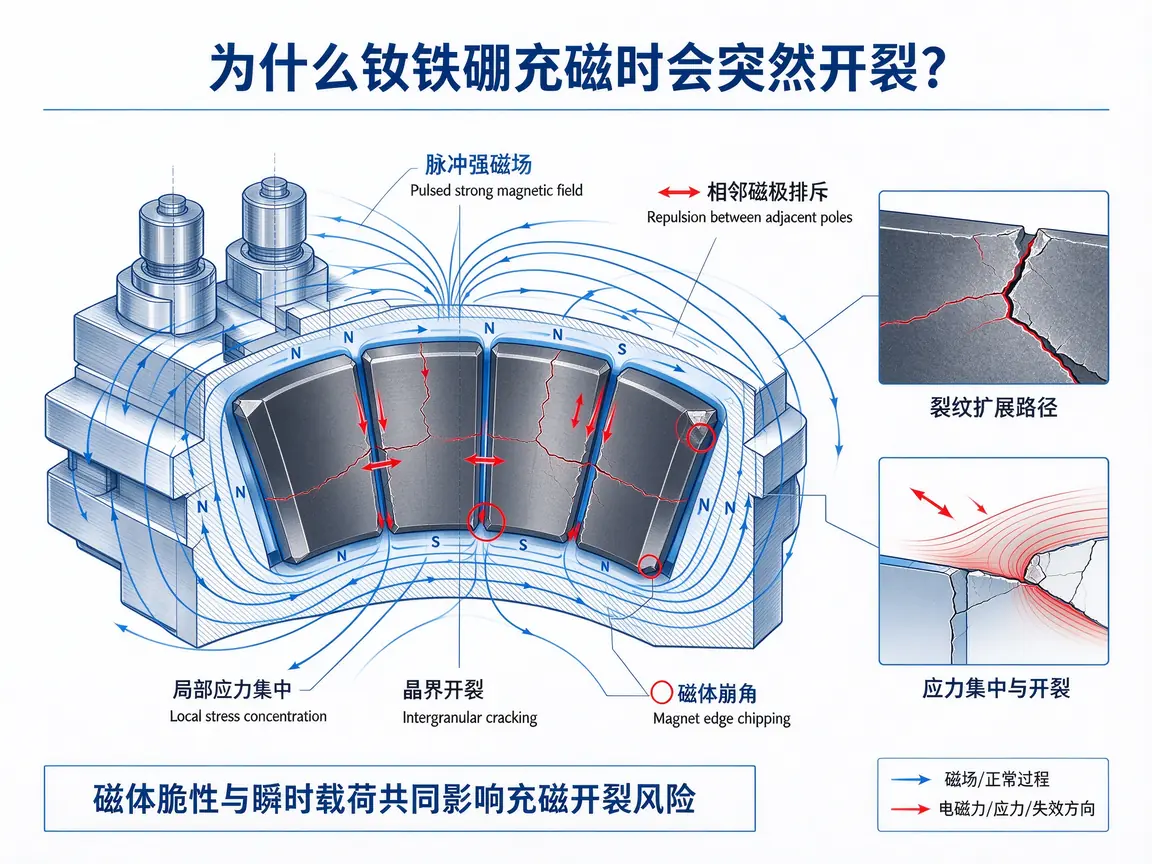
WhyMagnetCracksSuddenlyDuringMagnetization
脉冲强磁场在磁体与导电镀层中产生涡流,涡流与磁场相互作用形成瞬时电磁力;多极充磁时,相邻磁极之间本身存在较强排斥力,能量越高、极距越窄,内应力越集中。钕铁硼抗拉强度低、脆性大,一旦局部应力超过材料强度,就会沿晶界开裂。
(二)来料与工装的叠加影响
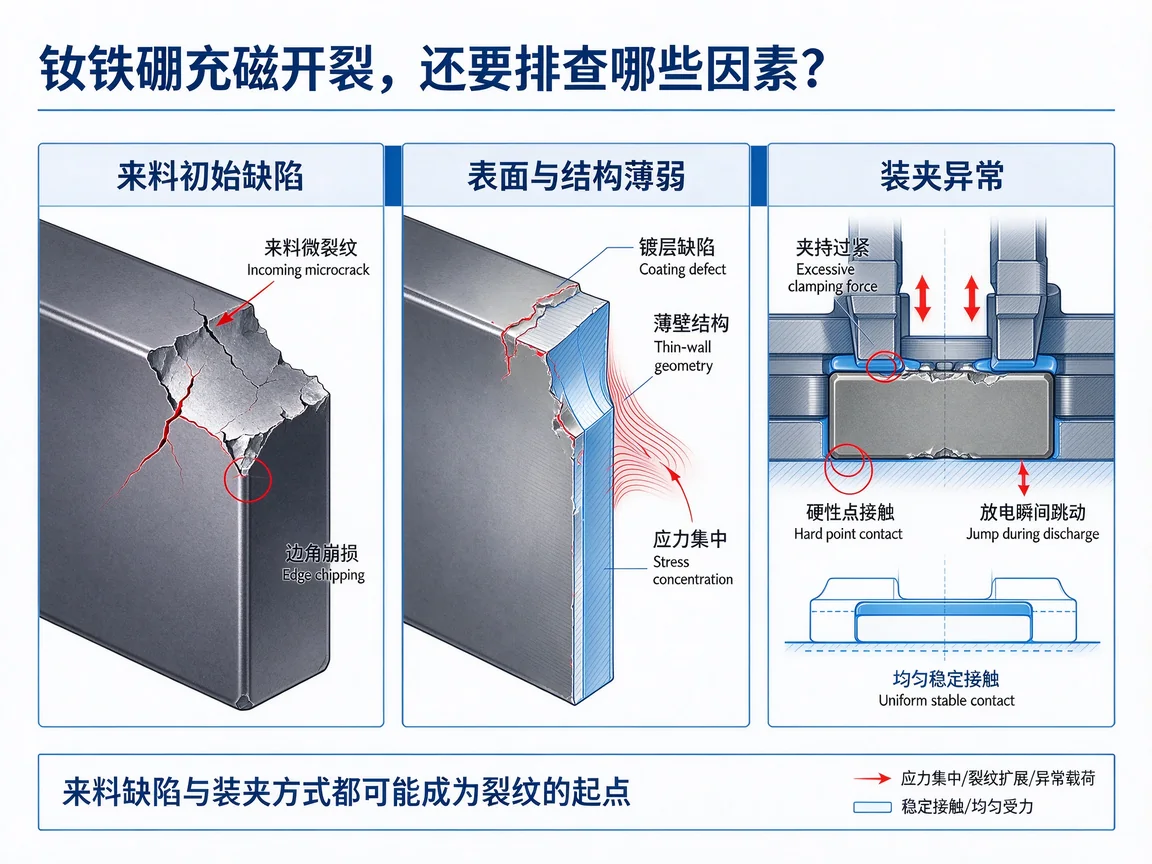
FactorsToCheckWhenMagnetsCrack
来料本身已存在微裂纹、崩边、镀层起泡,或倒角与尺寸公差不足,都会成为应力集中点,薄壁、细长、异形磁体尤其敏感。夹具夹持过紧、定位面不平、夹爪为硬性点接触,则会把放电瞬间的机械冲击直接传到磁体上;线圈与工件间隙过小、放电时工件跳动,同样会诱发碎裂。实际排查时,可先看碎裂位置是否集中在磁极交界处或夹持接触点,据此判断是磁路应力还是装夹应力所致。
(三)预防措施
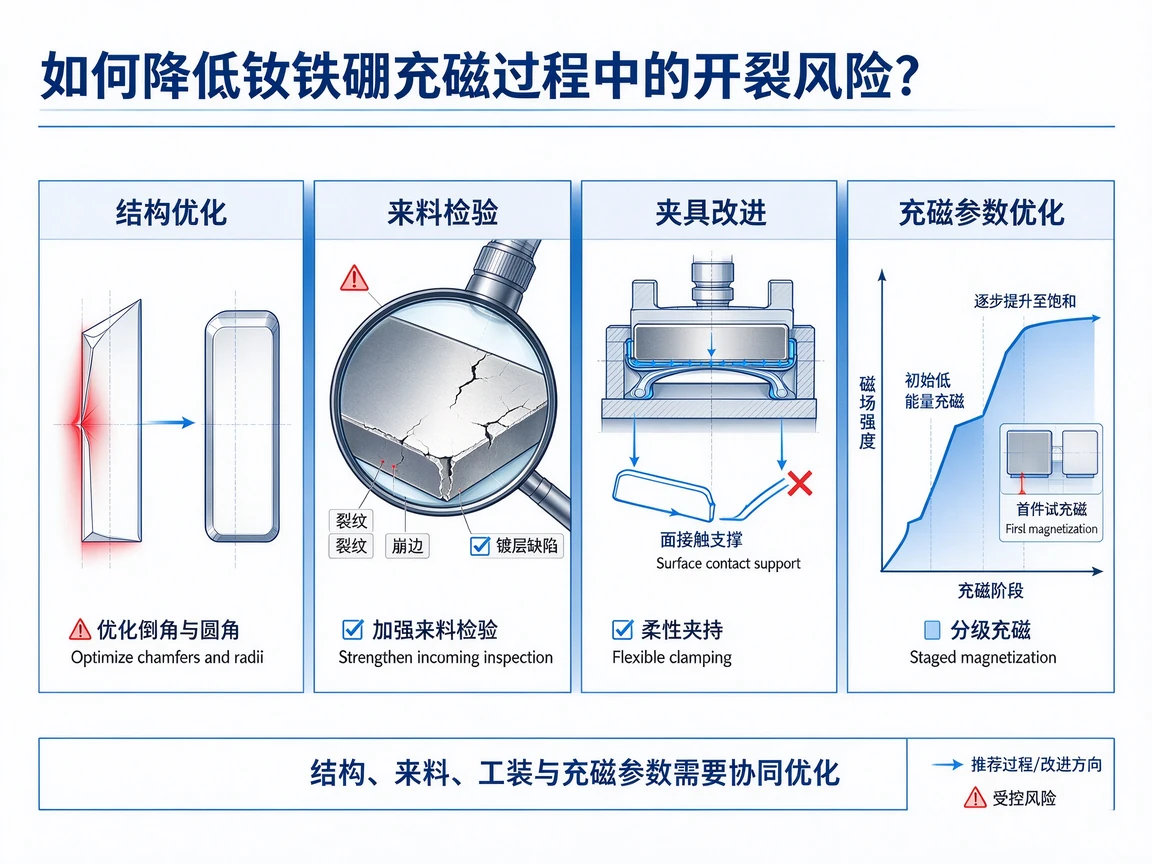
HowToReduceMagnetizationCrackingRisk
优化磁体结构,增加倒角与圆角,避免尖角与薄壁突变;加强来料检验,筛除裂纹、崩角与镀层不良件;改进工装,采用面接触与柔性夹持,保证工件放电时稳定不跳动;工艺上采取分级充磁,先用较低能量预充磁,再补足到饱和,减小单次冲击。同时对易裂规格建立首件试充磁流程,确认参数无误后再批量投产。
久巨自动化在充磁工装与电源参数上做配套调试,针对易裂规格设定能量梯度与夹持方式,在保证饱和的前提下降低碎裂风险,减少磁体报废与产线停机。
চুম্বকীয় পদার্থের চুম্বকীকরণ
৩সি ইলেকট্রনিক পণ্যের চৌম্বকীকরণ
একটি বৈদ্যুতিক মোটর রোটারের চৌম্বকীকরণ
স্পিকারগুলির চৌম্বকীকরণ
নতুন এনার্জি যানবাহন খাত
চিকিৎসা যন্ত্রপাতি খাত
অন্যান্য খাতসমূহ

Jiuju Magnetization 100 Q&A: What Counts as a Defective Magnet
নভে. 10, 2026
Defects in permanent magnets go beyond appearance: magn…

Magnetization 100 Q&A: Choosing the Magnet Operating Temperature
নভে. 10, 2026
Operating temperature is the core constraint in magnet …

Precise Magnetization Control for AlNiCo Magnets: Case Video
অক্টো. 30, 2026
AlNiCo magnets keep stable flux thanks to a very low te…

How NdFeB Magnets Achieve Stable Magnetism: Case Video
অক্টো. 9, 2026
Stable NdFeB performance requires the right grade, a co…
মোবাইল ফোনের জন্য চৌম্বকীয় চার্জিং — চৌম্বকীয় চার্জিংয়ের জন্য সুনির্দিষ্টভাবে প্রকৌশলী মূল প্রক্রিয়া
নভে. 13, 2025
Magnetizing magnetic charging heads for phones: matchin…
জিউজু ইলেকট্রনিক্স ম্যাগনেটাইজিং মেশিন: শিল্পের সমস্যা সমাধান এবং কর্মক্ষমতা ও খরচের মধ্যে সর্বোত্তম ভারসাম্য অর্জন
নভে. 11, 2025
The Jiuju electronic magnetizer balances performance an…
Magnetization 100 Q&A: Single-Pole vs Multi-Pole Magnetization
নভে. 10, 2026
This video explains the difference between single-pole …

জিউজু উচ্চ-ফ্রিকোয়েন্সি ড্রাইভারগুলির চৌম্বকীকরণ প্রদর্শনকারী ভিডিও — জিউজু ম্যাগনেটাইজার
সেপ্টে. 14, 2026
Case video: Video Demonstrating the Magnetization of Ji…

মোটর থেকে অস্বাভাবিক শব্দ এবং ক্ষমতার হ্রাস? মূল কারণ হল অসম চৌম্বক ক্ষেত্র—জিউজু ম্যাগনেটাইজার
সেপ্টে. 6, 2026
Motor noise and torque loss often trace back to uneven …

ব্যাপক উৎপাদিত স্থায়ী চুম্বক মোটরগুলির গুণগত নিয়ন্ত্রণ: কেন পৃষ্ঠীয় চুম্বকত্ব পরীক্ষা অপরিহার্য—জিউজু ম্যাগনেটাইজিং মেশিনস
সেপ্টে. 5, 2026
Why surface flux inspection is indispensable for volume…

How Critical Is Magnetization in Magnetic Switch Production?
অক্টো. 29, 2026
In magnetic switches, magnetization controls holding fo…

জিউজু প্রাচীন লাউডস্পিকারগুলির চৌম্বকীকরণ প্রক্রিয়া প্রদর্শনকারী ভিডিও — জিউজু ম্যাগনেটাইজার
সেপ্টে. 13, 2026
Case video: Video Demonstrating Jiuju’s Magnetization P…
জিউজু অডিও স্পিকারগুলির চৌম্বকীকরণ প্রদর্শনকারী ভিডিও — জিউজু ম্যাগনেটাইজার
সেপ্টে. 10, 2026
Case video: Video Demonstrating the Magnetization Proce…

চুম্বক কেন স্ক্রুতে “লাগে”? চুম্বকত্বের একটি ভিডিও ব্যাখ্যা — জিইজু ম্যাগনেটাইজার
আগস্ট 2, 2026
Case video: Why Does the Tip “Stick” to the Screw? A Vi…
গাড়ির মোটর রোটর ম্যাগনেটাইজ করার ভিডিও — জিউজু ম্যাগনেটাইজিং মেশিন
জুলাই 22, 2026
Case video: Video on Magnetizing Automotive Motor Rotor…

ভিডিও কেস স্টাডি: অটোমোটিভ মোটর রোটারের জন্য ম্যাগনেটাইজার — জিউজু ম্যাগনেটাইজার
জুলাই 5, 2026
Case video: Video Case Study: Magnetizing Machine for A…

জিউজু ফোর-স্টেশন মোটর ম্যাগনেটাইজেশন মেশিন: নতুন এনার্জি যানবাহনের মোটর উৎপাদনে দক্ষতা উন্নত করার জন্য একটি বিপ্লবী সমাধান
নভে. 10, 2025
The Jiuju four-station motor magnetizer improves effici…


সঠিক ম্যাগনেটাইজার নির্বাচন করার ভিডিও গাইড — জিউজু ম্যাগনেটাইজার
আগস্ট 8, 2026
Case video: Video Guide on How to Select a Magnetizing …
চুম্বকীকরণ যন্ত্র কীভাবে নির্বাচন করবেন তা নিয়ে ২০ সেকেন্ডের ভিডিও গাইড — জিউজু চুম্বকীকরণ যন্ত্র
জুলাই 21, 2026
Case video: A 20-Second Video Guide on How to Choose a …
৩০০০ ভোল্ট ম্যাগনেটাইজিং মেশিন এবং চিলারের অপারেটিং পদ্ধতি প্রদর্শন ভিডিও — জিউজু ম্যাগনেটাইজিং মেশিন
জুলাই 3, 2026
Case video: 3000V Magnetizing Machine and Chiller Opera…
৩০০০ ভোল্ট সাধারণ-উদ্দেশ্য ম্যাগনেটাইজারের তারের সংযোগ পদ্ধতি—জিউজু ম্যাগনেটাইজার
জুলাই 2, 2026
Case video: Video on the Wiring Procedure for a 3000V G…
পূর্ববর্তী নিবন্ধ: 2026 Low/No Heavy Rare-Earth Permanent Magnet Technology Forum

 Bengali
 Chinese
 English
 Russian
 Vietnamese
 Korean
 Thai
 French
 Spanish
 Japanese
 Hindi
 Portuguese